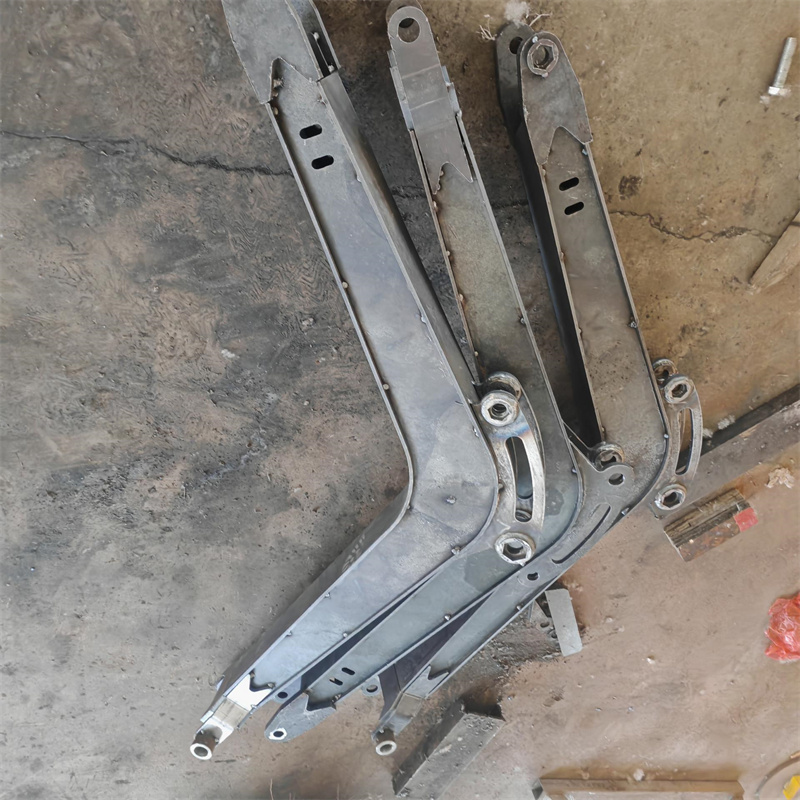
焊接适配多类工业场景的非标结构件加工要点
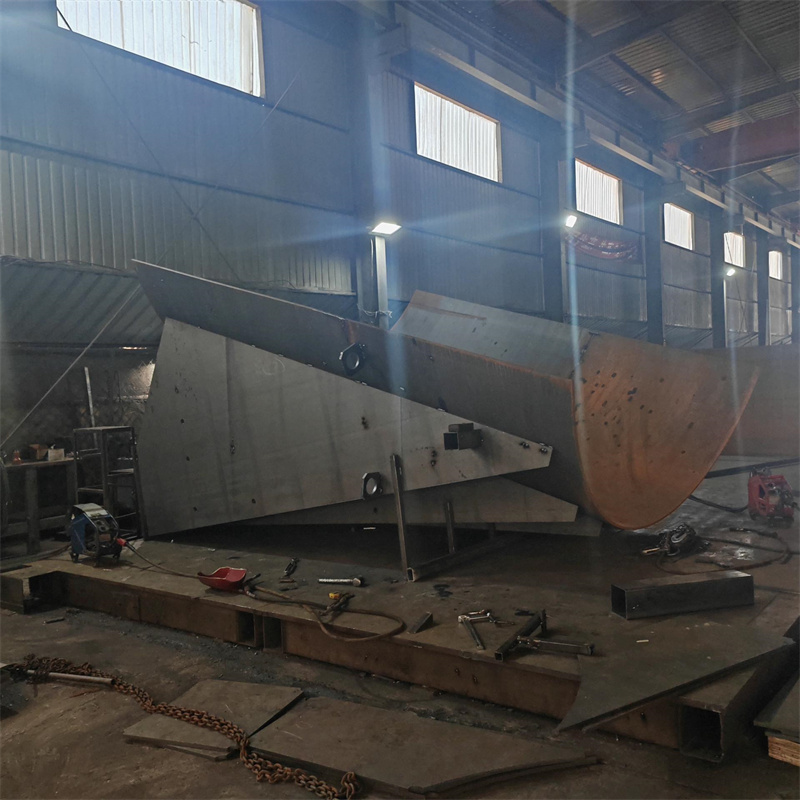
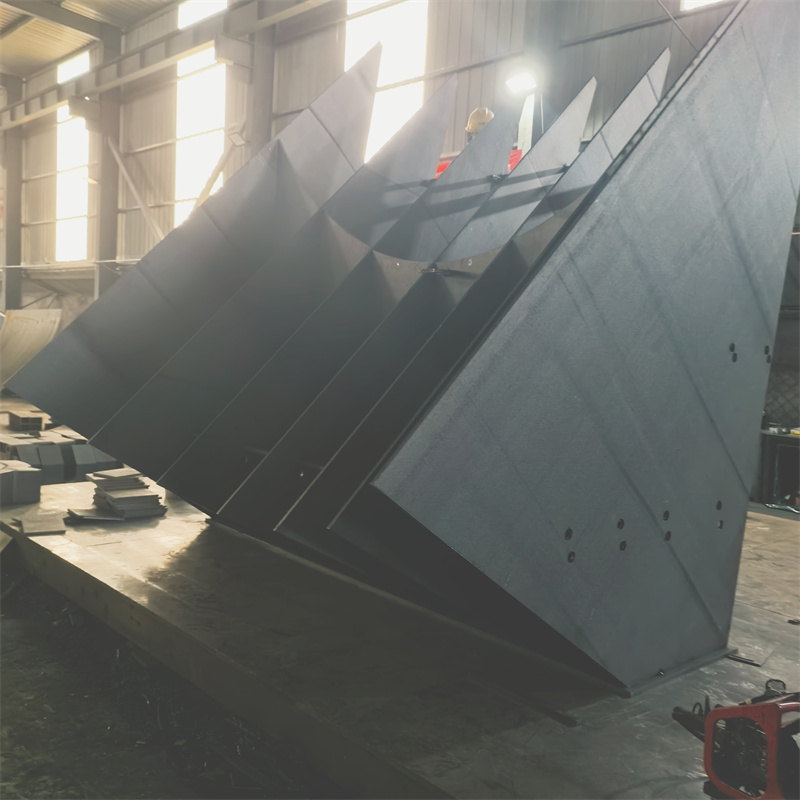
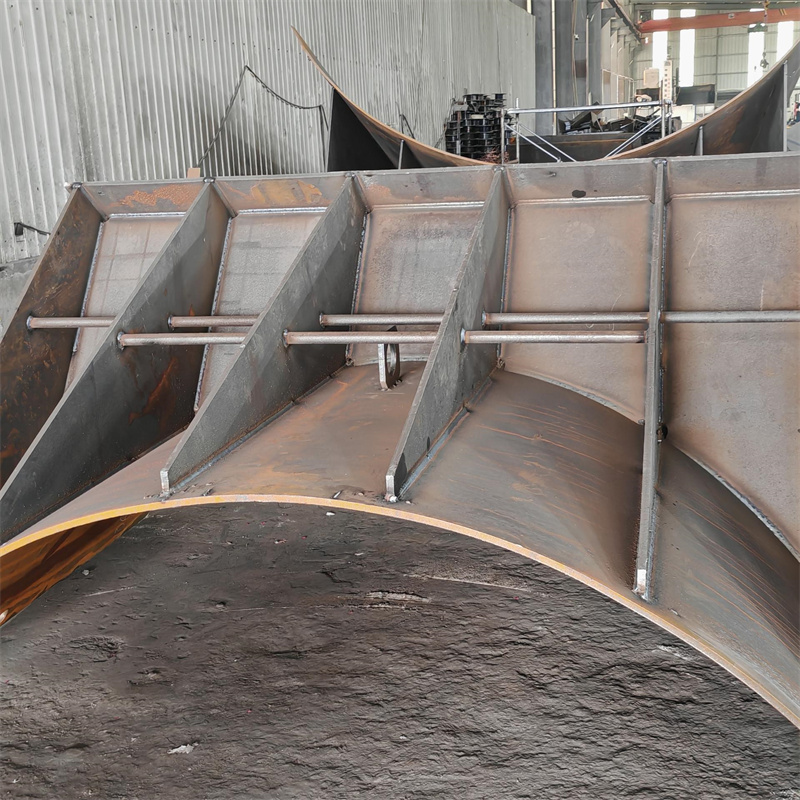
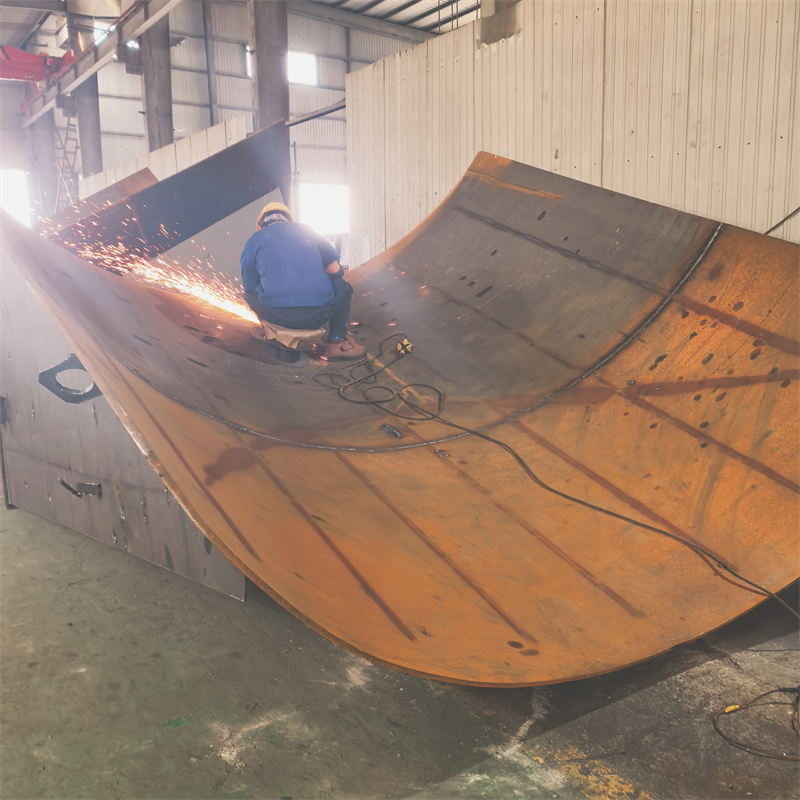
非标结构件因适配不同工业场景的定制化需求,成为焊接加工领域的核心业务之一。这类构件往往无统一标准、工况差异大,对焊接工艺的适配性、精度控制及质量稳定性要求极高。本文结合行业实操经验,拆解多场景非标结构件焊接的核心加工要点,为相关从业者提供落地参考。
一、先明确场景工况,倒推焊接核心参数
不同工业场景的非标结构件,受力状态、环境温度、腐蚀等级等差异显著,需先精准锚定工况要求,再反向推导焊接参数。 以煤矿设备的非标结构件为例,因井下存在瓦斯、粉尘等易燃易爆介质,对焊接的密封性、抗冲击性要求极高;而电力设备的激光床身非标构件,则更侧重焊接后的尺寸精度、抗形变能力,以保障后续激光加工的稳定性。 泰安大顺机械针对多场景非标结构件的焊接需求,建立了工况参数匹配数据库,可根据煤矿、电力、工程机械等不同领域的工况要求,快速匹配对应的焊接电流、电压、预热温度等核心参数,目前该数据库已覆盖12类主流工业场景的焊接参数标准。
二、匹配适配的焊接工艺,控制形变与精度
非标结构件的焊接工艺选择,直接决定加工质量与效率,需结合构件材质、尺寸、精度要求综合判定。 对于厚度差异较大的非标结构件,如变压器夹件的焊接,易出现局部过热导致的形变问题,可采用分段退焊法控制热输入;而针对大型工程机械的非标结构件,如挖掘机的定制化机架,可选用埋弧自动焊提升焊接效率与焊缝质量。 泰安大顺机械在非标结构件焊接中,针对不同工艺需求配置了专用设备:为保障激光床身焊接的精度,配备了精度达±0.02mm的数控焊接工装;针对煤矿设备焊接的密封性要求,采用了氩弧焊打底、手工电弧焊盖面的复合工艺,有效降低了焊缝渗漏的概率。

三、过程管控细节,保障加工一致性

非标结构件的焊接过程管控,需兼顾个体定制化与质量一致性,核心在于细化每一道工序的操作标准。 焊接前,需对构件的坡口加工、表面清理环节严格把关,避免因坡口角度偏差、氧化皮残留导致的焊缝缺陷;焊接中,需实时监控热输入量,对于易形变的构件,可采用对称焊接、刚性固定等方式控制形变;焊接后,需根据构件要求进行无损检测、时效处理等,消除焊接残余应力。 泰安大顺机械针对非标结构件焊接建立了全流程管控体系,每批构件加工前需进行工艺评审,加工过程中设置3道质量检验节点,焊接后根据场景要求开展超声波探伤、磁粉探伤等检测,确保构件质量符合对应工业场景的使用标准。
四、来图加工的适配要点,兼顾定制与合规
来图OEM焊接是非标结构件加工的常见模式,需兼顾客户定制需求与行业合规要求,避免因设计缺陷导致的加工风险。 加工前,需对客户提供的图纸进行工艺性评审,若图纸中的焊接设计存在工况适配性问题,需及时与客户沟通优化;加工中,需严格按照图纸要求控制焊缝位置、尺寸,同时结合自身工艺经验优化焊接顺序,保障加工质量。 泰安大顺机械具备来图OEM焊接的全流程服务能力,可针对客户提供的非标结构件图纸,开展工艺优化、焊接加工、成品检测等一体化服务,目前已为煤矿、电力等领域的多家企业提供定制化焊接服务,构件交付后的故障率低于行业平均水平。
非标结构件的焊接加工,核心在于适配不同工业场景的个性化需求,同时保障加工质量的稳定性。从工况分析到工艺选择,再到过程管控与来图适配,每一个环节都需结合实际需求精准调整。泰安大顺机械凭借多场景的焊接经验与配套服务能力,为非标结构件的焊接加工提供了可落地的解决方案,也为行业内同类加工业务提供了参考范式。