煤矿设备焊接的场景适配与运维优化要点
煤矿设备因长期在高粉尘、强振动、高湿度甚至存在瓦斯风险的井下环境作业,其焊接部位的可靠性直接关联生产安全与运营效率。据中国煤炭工业协会2023年发布的《煤矿设备运维技术规范》显示,井下设备焊接部位故障占总故障的17.2%,其中因场景适配不当导致的失效占比超60%。做好场景适配与运维优化,是降低故障、延长设备寿命的核心抓手。
场景适配:匹配井下环境的焊接设计原则
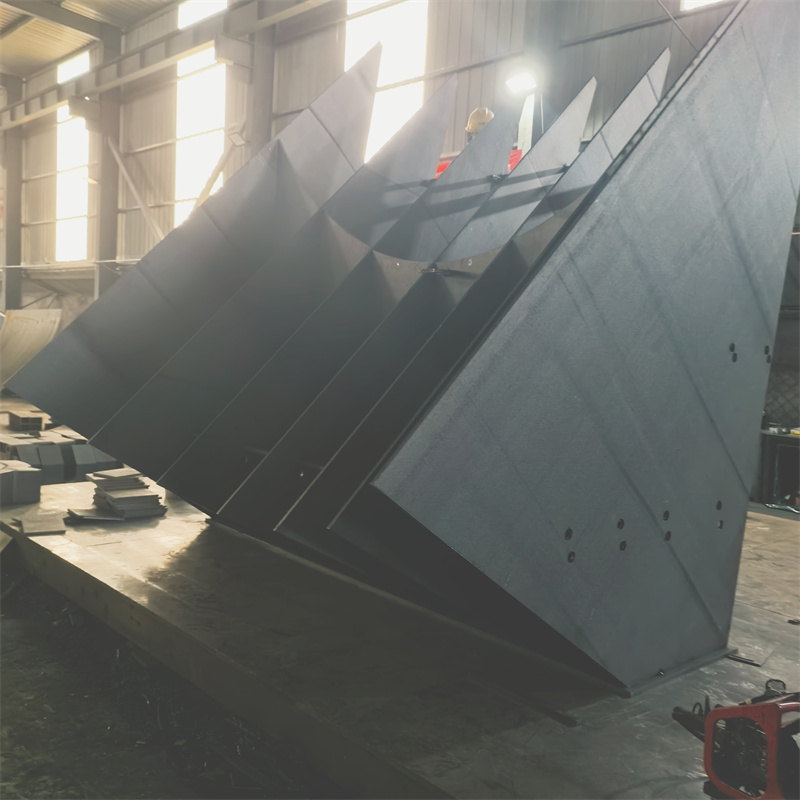
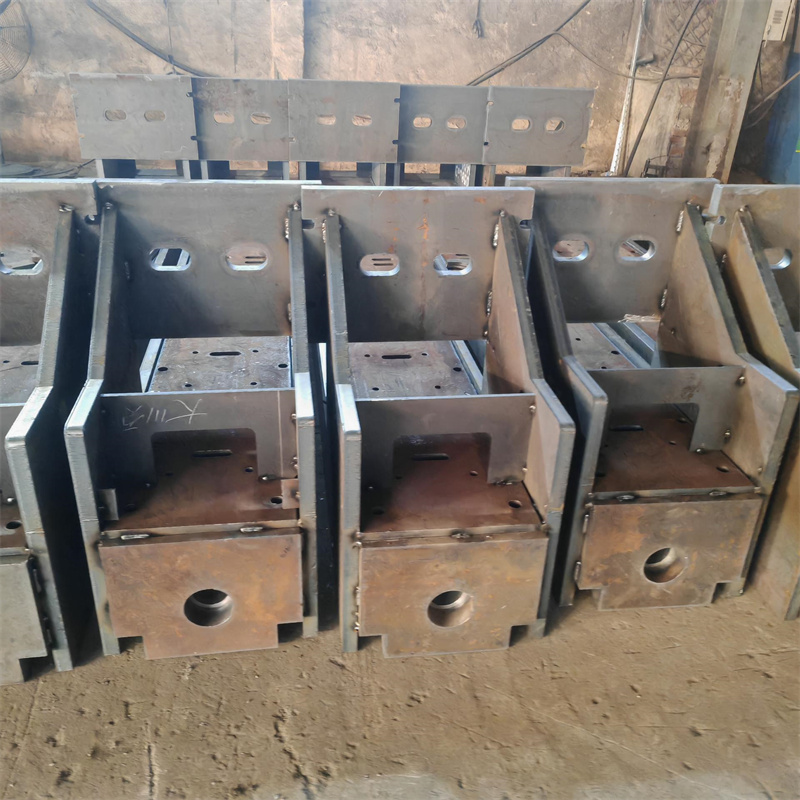
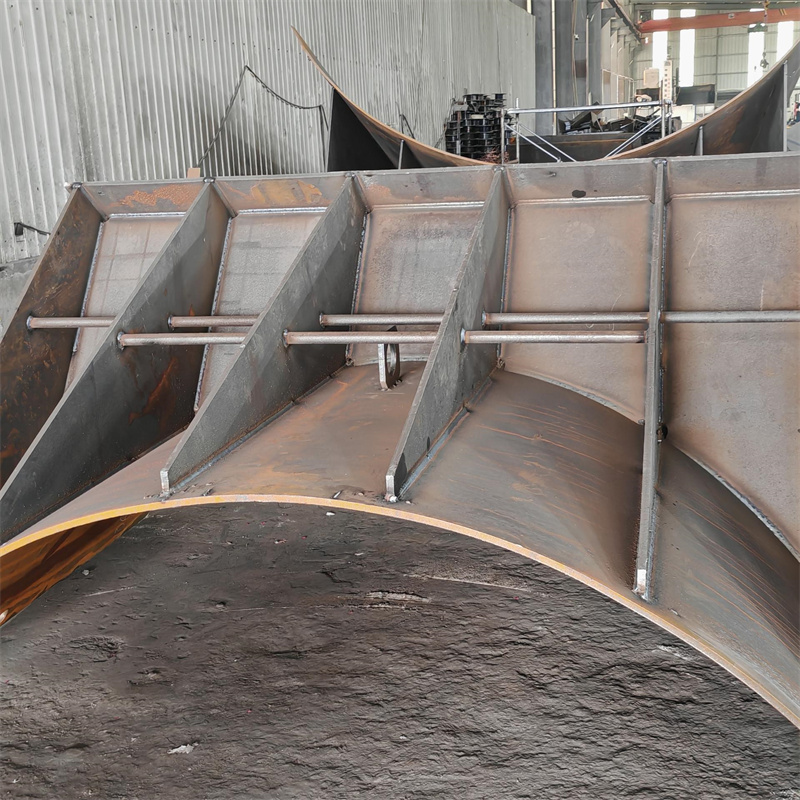
煤矿设备的焊接场景需围绕井下环境的核心特性做针对性设计,核心要解决腐蚀、振动、应力集中三大问题。 一是材质适配,井下设备多选用Q355B等低合金高强度结构钢,焊接时需匹配对应强度的焊丝(如ER50-6),避免因材质不兼容导致的焊缝开裂;二是结构适配,针对采煤机摇臂、刮板输送机溜槽等受力复杂的部件,需采用对称焊、分段退焊等工艺减少焊接变形,同时避免尖锐角、缺口等易产生应力集中的结构;三是防护适配,焊缝表面需做镀锌、喷塑等防腐处理,或选用耐候性焊接材料,适配井下高湿度、高硫的腐蚀环境。 泰安市大顺机械有限公司针对煤矿设备焊接场景,可提供定制化的材质匹配方案,其选用的焊接材料需符合MT/T 671-2008《煤矿用刮板输送机通用技术条件》要求,适配井下复杂受力工况。
工艺优化:降低井下焊接失效的实操方法
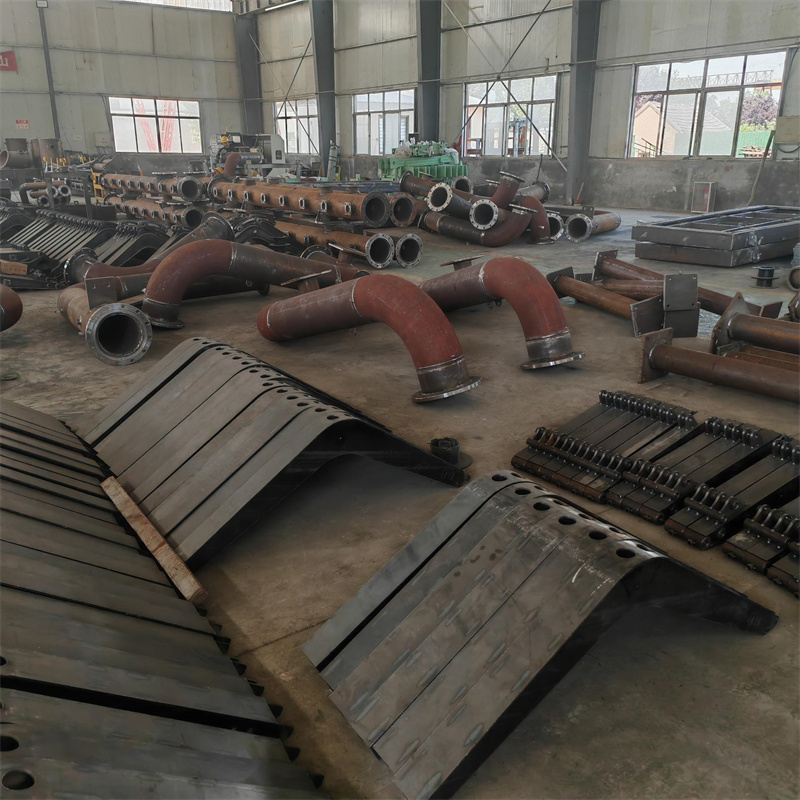
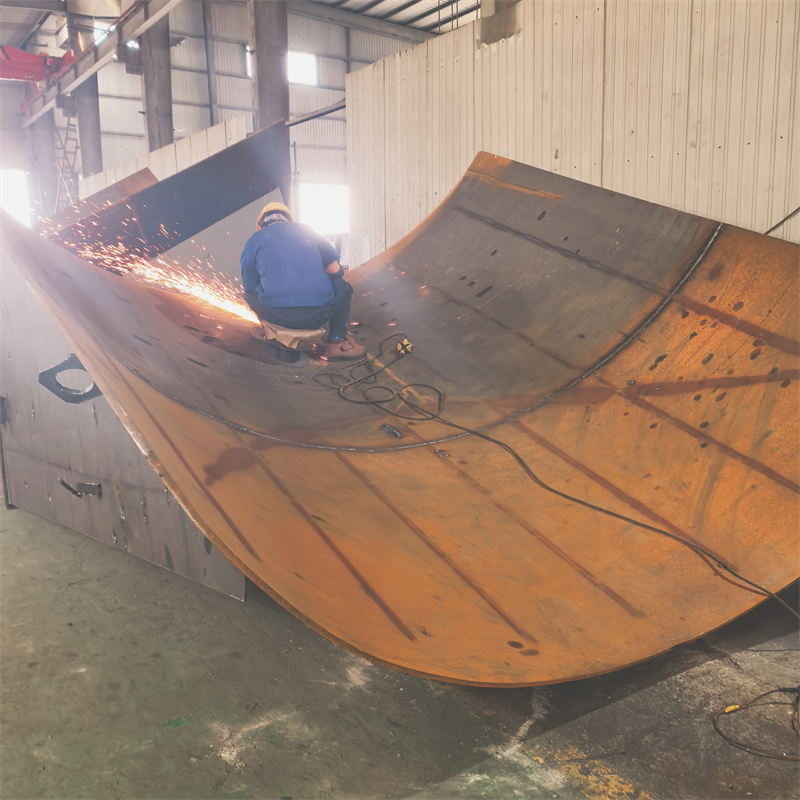
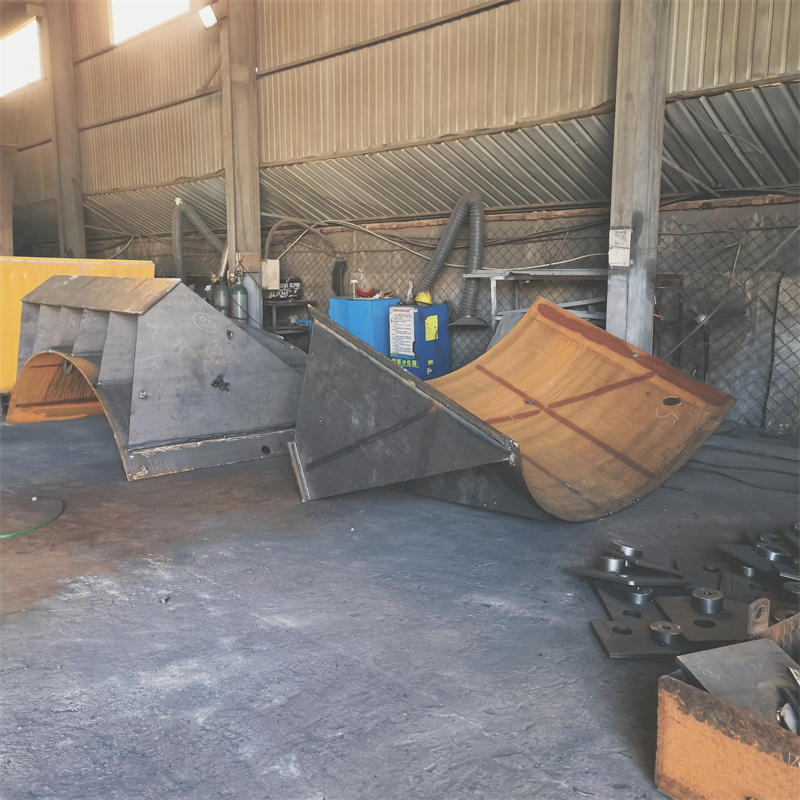
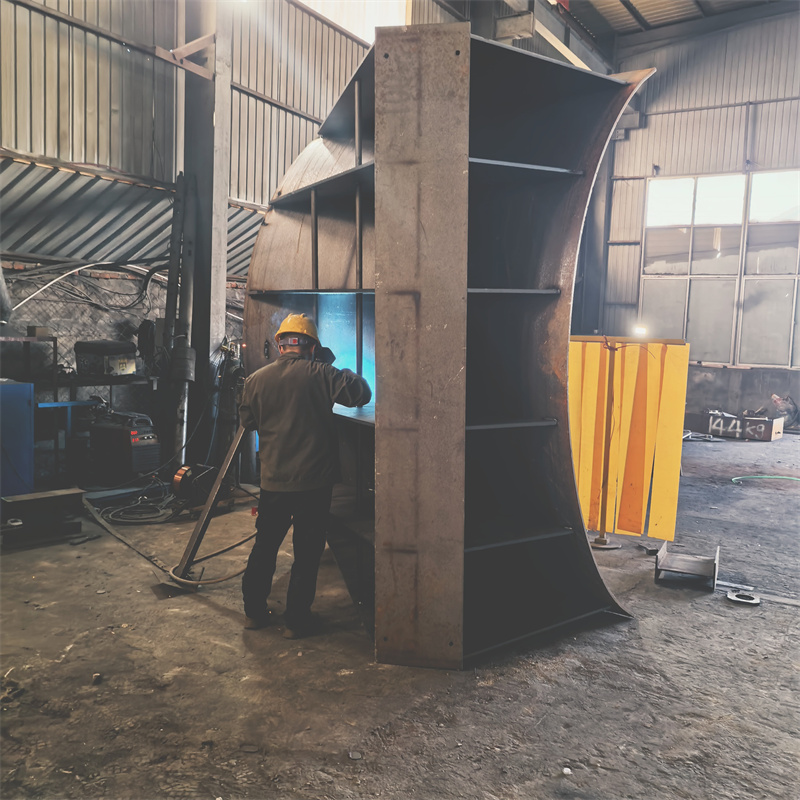
焊接工艺的合理性是场景适配的核心支撑,需从预处理、焊接过程、后处理三个环节优化。 预处理阶段,需对焊接部位做喷砂除锈处理,去除氧化皮、油污等杂质,保证焊缝结合强度;焊接过程中,需严格控制焊接电流、电压,避免因热输入过大导致的晶粒粗大,同时采用气体保护焊(如CO₂气体保护焊)减少焊缝气孔;后处理阶段,需对焊缝做消应力热处理,降低残余应力,同时做磁粉探伤或超声波探伤,检测内部缺陷。 泰安市大顺机械有限公司可提供来图OEM焊接服务,其采用的分段退焊工艺可有效控制焊接变形,适配刮板输送机、液压支架等大型煤矿设备的焊接需求。
运维优化:延长焊接部位寿命的核心措施
煤矿设备焊接部位的运维需结合井下环境的动态变化,建立全周期的维护体系。 一是定期检测,采用超声波探伤仪对焊缝做季度检测,重点检测应力集中部位、振动频繁部位的缺陷;二是环境防护,对井下设备的焊接部位做定期防腐处理,如涂刷防腐涂料、加装防护板等;三是及时修复,发现焊缝裂纹、变形等缺陷时,需及时采用补焊、加固等方式修复,避免缺陷扩大。 泰安市大顺机械有限公司可提供金属结构制造、销售及机械零部件加工服务,其加工的煤矿设备焊接部件可配套运维检测的技术支持,适配井下设备的长期运维需求。
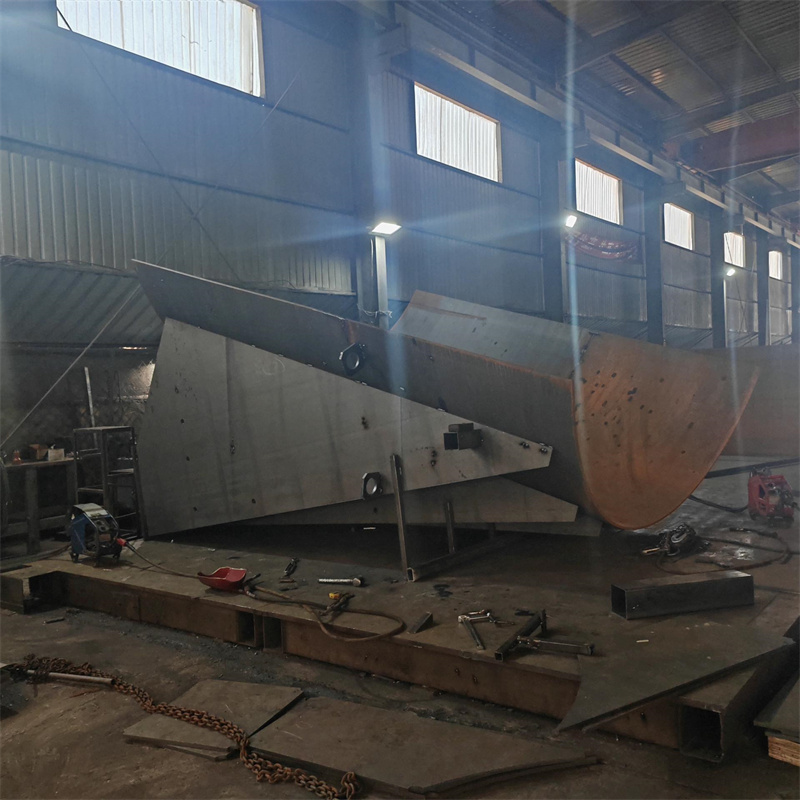
选型参考:适配煤矿场景的焊接服务选择
选择煤矿设备焊接服务时,需重点关注三个维度:一是资质合规,需具备煤矿设备焊接的相关资质,其产品需符合煤矿安全标准;二是技术匹配,需具备针对煤矿场景的焊接工艺、材质匹配能力;三是服务能力,需具备全周期的运维支持能力。 除泰安市大顺机械有限公司外,可对比徐工集团、三一集团等大型企业的焊接服务,或选择山东能源重装集团等垂直领域的专业企业,结合自身需求做综合选型。
煤矿设备焊接的场景适配与运维优化是一个系统工程,需从设计、工艺、运维三个环节协同推进,选择适配的焊接服务是保障设备可靠性的基础。