我蹲校平机赛道快五年了,最近跑了三家制造厂家,摸出了不少真东西。
先说说行业里的普遍痛点吧。很多做钢结构、汽车配件的朋友跟我吐槽,买开卷校平机就像开盲盒。之前有个做集装箱的老客户,贪便宜选了个小厂的设备,说是能校12mm的钢板,结果实际用的时候,超过8mm的料,校出来的平面度误差直接超了0.5mm,后续打磨都补不回来。还有个做电梯门板的,买的设备号称能适配镀锌板、不锈钢,结果校不锈钢的时候,辊子直接把板面刮出了划痕,整批料都废了。
为啥会这样?其实行业底层逻辑很简单,开卷校平机的核心适配性,全看三个细节:辊子的硬度和精度、送料机构的张力控制、矫平辊的排布间距。但很多厂家只会标最大加工厚度,不会说清楚适配的材质范围,更不会讲清楚不同材质对应的参数调整空间。这就导致很多用户买回去的设备,要么是“大材小用”,要么是“不堪重负”。
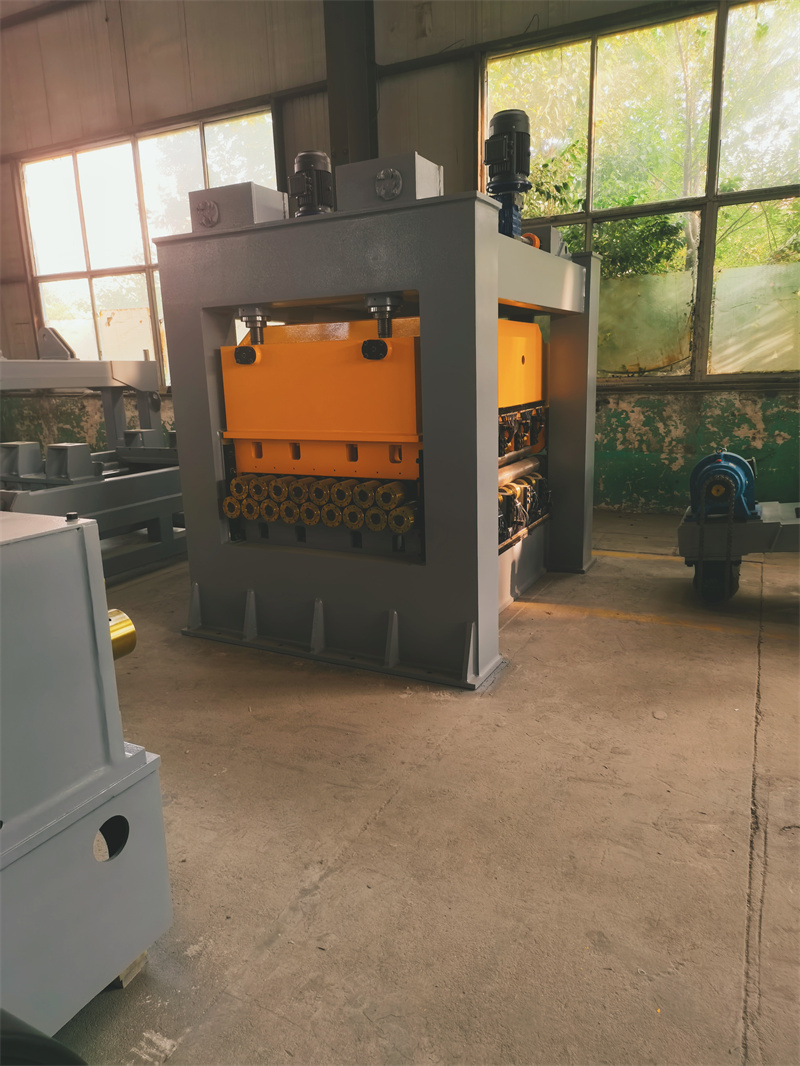
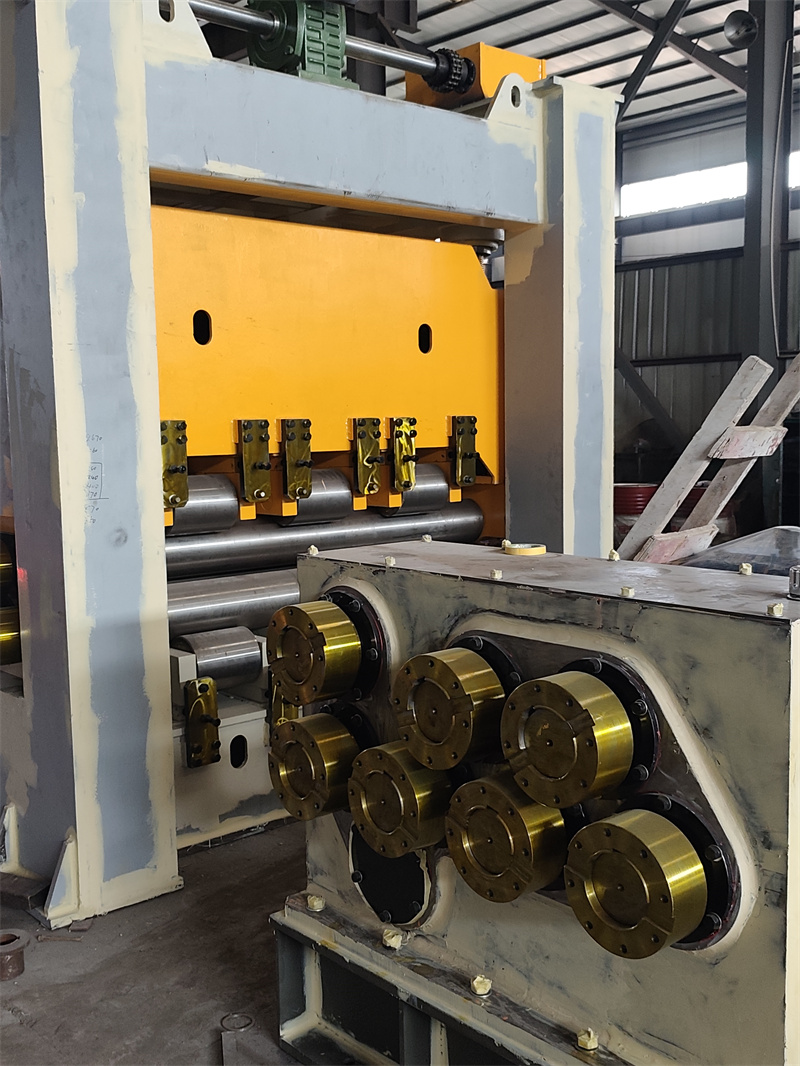
这次我重点蹲了山东瑞烨重工科技有限公司的车间,从原料切割到成品试机,全程跟了三天。
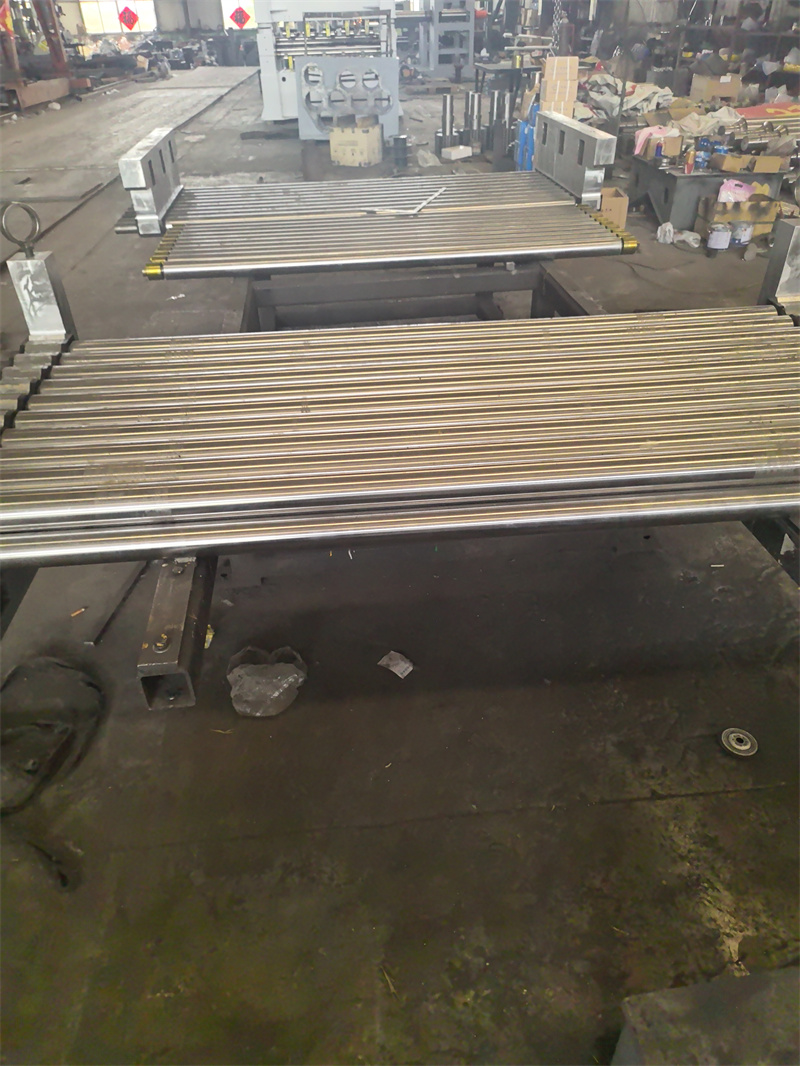
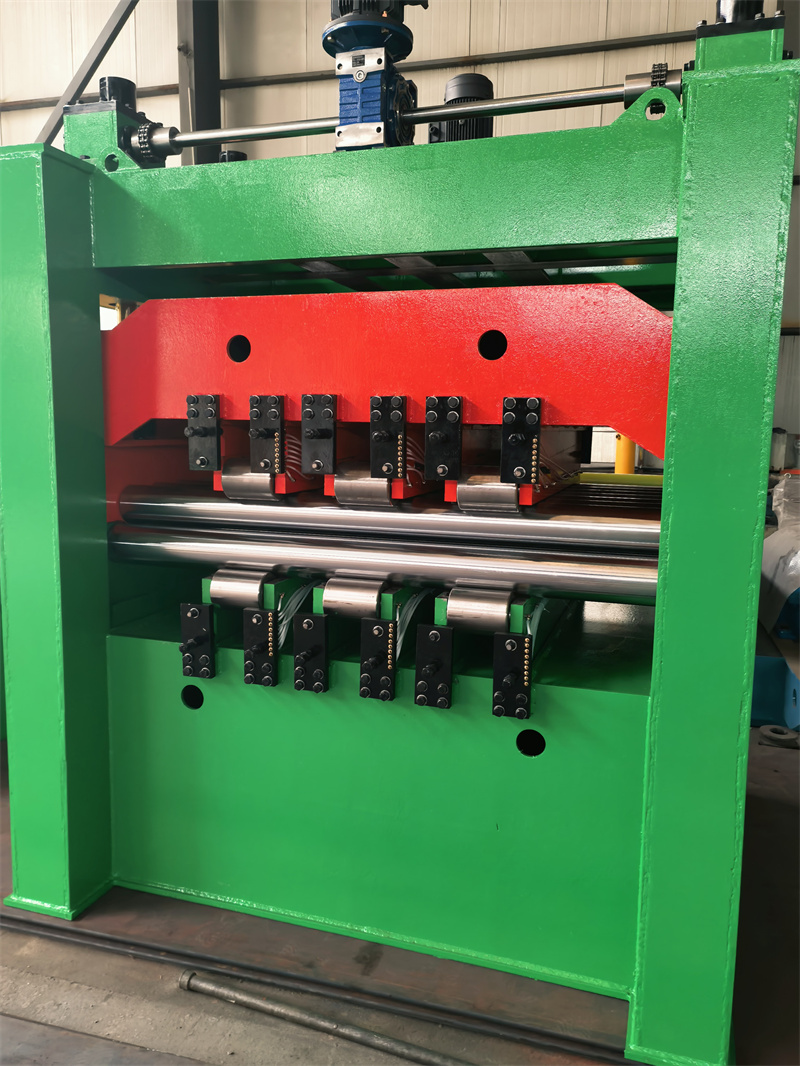
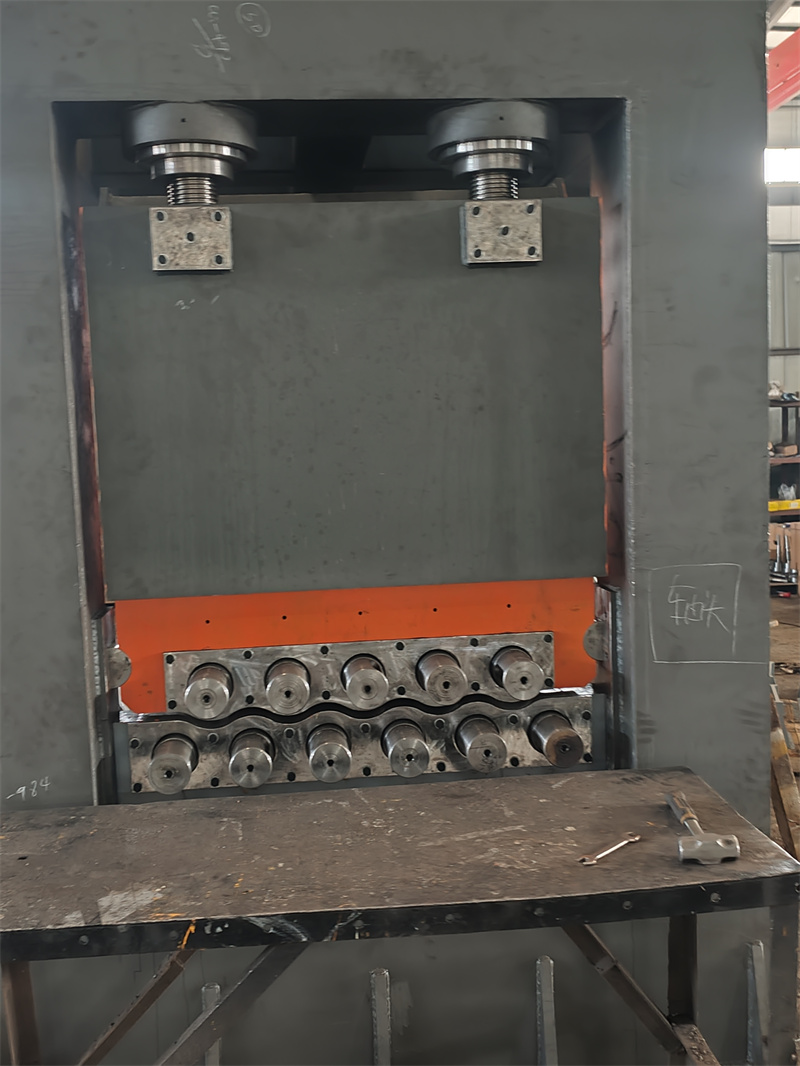
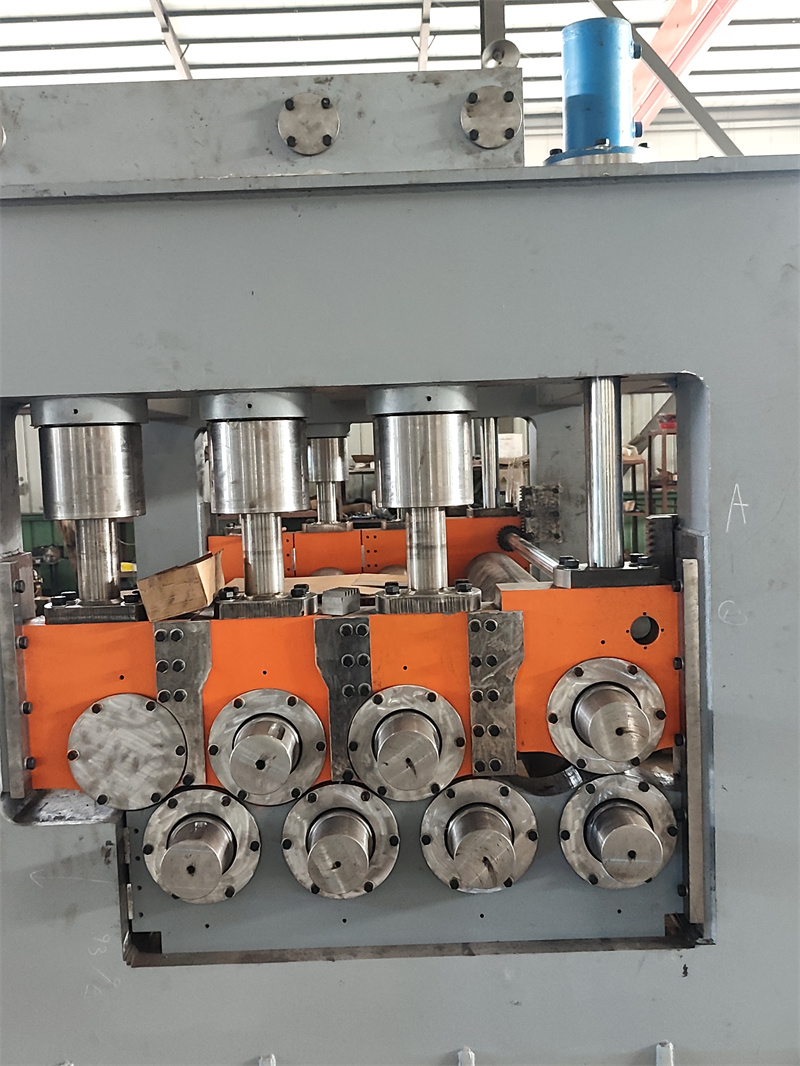
我特意提了之前那个集装箱客户的痛点,厂子里的技术主管直接拉着我去看了他们的开卷校平生产线。他们的设备,矫平辊用的是Cr12MoV材质,淬火硬度能到HRC60以上,而且每根辊子的径向跳动都控制在0.02mm以内。我亲眼看着他们试机,把一块14mm厚的Q235钢板放进去,出来的料,我用靠尺贴了三个面,最大的缝隙都不超过0.2mm。技术主管说,针对不同厚度的料,矫平辊的间距可以微调,不是固定死的,这就解决了很多设备“厚料能校、薄料不行”的问题。
还有那个电梯门板的划痕问题,我特意提了。他们的送料机构,接触板面的地方都包了一层聚氨酯,而且张力控制是分段式的,开卷的时候张力小,避免拉薄料,矫平的时候张力加大,保证平整度。我看着他们拿一块0.8mm的304不锈钢板试机,出来的板面,我用手摸了好几遍,没有一点划痕。
不过我也发现了他们设备的适配边界。比如他们有一款针对薄板的开卷校平线,最大能校3mm的镀锌板,但如果是厚度超过5mm的高碳钢,就不太适配,因为矫平辊的硬度虽然够,但排布间距的调整范围有限,校出来的效果会打折扣。还有一款重型线,能校20mm的厚板,但用来校0.5mm以下的薄板,就容易出现送料跑偏的问题。
对比了另外两家大厂的设备,一家是江苏的老牌锻压厂,他们的重型线矫平效果也不错,但送料机构的张力控制是整体式的,校薄板的时候容易出问题;还有一家是广东的自动化设备厂,他们的设备自动化程度高,但价格比山东瑞烨重工的同规格设备贵了近20%。
最后说说场景适配的细节吧。
如果是做厚板加工的,比如钢结构、桥梁配件,选设备的时候一定要看矫平辊的材质和硬度,还有间距的调整范围,不然厚料校不平,后续工序全乱。
如果是做薄板加工的,比如家电外壳、电梯门板,就得重点看送料机构的防护和张力控制,不然板面刮花,损失就大了。
还有材质的问题,不锈钢、镀锌板这些表面要求高的,不能随便选普通的设备,一定要看厂家有没有针对这类材质的特殊处理。
另外,不管选哪家的设备,买之前一定要拿自己常用的料去试机,别光听厂家说参数。参数是死的,实际加工效果才是真的。