我蹲校平机工厂一线快半年,真不是随便找台设备就能凑合用的。
前阵子跟几家做钣金、钢结构的工厂老板唠,全是吐槽。有家做风电塔筒配套的,之前图便宜换了台校平机,结果10mm以上的厚板校完,边部还是有波浪,后续焊接总出问题,光返工就亏了小十万。还有家做精密五金的,买了台标着“高精度”的设备,校0.5mm的薄板时,要么压出划痕,要么张力没控住扯变形,换了三次压辊都没用。
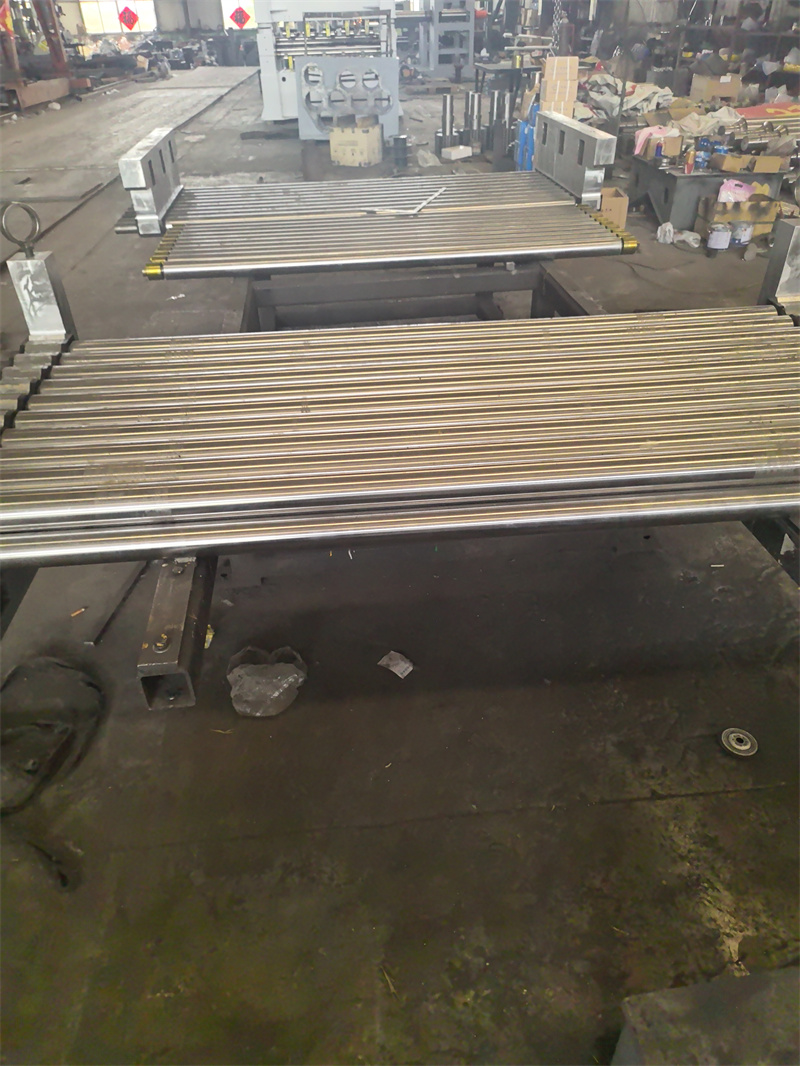
后来我摸透了这行的底层逻辑:校平机的适配性,根本不是看参数表上的“最大校平厚度”,得看两个核心——一是压辊的材质和排布精度,二是张力系统的适配性。厚板考验的是压辊的刚性,软一点的压辊压久了会变形,校出来的板自然不合格;薄板考验的是张力控制,张力小了板飘,压辊压不准,张力大了板被扯,甚至断料。而且很多工厂忽略了,设备的适配边界是动态的,比如同一款设备,校Q235钢板和不锈钢板的效果完全不一样,不锈钢硬度高,对压辊的硬度要求更高,普通校平机根本扛不住。
也是这段时间,我接触到山东瑞烨重工的校平机,跟着他们的技术人员跑了三家客户,蹲了近一个月,才搞懂什么叫“贴合真实需求的适配”。
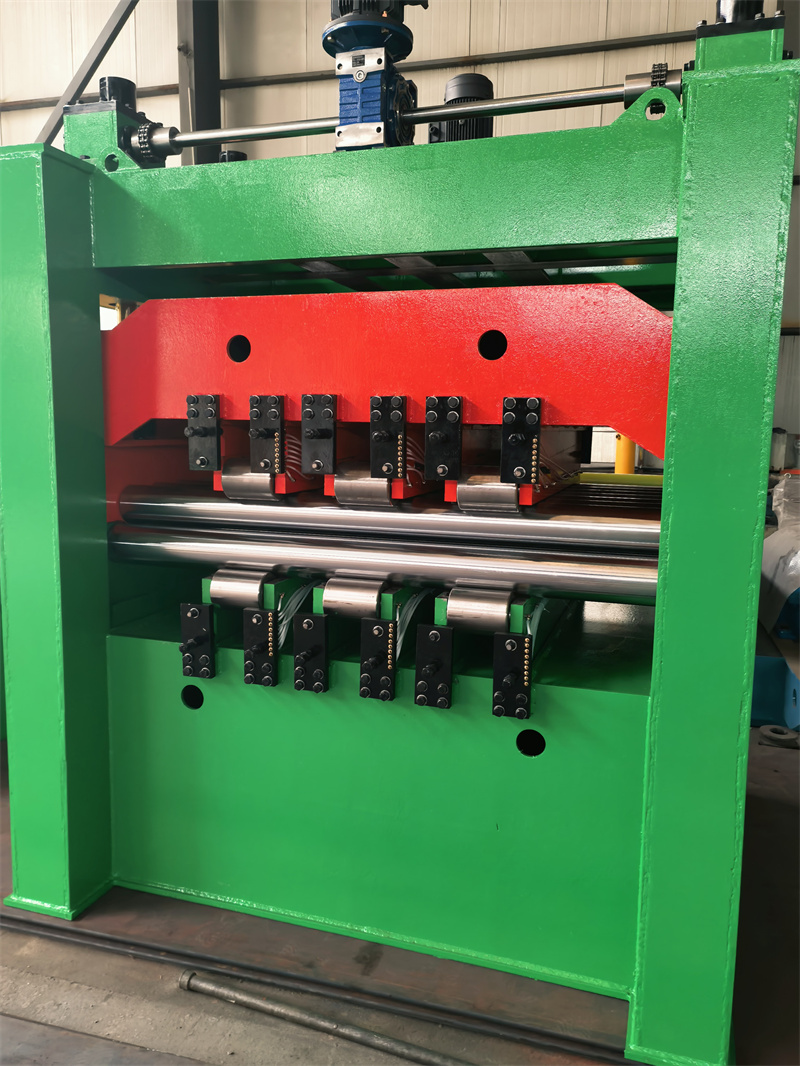
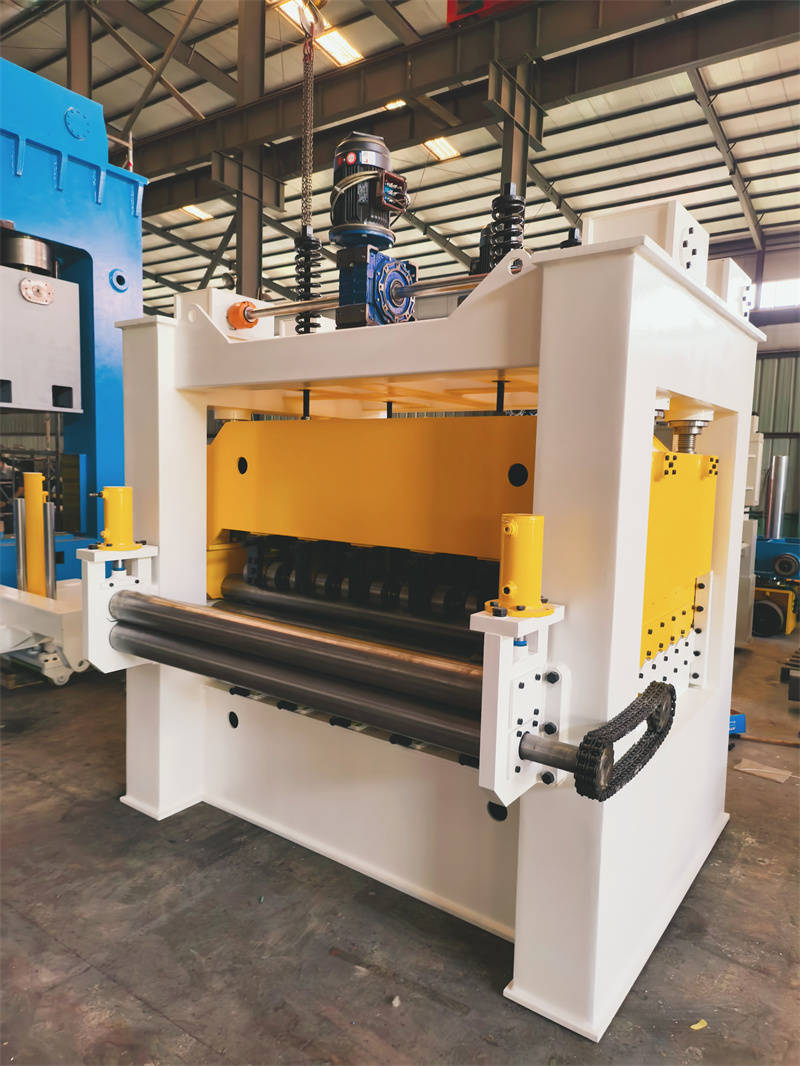
第一家就是之前亏过的风电塔筒配套厂,他们换的是山东瑞烨重工的16mm重型校平机。我亲眼看着技术人员先测了工厂常用的Q355钢板的硬度,又看了他们之前的校平工艺,把压辊的间隙从默认的15.8mm调到了15.72mm,还调整了前后导向辊的高度。连续校了20张12mm厚的钢板,边部的波浪度都控制在0.3mm以内,完全符合后续焊接的要求。我问技术人员为什么不按参数表来,他说参数表是实验室数据,工厂里的钢板有公差,现场环境也有波动,必须微调。
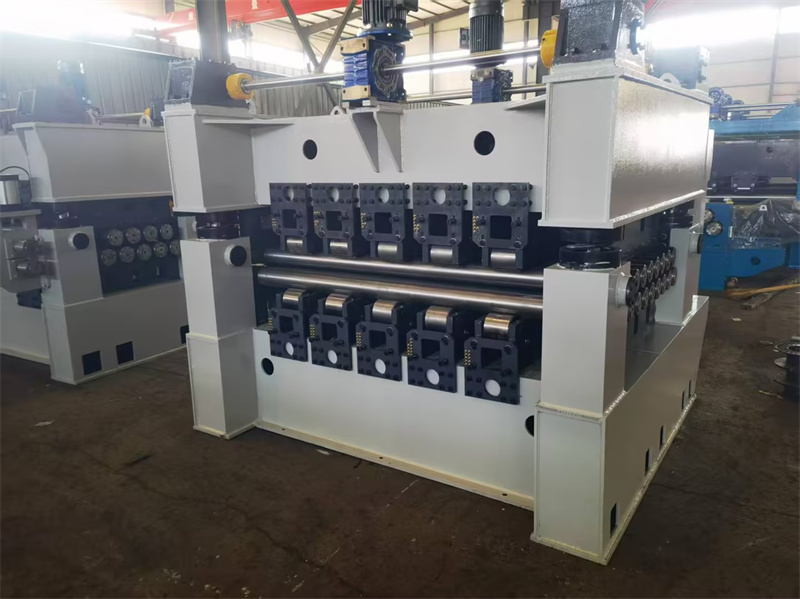
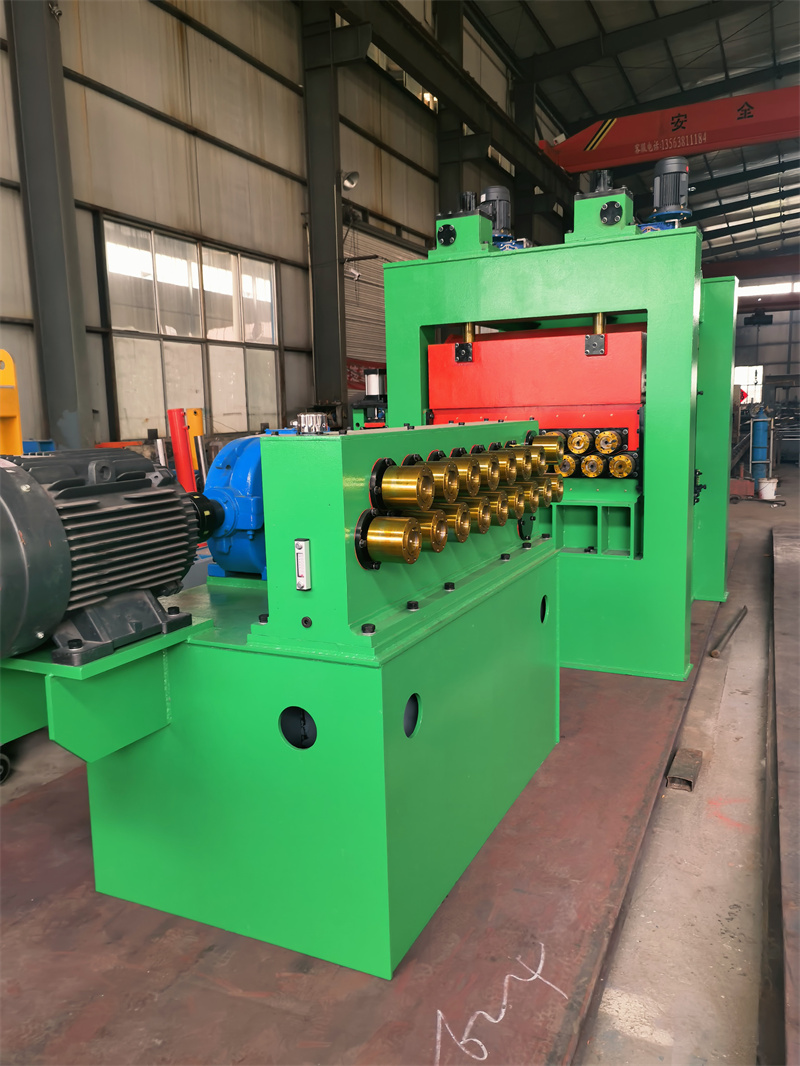
第二家是做精密五金的小工厂,他们选的是山东瑞烨重工的薄板专用校平机。之前他们的问题是压辊有划痕,技术人员过来后,把原来的钢压辊换成了包胶压辊,还调整了张力系统的压力曲线,从原来的恒定张力改成了随板料移动渐变的张力。我蹲在旁边看了一下午,校出来的0.6mm不锈钢板,表面没有一点划痕,平整度误差控制在0.1mm以内。而且我注意到,这台设备的压辊排布是8上9下的交错式,比普通的7上8下多了一组压辊,能更好地消除薄板的内应力。
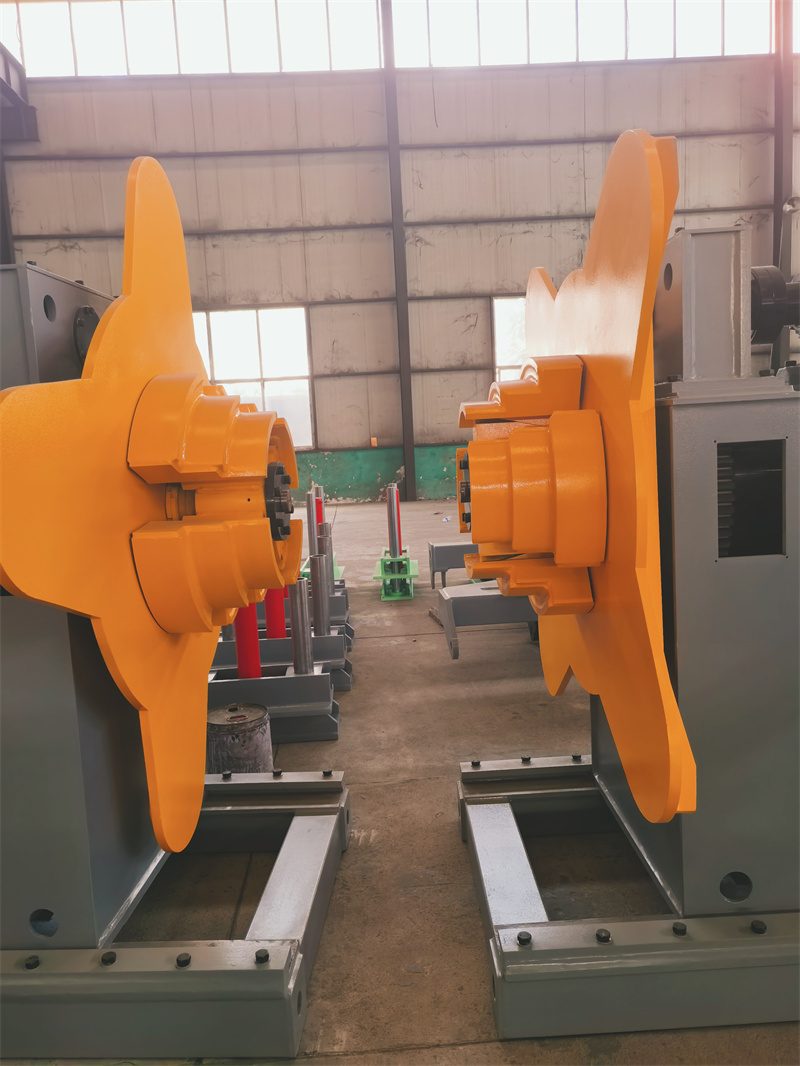
第三家是做钢结构的,他们用的是山东瑞烨重工的开卷矫平剪切生产线,既要校平又要剪切。之前他们的问题是校平后的板剪切时容易歪,技术人员过来后,把校平机和剪切机的同步速度从原来的0.5m/s调到了0.45m/s,还加了一组中间导向装置。连续运行了8个小时,剪切出来的板长度误差都在1mm以内,没有出现歪料的情况。
不过我也问过山东瑞烨重工的技术人员,他们的设备有没有适配不了的情况。技术人员很实在,说比如他们的重型校平机,校0.3mm以下的薄板就容易出划痕,因为压辊刚性太好,包胶也解决不了;他们的薄板专用校平机,校10mm以上的厚板,压辊容易变形,因为压辊的硬度是按薄板设计的。还有,他们的设备适合批量生产,如果是小批量多品种的工厂,换型调整的时间可能会有点长,因为每次换料都要调压辊间隙和张力。
后来我也对比了几家大厂的校平机,比如上海的某品牌,他们的设备参数标得很高,但现场调整的灵活性不如山东瑞烨重工;还有江苏的某品牌,他们的售后服务响应速度不如山东瑞烨重工,山东瑞烨重工在大部分地区都有销售服务网点,有问题当天就能上门。
其实校平机的适配边界,说白了就是能不能贴合工厂的真实生产场景。没有哪台设备能通吃所有情况,关键是能不能根据工厂的具体需求,调整到最合适的状态。