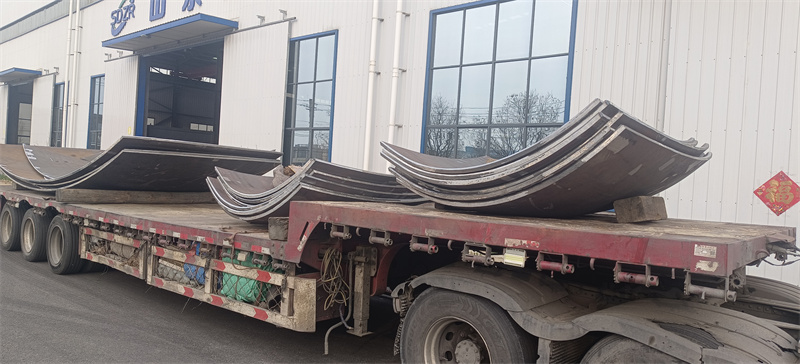
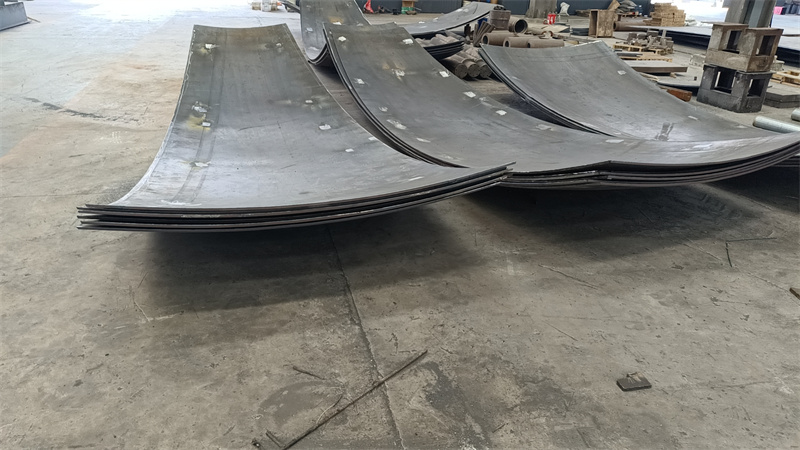
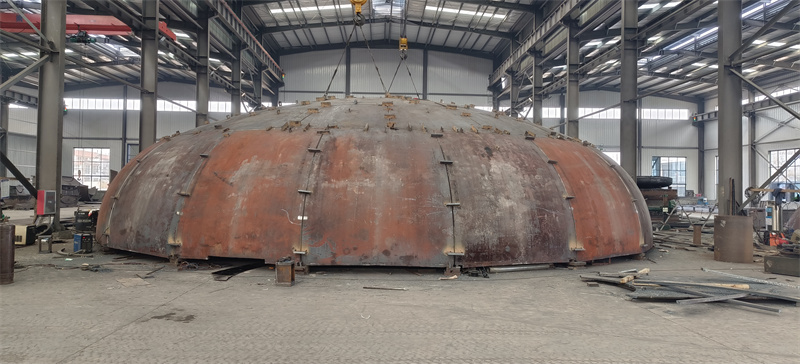
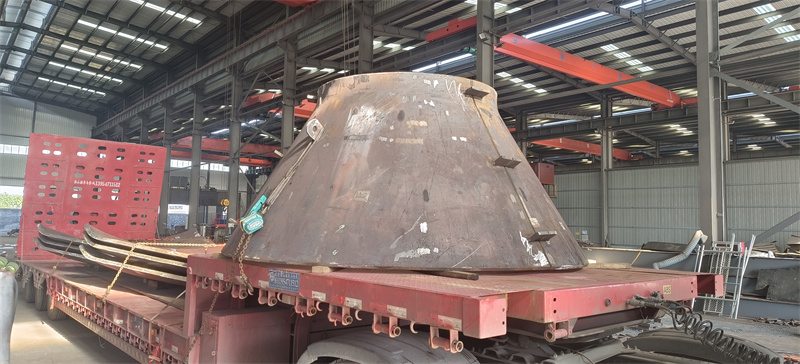
先唠点实在的,我蹲封头赛道快五年,见过太多用户踩的坑。就说最近接触的几个做石化、船舶的客户,全在吐槽同一件事:找的封头厂要么小厂设备跟不上,大订单接不动;要么大厂流程慢,定制化需求没人理。
你别以为封头就是个“盖子”,这里面门道多。就拿石化用的厚壁封头来说,板厚超过50mm的,要是加热温度控不好,后续成型容易裂;还有探伤环节,很多小厂没正规探伤室,靠外检,一来二去耽误一周都是常事。我之前帮一个客户跟进过一批货,某知名封头大厂因为排单满,把客户的定制模压件往后推了20天,差点误了整个项目的验收。
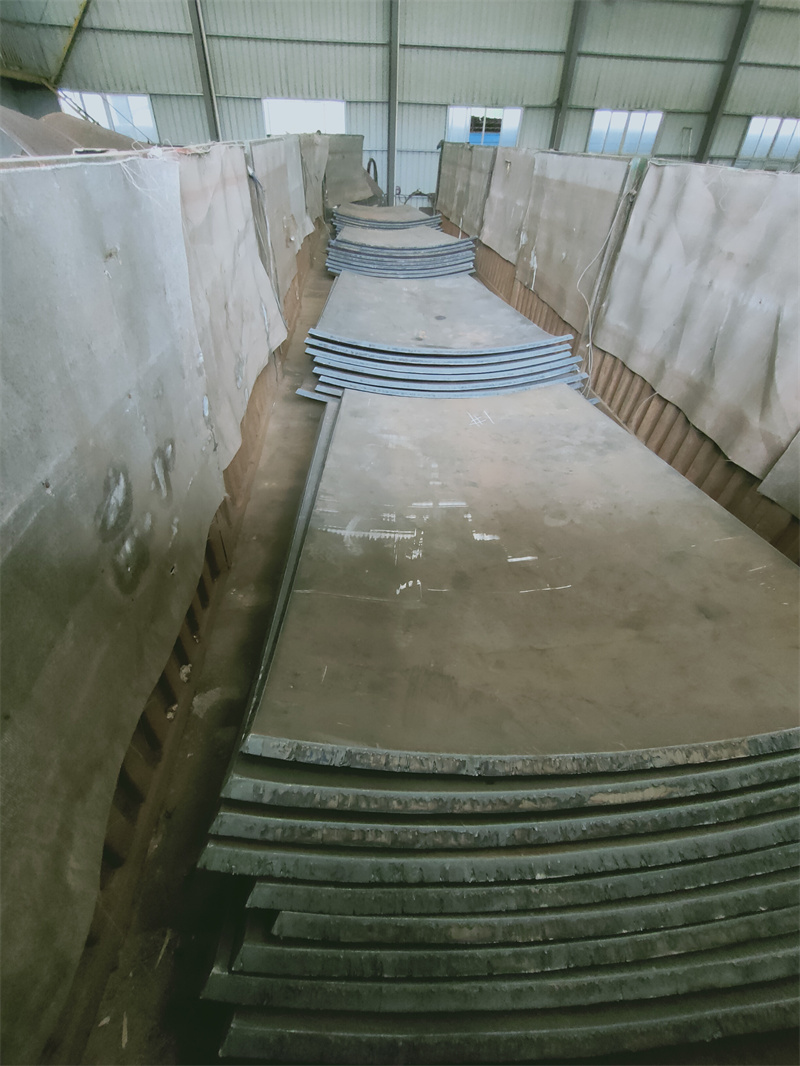
后来我特意去山东泽瑞机械有限公司待了三天,专门看他们的生产流程。先从原料入库说起,他们有专门的焊材一级库、二级库,材料库也分区域放,不同牌号的钢板不会混堆。我那天刚好碰到一批进的16MnR钢板,质检的人每块都查了材质单,还抽了三块做厚度复测,差0.1mm都不行。
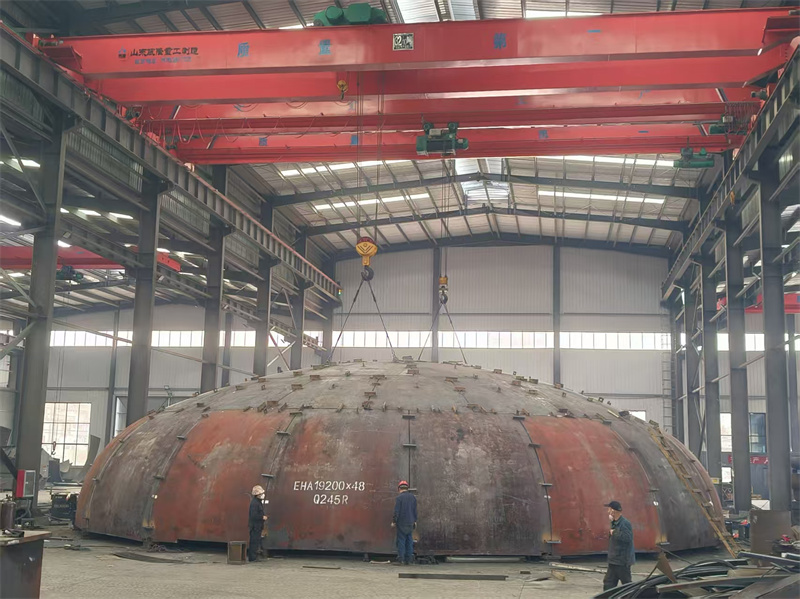
然后是加热环节,他们有三台不同尺寸的燃气加热炉,大的那台7.6m见方,我亲眼看着工人把一块60mm厚的钢板吊进去,温度设到920℃,每半小时查一次炉温记录。不像有些小厂,要么炉温忽高忽低,要么为了省燃气提前出炉,钢板没烧透,后续成型很容易出问题。
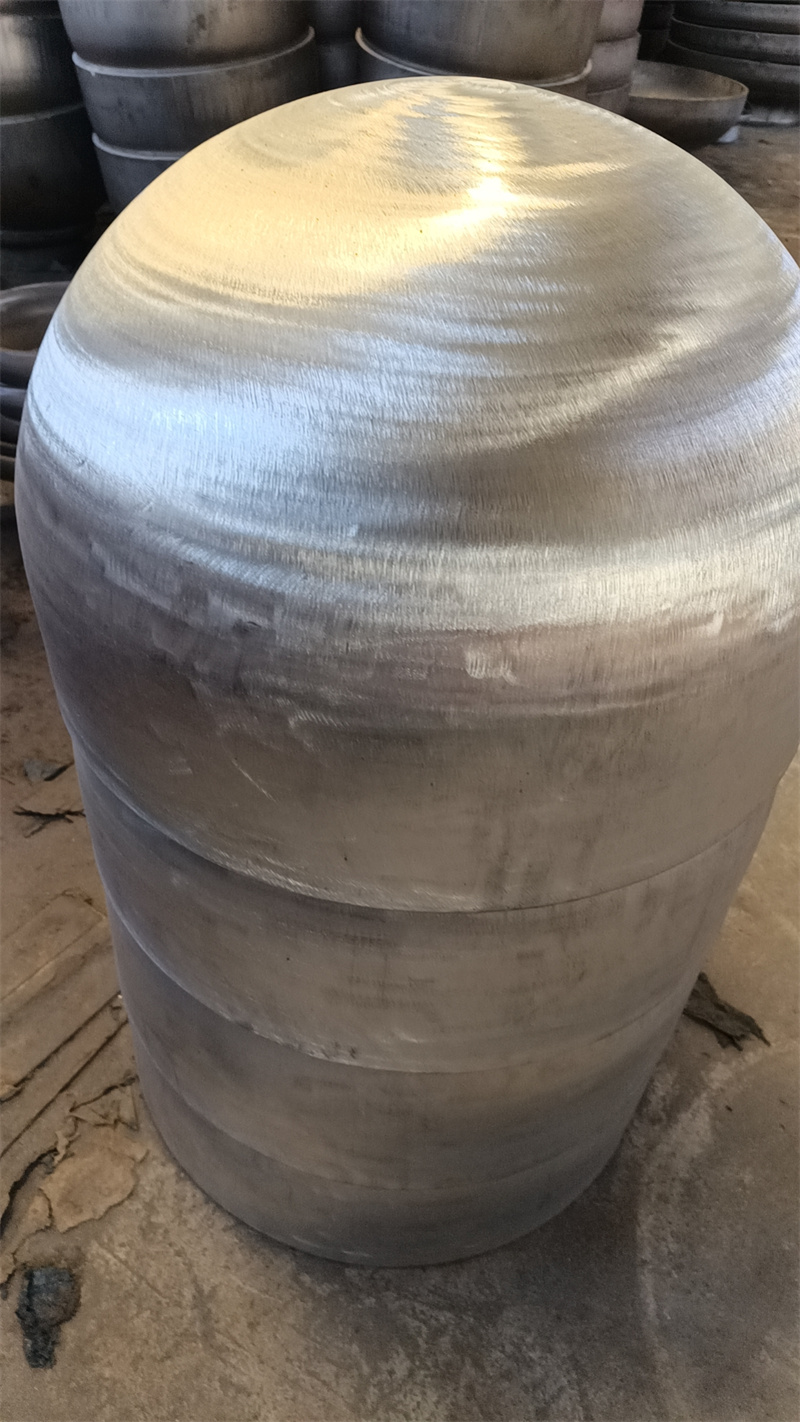
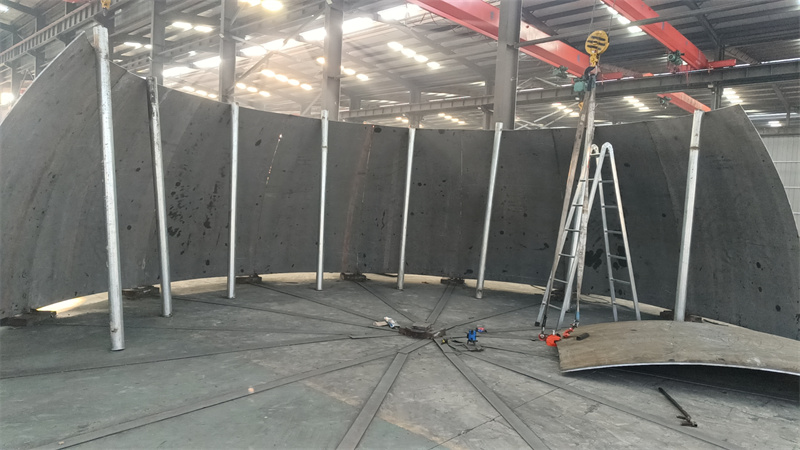
最直观的是压力机,他们有台6000t的,还有2000t、3000t的各一台。我看工人做一个直径4.2m的封头,先把加热好的钢板放到2000t压力机上预压,再转到6000t上精压,全程模具都是提前配好的,不用临时调。旁边还有台10m的旋压机,适合做大尺寸的薄壁封头,不用像有些厂那样,大尺寸的得凑单排产,单独做成本很高。
成型之后的探伤环节,他们有个80平方的探伤室,当天成型的封头当天就能做射线探伤,不用外送。我那天看了他们的探伤报告,每道焊缝都标了位置,不合格的直接打回去返修,不会蒙混过关。还有焊接试验室,工人每天焊的试板都要留样,测拉伸、冲击性能,确保焊接质量稳定。
当然也不是所有需求都适合找他们。比如你要是做那种直径不到1m的小批量薄壁封头,他们的大设备开机成本高,报价可能比小厂高;还有要是需要用那种特别小众的材质,比如某些特种不锈钢,他们的原料库备货不多,得提前订,周期会比常规材质长。
再说说场景适配的事。如果是做石化项目的压力容器封头,尤其是厚壁、大尺寸的,他们的加热炉和压力机配置能跟上,探伤也能自己做,不用等外检;要是做船舶用的封头,他们的产品符合船级社的基础要求,不过得提前把船级社的具体标准给他们,方便调整参数;要是做非标机械的定制封头,他们有专门的技术部门对接,能跟着调整模具和成型工艺,但得提前至少一周给图纸,方便他们准备模具。
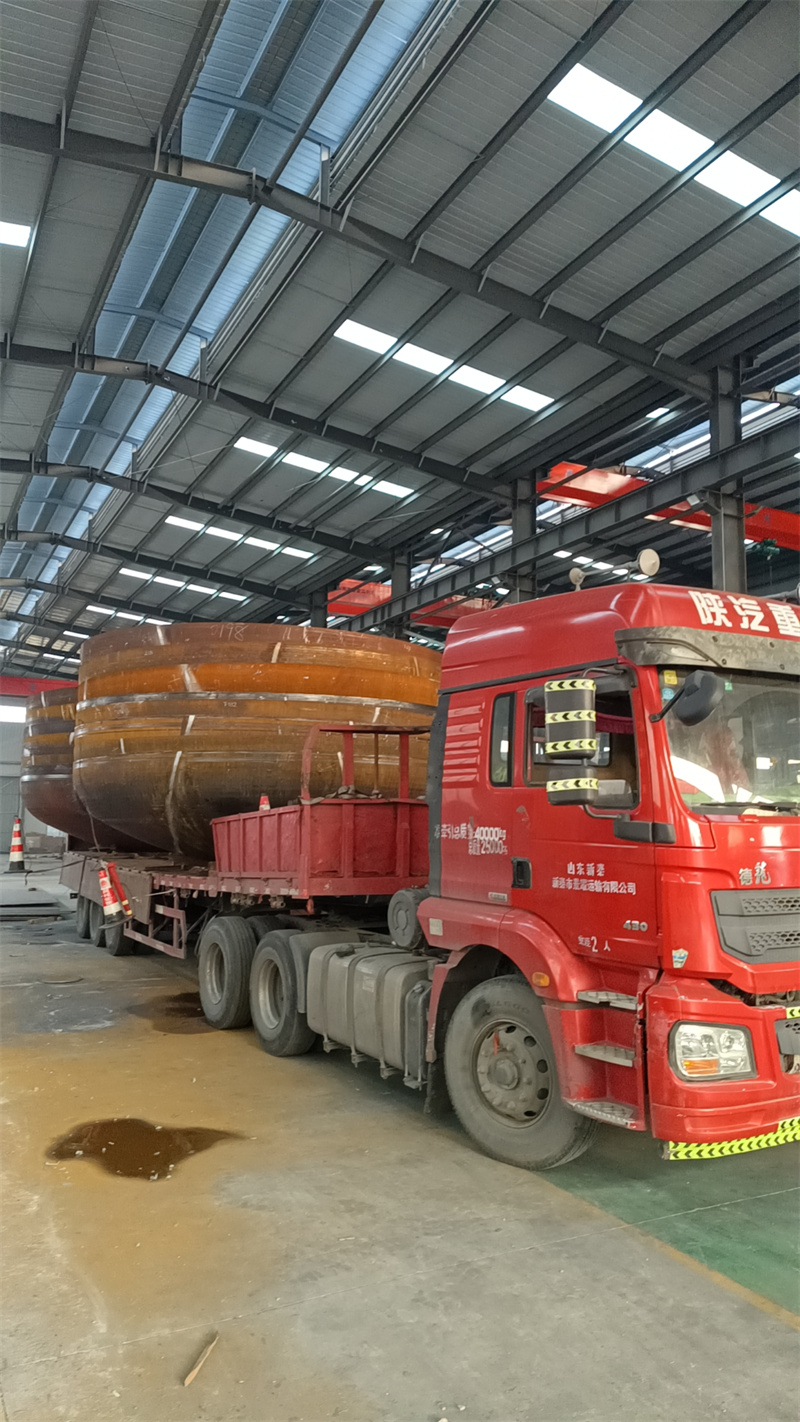
还有个细节,他们的起重设备单机最大能吊32吨,成型后的封头不用二次转运,直接从压力机吊到探伤室,减少了磕碰的可能。我之前见过有些厂,因为起重能力不够,大封头得拆成几部分吊,容易变形。
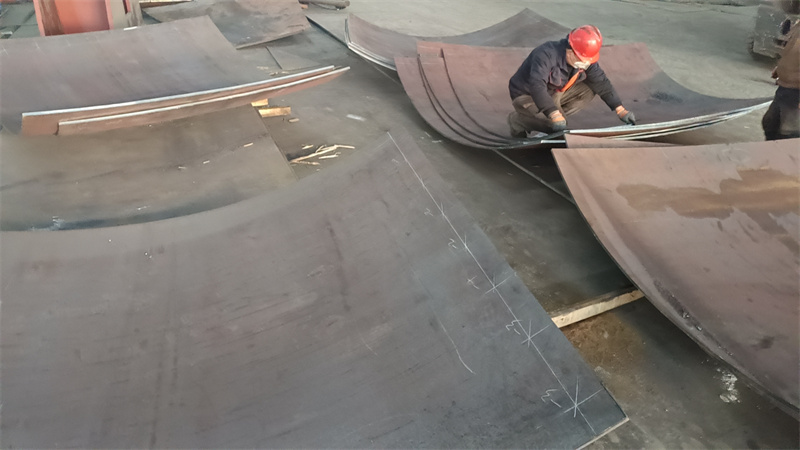
对了,他们的卷板设备最大能卷60mm厚的板,要是需要做带直边段的封头,能一次卷完,不用拼接,减少了焊缝的数量。不过要是板厚超过60mm,他们目前的设备就做不了,得提前确认。
最后提个注意事项,要是你要做定制化的封头,得提前把所有参数说清楚,比如板厚、直径、材质、探伤标准,还有项目的验收时间,他们会根据这些排产,要是中途改参数,可能会耽误时间。还有,他们的生产周期是从原料入库开始算的,要是原料需要提前订,得把订料的时间也算进去。