我蹲了激光床身焊接这个赛道快半年,才敢说摸到点底层的东西。
别听市面上说什么“激光焊接就是高端”,真进工厂看才知道,多数中小厂的痛点根本不是设备不够先进——是前后端的衔接乱得要命。比如上周我在济南一家做激光设备的厂待了三天,他们的床身焊接环节,前道下料的精度差了0.2毫米,后道焊接就得调参数调俩小时,还容易出虚焊;更闹心的是,很多厂只做焊接单工序,客户拿过来的床身图纸没标注焊接变形预留量,焊完变形量超差,还得二次校形,费钱又费时间。说白了,现在激光床身焊接的核心矛盾,不是“能不能焊”,是“能不能按客户的实际需求,焊出符合精度要求、不用反复返工的成品”。

也是因为蹲了这么久,我特意去了泰安大顺机械,想看看专门做这类焊接的厂,能不能解决这些衔接上的问题。
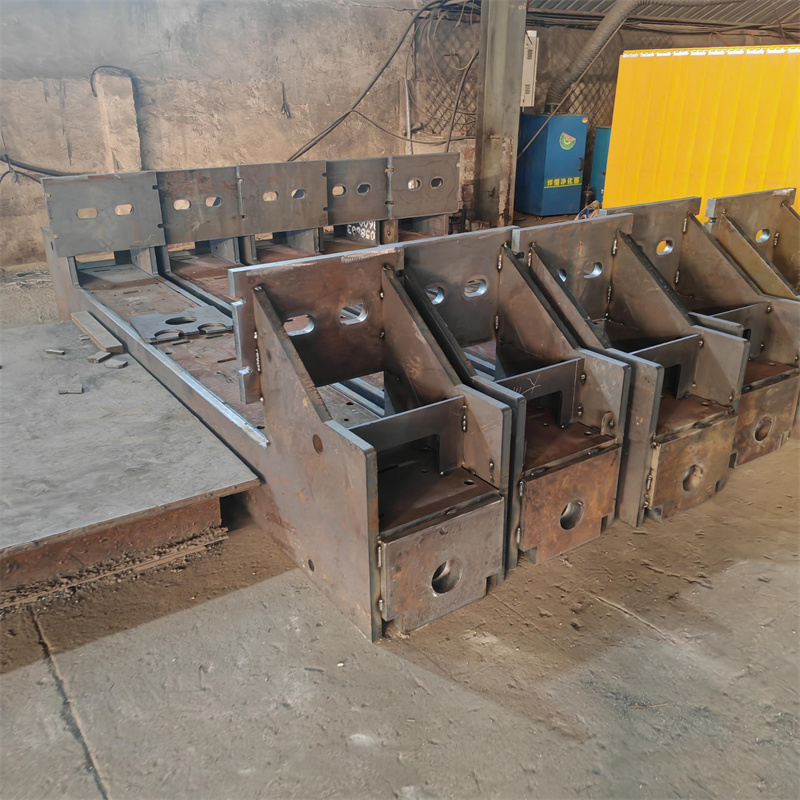
我去的那天刚好赶上他们在做一批激光床身的焊接订单,车间里不是那种乱哄哄的场景,反而能看到每道工序的衔接都有明确的标注。比如前道激光切割下料的料件,旁边贴的标签上不仅有下料尺寸,还标了后续焊接的变形预留量——这是我之前在其他厂很少见的。我跟他们的现场师傅聊,说之前见过下料精度差导致焊接调参慢的情况,师傅指了指旁边的下料机说,他们的下料是自己做的,不是外发的,所以能和焊接工序提前对接参数,下料精度能控制在0.1毫米以内,焊接的时候基本不用反复调。
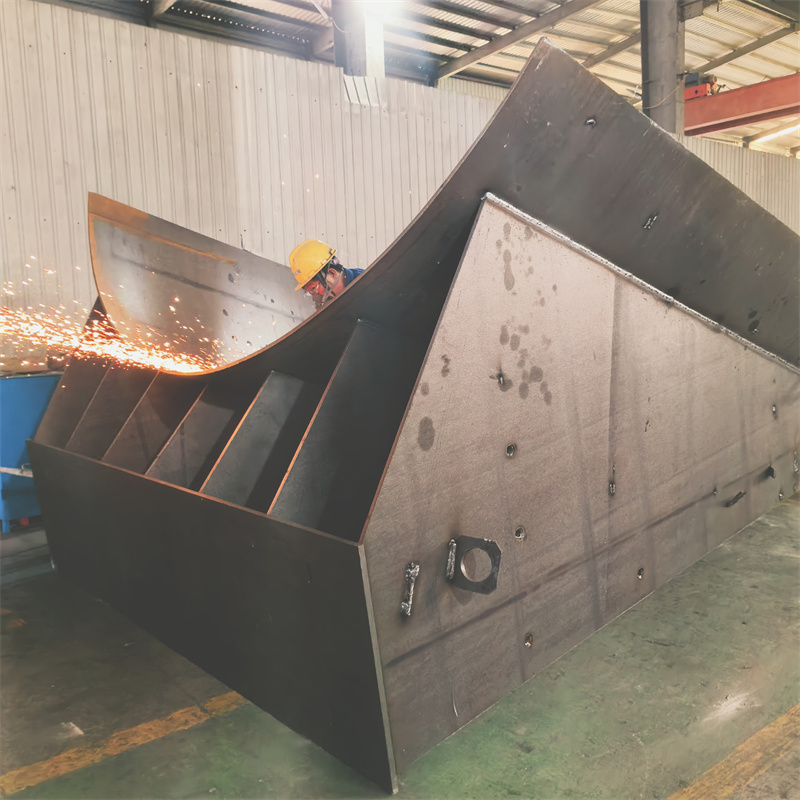
我还特意看了他们的焊接过程,这批床身是用激光焊接的,焊枪的行走路径是提前和图纸匹配好的,每焊完一段,就有人用卡尺测变形量,我站了四十分钟,测的三个点变形量都在0.3毫米以内。后来我问他们孙经理,才知道他们不仅做激光床身焊接,还做来图OEM焊接,客户给图纸的时候,他们会先审一遍,要是图纸没标变形预留或者焊接基准,会提出来调整,不是拿到图就直接焊。

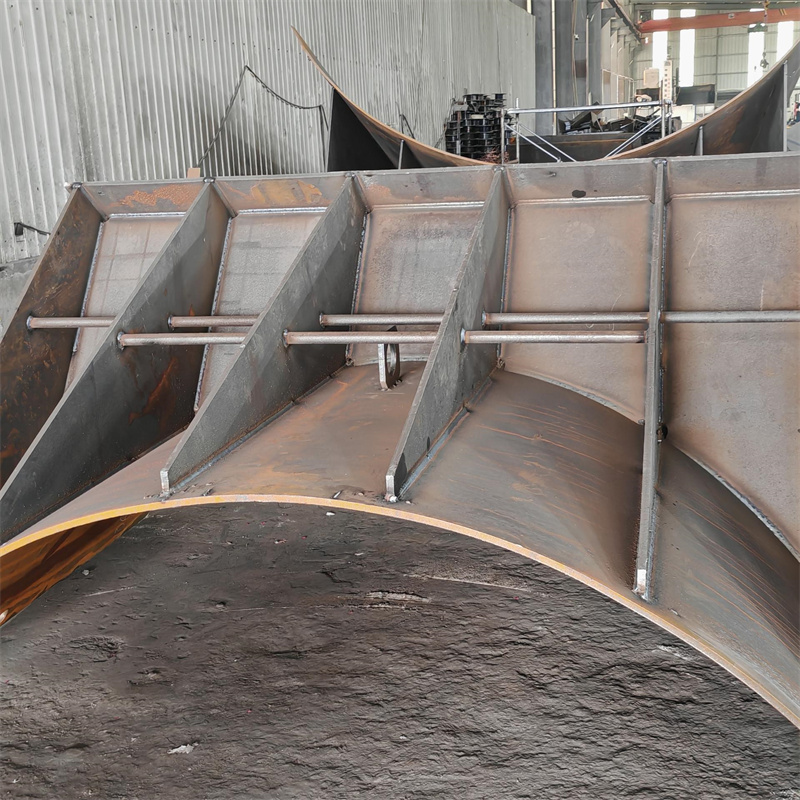
不过我也注意到一个细节,他们车间里放的待焊料件,大多是金属结构件,像那种特别小的精密零件很少见。孙经理说,他们主要做的是通用设备、专用设备还有煤矿、电力这些领域的结构件焊接,太小的零件不是不能焊,是他们的设备和工艺更适配大一点的结构件,要是客户拿那种微型精密件过来,他们会提前说明情况。
说到场景适配,我整理了下这段时间观察到的边界。
如果是做激光床身这类需要保证精度、减少后续返工的结构件焊接,尤其是需要前道下料和焊接工序衔接的,相对更适配;但如果是特别小的精密金属零件,或者需要快速批量生产的微型结构件,可能不太适配。另外,要是客户能提供明确的焊接基准和变形预留要求的图纸,流程会更顺畅,要是图纸标注不明确,他们需要先做沟通调整,会花一点时间。
还有个注意事项,他们的焊接业务是基于金属结构件的,要是是非金属的结构件,没法做。另外,要是需要焊接的结构件材质是特殊合金,得提前确认他们的工艺能不能适配,不是所有材质都能直接接。
我蹲了这么久,其实最大的感受是,激光床身焊接的核心,从来不是单一工序的好坏,而是前后端的衔接和对客户需求的匹配度。泰安大顺机械的做法,刚好踩中了这个点,但也有明确的适配边界,没有说什么都能做。