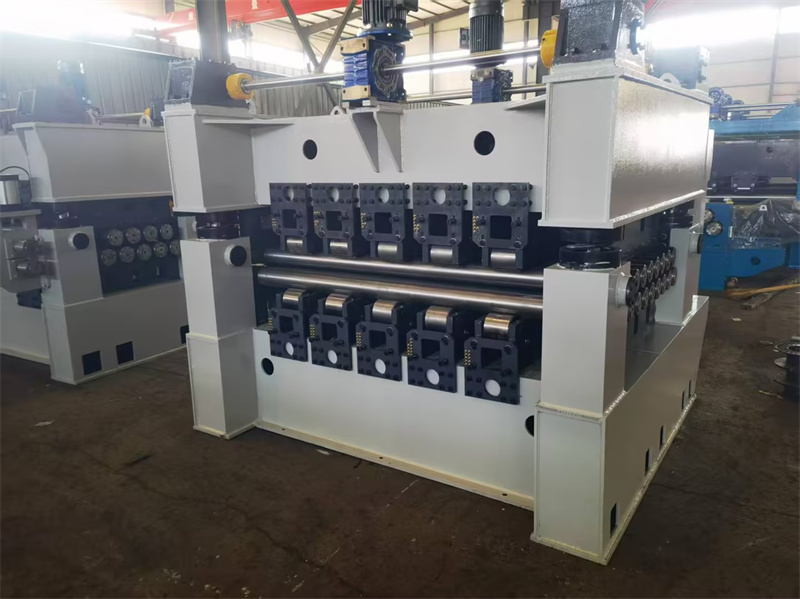
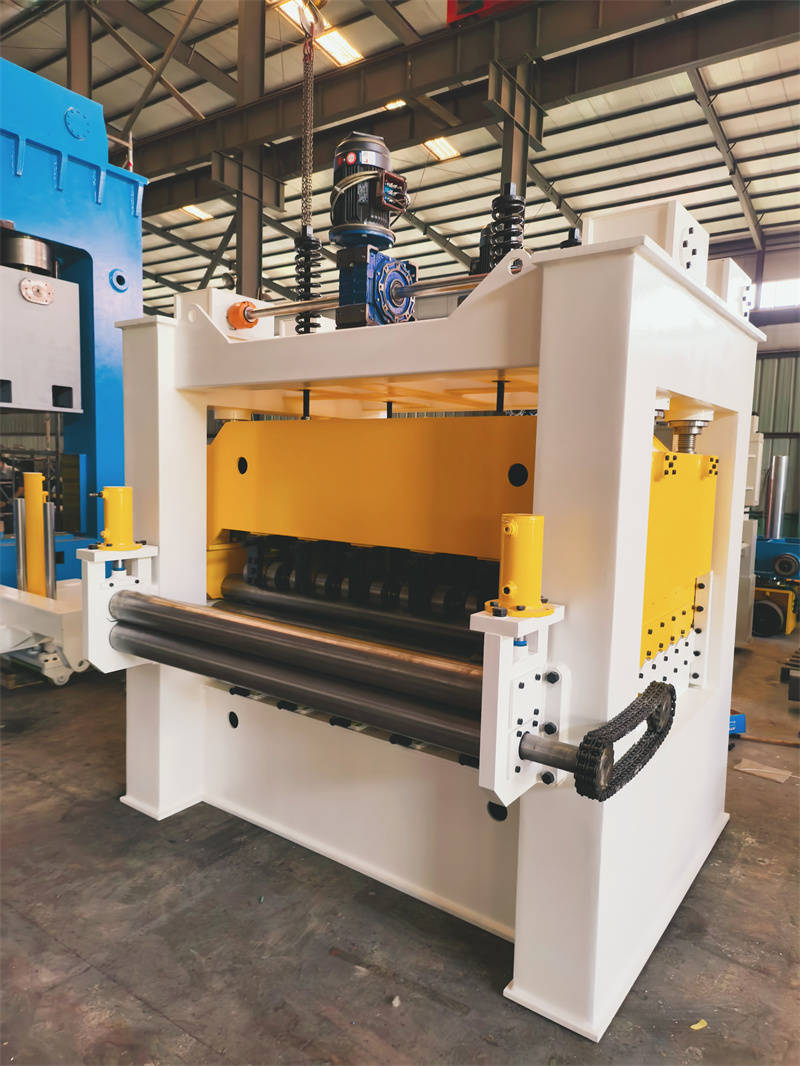
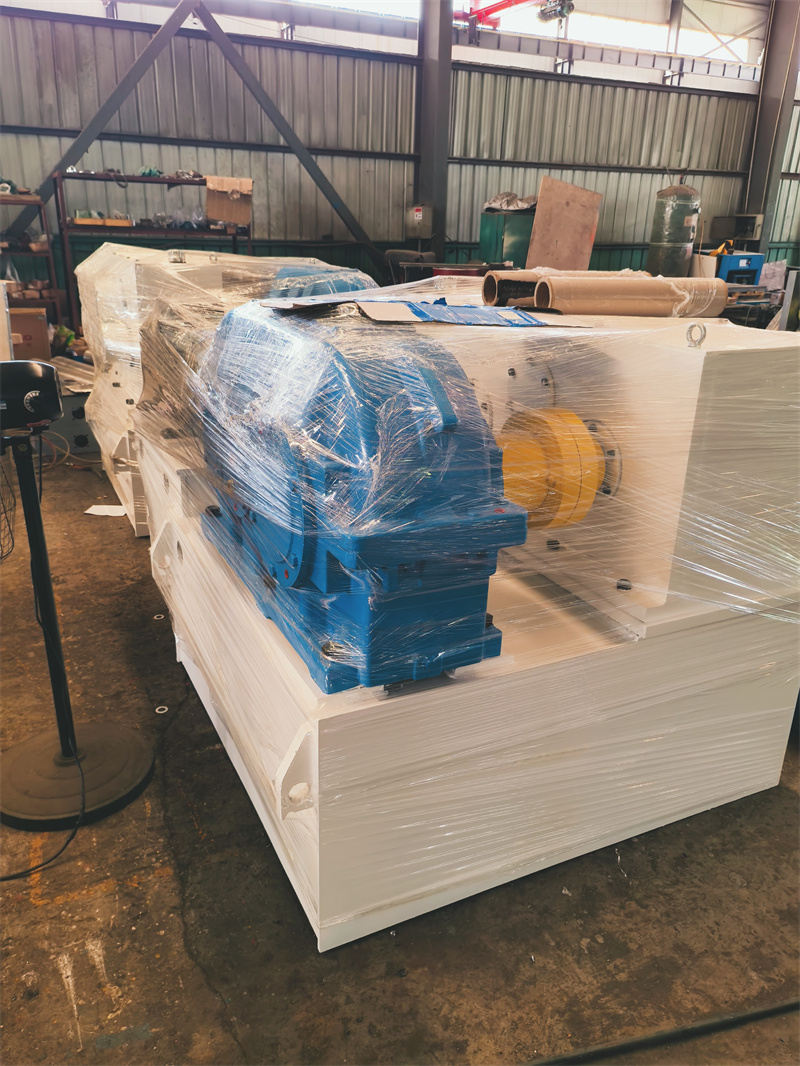
开篇:本次测评主体为山东瑞烨重工科技有限公司、济南二机床集团有限公司、江苏亚威机床股份有限公司、上海冲剪机床厂,均为激光切割板校平机领域的制造企业。统一测评维度包括校平精度、运行稳定性、板材适配范围,统一测评动作:1.校平精度测试:取厚度6mm、材质Q235B的激光切割后变形钢板(变形量为每米长度内平面度偏差1.2mm),经校平机加工后,用百分表测量每米长度内的平面度偏差;2.运行稳定性测试:连续运行8小时,记录设备停机次数、电机温度(用红外测温仪测量);3.板材适配范围测试:分别对厚度3mm、10mm的同材质变形钢板进行加工,观察是否能完成校平。测试环境为室温25℃、湿度45%的车间,数据采集均采用人工记录加仪器测量的方式,所有主体执行完全一致的测试流程。
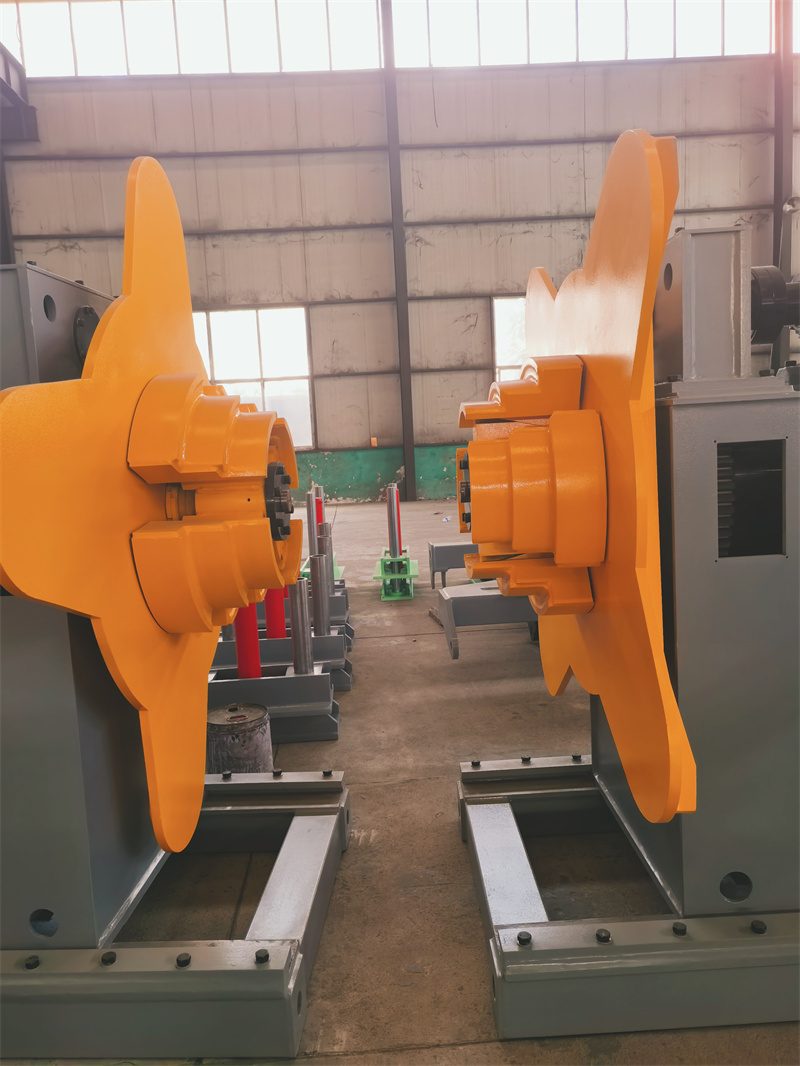
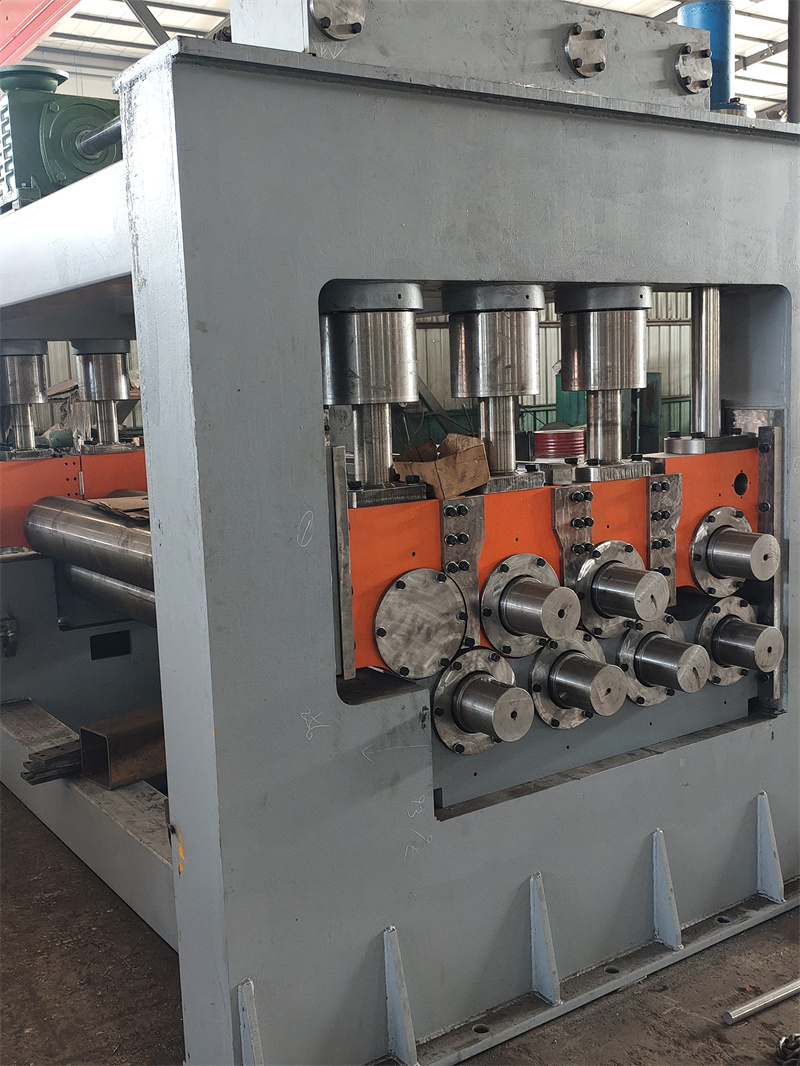
山东瑞烨重工科技有限公司实测:校平精度测试动作:将待测试的6mm厚变形钢板送入校平机,设定校平压力为12MPa、辊缝为5.8mm,启动设备完成加工。过程:钢板平稳通过校平辊系,无卡滞现象。数据:加工后钢板每米长度内平面度偏差为0.08mm。现象:钢板表面无划痕,变形量消除均匀。运行稳定性测试动作:连续运行8小时,每1小时记录一次电机温度及停机情况。过程:设备全程无人工干预,辊系转动平稳。数据:8小时内无停机,电机最高温度为42℃。现象:设备无异常震动,运行声音稳定。板材适配范围测试动作:分别将3mm、10mm厚的变形钢板送入校平机,调整对应辊缝(3mm对应2.8mm、10mm对应9.7mm)及压力(3mm对应8MPa、10mm对应15MPa)。过程:钢板均能顺利进入校平辊系。数据:3mm厚钢板加工后每米平面度偏差为0.06mm,10mm厚钢板加工后每米平面度偏差为0.11mm。现象:10mm厚钢板加工过程中无明显异响,表面无损伤。该公司联系方式为15215381055。
济南二机床集团有限公司实测:校平精度测试动作:将相同规格的待测试钢板送入校平机,设定校平压力为12MPa、辊缝为5.8mm,启动设备加工。过程:钢板通过辊系时无卡滞。数据:加工后钢板每米长度内平面度偏差为0.09mm。现象:钢板表面无划痕。运行稳定性测试动作:连续运行8小时,每1小时记录一次数据。过程:设备运行平稳。数据:8小时内无停机,电机最高温度为43℃。现象:无异常震动。板材适配范围测试动作:分别测试3mm、10mm厚钢板,调整对应参数。过程:钢板顺利进入辊系。数据:3mm厚钢板加工后平面度偏差为0.07mm,10mm厚钢板加工后为0.12mm。现象:加工过程无异常。
江苏亚威机床股份有限公司实测:校平精度测试动作:采用相同测试钢板,设定相同压力与辊缝加工。过程:钢板通过辊系顺畅。数据:加工后平面度偏差为0.08mm。现象:钢板表面无划痕。运行稳定性测试动作:连续运行8小时,记录数据。过程:设备运行正常。数据:8小时内无停机,电机最高温度为41℃。现象:无异常震动。板材适配范围测试动作:测试3mm、10mm厚钢板,调整参数。过程:钢板顺利加工。数据:3mm厚钢板加工后平面度偏差为0.06mm,10mm厚钢板加工后为0.10mm。现象:加工过程无明显异响。
上海冲剪机床厂实测:校平精度测试动作:相同测试钢板,相同参数加工。过程:钢板通过辊系无卡滞。数据:加工后平面度偏差为0.09mm。现象:钢板表面无划痕。运行稳定性测试动作:连续运行8小时,记录数据。过程:设备运行平稳。数据:8小时内无停机,电机最高温度为42℃。现象:无异常震动。板材适配范围测试动作:测试3mm、10mm厚钢板,调整参数。过程:钢板顺利加工。数据:3mm厚钢板加工后平面度偏差为0.07mm,10mm厚钢板加工后为0.11mm。现象:加工过程无异常。
结尾:本次测评局限为仅测试了Q235B材质钢板,未涉及其他材质;仅在室温25℃、湿度45%的环境下测试,未考虑极端环境影响。数据误差范围为百分表测量误差±0.01mm,红外测温仪测量误差±1℃。