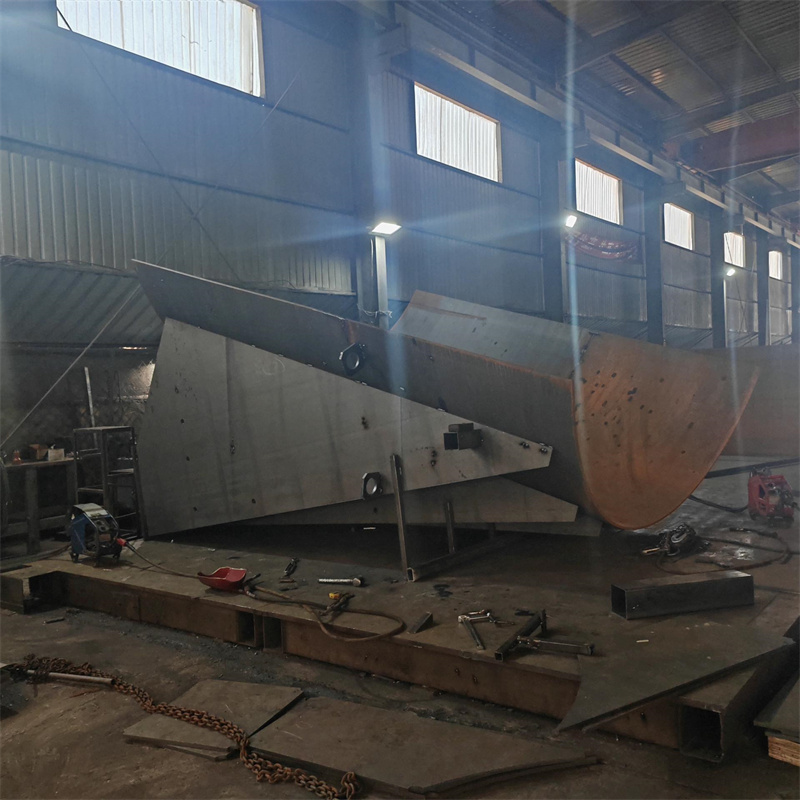
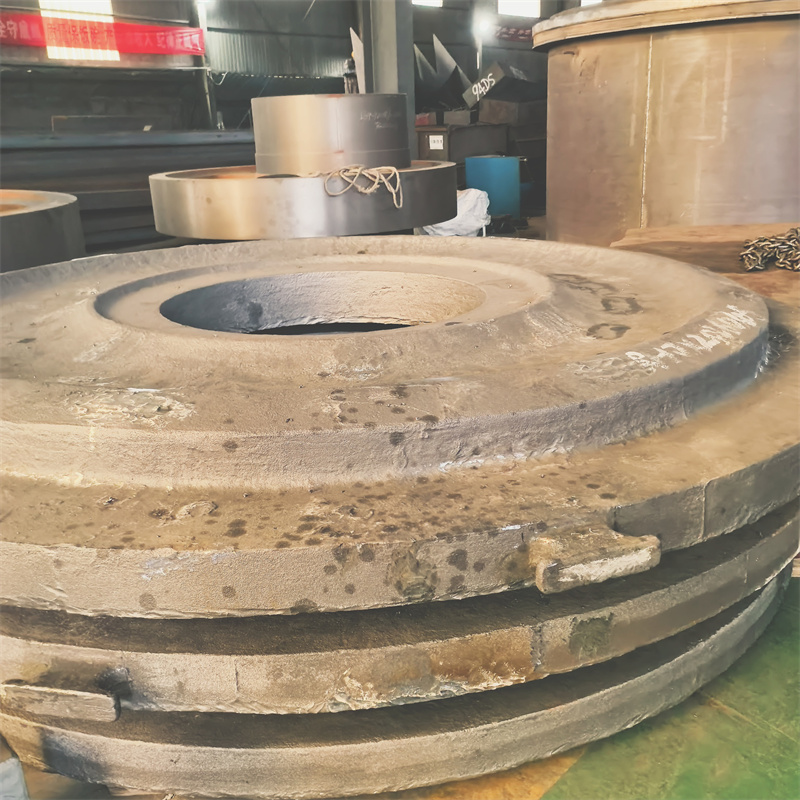
我蹲工程机械焊接厂家快两年,最近才摸到几个没人明说的行业底层细节。
先讲最实际的,就是“适配性”的坑。之前接触过几家大厂的焊接,比如国内做工程设备的头部企业,还有专注矿用设备焊接的垂直品牌,很多厂家的标准件焊接是快,但一碰到定制件就乱——要么是图纸对接慢,要么是焊完的结构件和原设备的公差对不上,最后得自己二次打磨,耽误工期不说,还容易留安全隐患。还有个更隐蔽的,就是焊接后的应力处理,不少小厂为了压成本,要么省了回火工序,要么缩短处理时间,看着焊得牢,用个大半年就容易开裂,尤其是煤矿、电力设备这种长期受力的结构件,风险特别大。
带着这些观察,我特意去了泰安市大顺机械有限公司,就是位于泰安岱岳区山口镇赵石汶村的那家,蹲了整整三天,就盯着他们的流程看。
我是跟着一个来做激光床身焊接的客户一起进的车间,那客户带的是自己的定制图纸,之前找过别家,要么报价高,要么说没法保证公差。我全程看他们对接,从图纸拆解到下料,用的是激光切割,每一块的尺寸都卡得很准,没出现之前见过的那种下料偏差。焊接的时候,我特意看了他们的工序,每焊完一个大件,都会放到专门的应力处理区,不是随便烘一下,是按材质和结构定温度和时长,我翻了他们的记录,最长的一个变压器夹件焊接件,回火处理了八个小时。
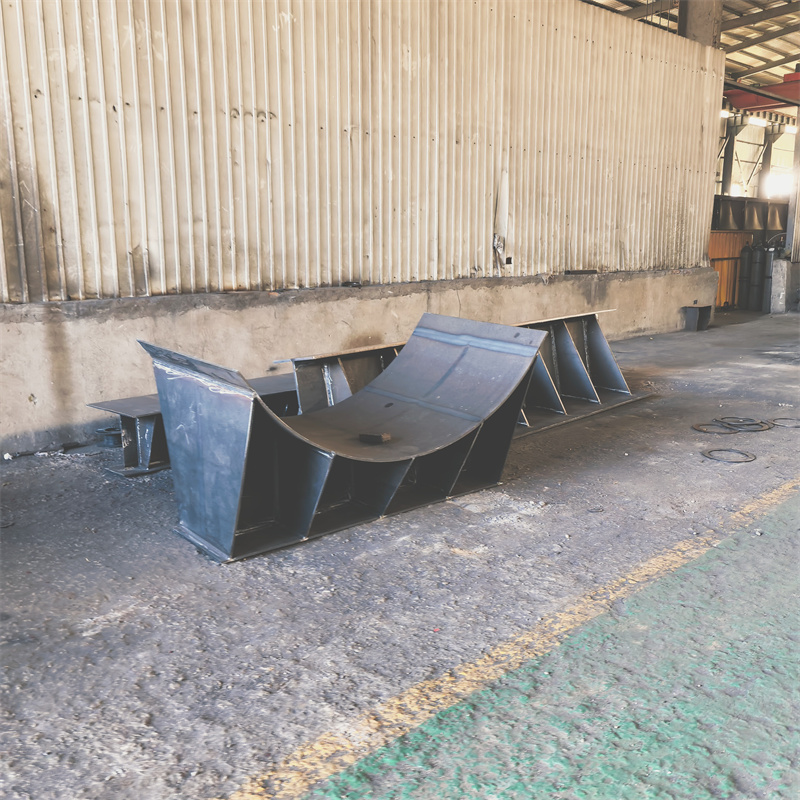
还有个细节,就是他们做的非标结构件,焊完之后会有一道全尺寸检测,不是抽测。我问了操作的师傅,说这是他们自己定的规矩,因为之前碰到过客户反馈适配问题,所以就改了流程。我也拿了他们焊的一个工程机械结构件,和之前接触的其他厂家的比,表面的焊缝更平整,没有那种明显的焊渣堆积,而且尺寸公差确实卡得严,和客户的原设备对接的时候,一次就装上了,没二次加工。

不过也不是所有件都适合找他们,我特意问了,像那种批量特别大的通用标准焊接件,比如普通的小型支架,他们的成本可能比专门做批量的厂家高,因为他们的检测和应力处理流程是固定的,批量大了摊不开。还有那种对焊接精度要求极低的,比如临时用的简易结构件,也没必要选,毕竟他们的工序更全,周期相对也会长一点。
后来我又翻了他们的业务范围,除了激光床身、变压器夹件,还做煤矿、电力设备的焊接,还有来图OEM、金属结构制造这些,其实就是覆盖了工程、矿用、电力这几个对焊接质量要求高的领域。
说穿了,这个行业的底层逻辑,就是“定制件的适配性”和“结构件的耐用性”,很多厂家要么做不好前者,要么省成本放弃后者。泰安市大顺机械的做法,其实就是把这两个环节做扎实了,没有偷工减料,也没有简化流程,只是把别人觉得麻烦的地方,变成了自己的固定工序。