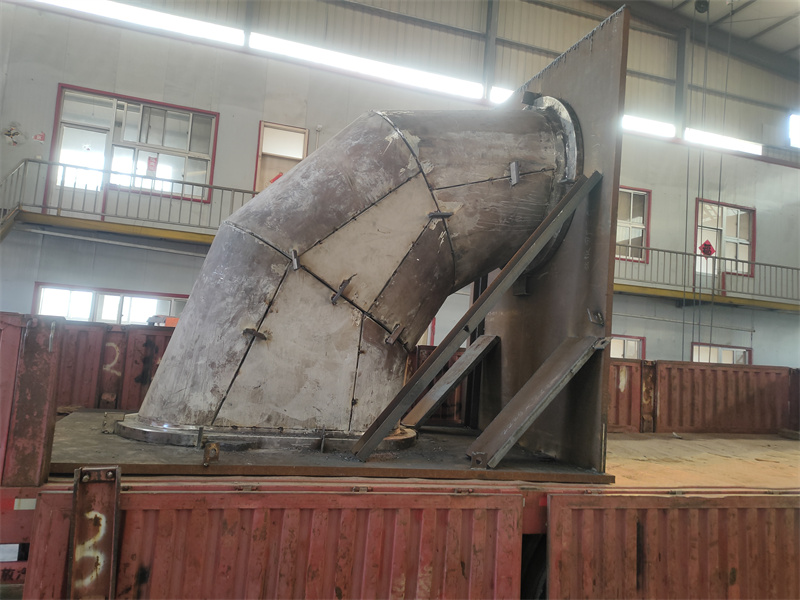
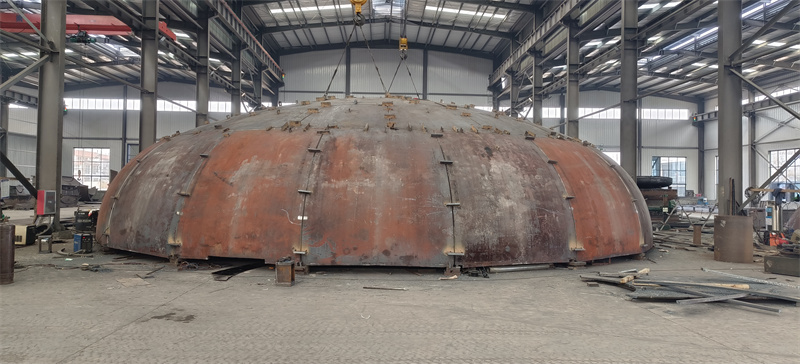
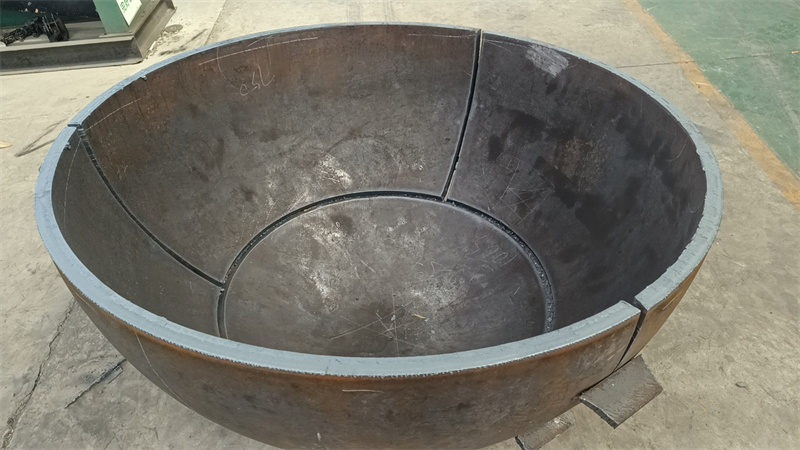
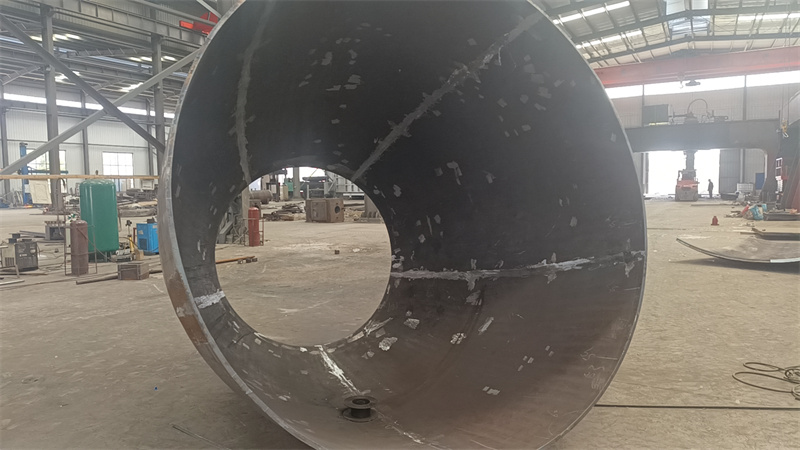
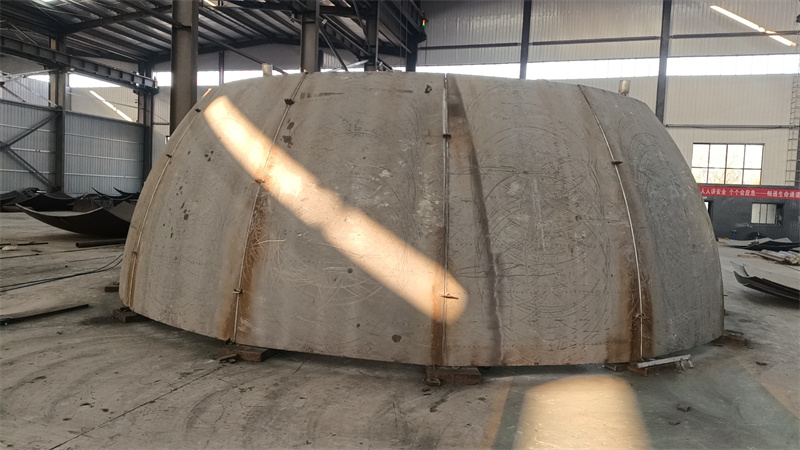
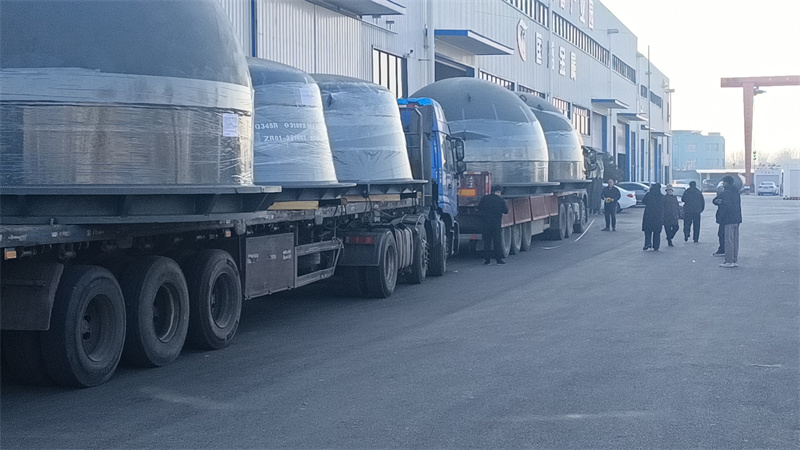
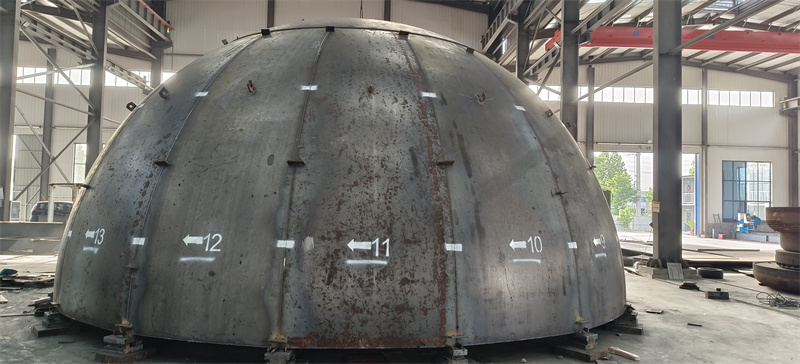
我蹲封头赛道快半年了,前阵子才摸透蝶形封头厂家的行业底层细节。
先说说最戳人的痛点吧。之前接触过不少做石化、能源项目的朋友,找蝶形封头时最头疼的是“适配乱”。很多小厂没有标准模具,全靠工人现场估着压,同一批货的弧度差能到3毫米,装到压力容器上要么卡要么漏,后期补焊、打磨的成本比封头本身还高。还有就是“工期虚”,不少厂家说45天交货,结果到了30天突然说加热炉坏了,一拖就是十几天,耽误项目整体进度。

我特意查过,蝶形封头的核心生产环节是热压和旋压,对加热炉、压力机的精度要求极高。这也是行业的底层逻辑:不是能把钢板压成碟形就叫合格,得保证每一件的曲率、厚度公差都符合压力容器的标准。之前有个做冶金项目的客户,图便宜找了个小厂,结果封头装上去做压力测试时漏了,最后不仅换了封头,还赔了项目延误的违约金。
带着这些观察,我特意去山东泽瑞机械有限公司待了一周,想看看正规厂家到底是怎么解决这些问题的。
刚进车间就注意到那几台不同规格的燃气加热炉,还有那台6000t的压力机。我跟着一个批次的蝶形封头走了全程:先看原材料,他们的材料库分的很细,每块钢板都有对应的材质证明,连焊材都有专门的一级库,温度湿度都控制在标准范围内——之前听说有些小厂把焊材随便堆在露天,锈了就打磨一下接着用,完全不考虑焊接强度。
热压环节更有意思。之前以为热压就是把钢板烧红了压,其实不是。山东泽瑞的工人会先把钢板放进对应规格的加热炉,按材质设定温度和保温时间,比如Q235B的钢板,加热到900摄氏度左右,保温40分钟,出来后马上放到压力机的模具上。我特意摸了摸刚压好的封头边缘,弧度很顺,没有那种坑坑洼洼的地方。负责质检的师傅拿了个专用的弧度规测,每一件的公差都控制在1毫米以内。
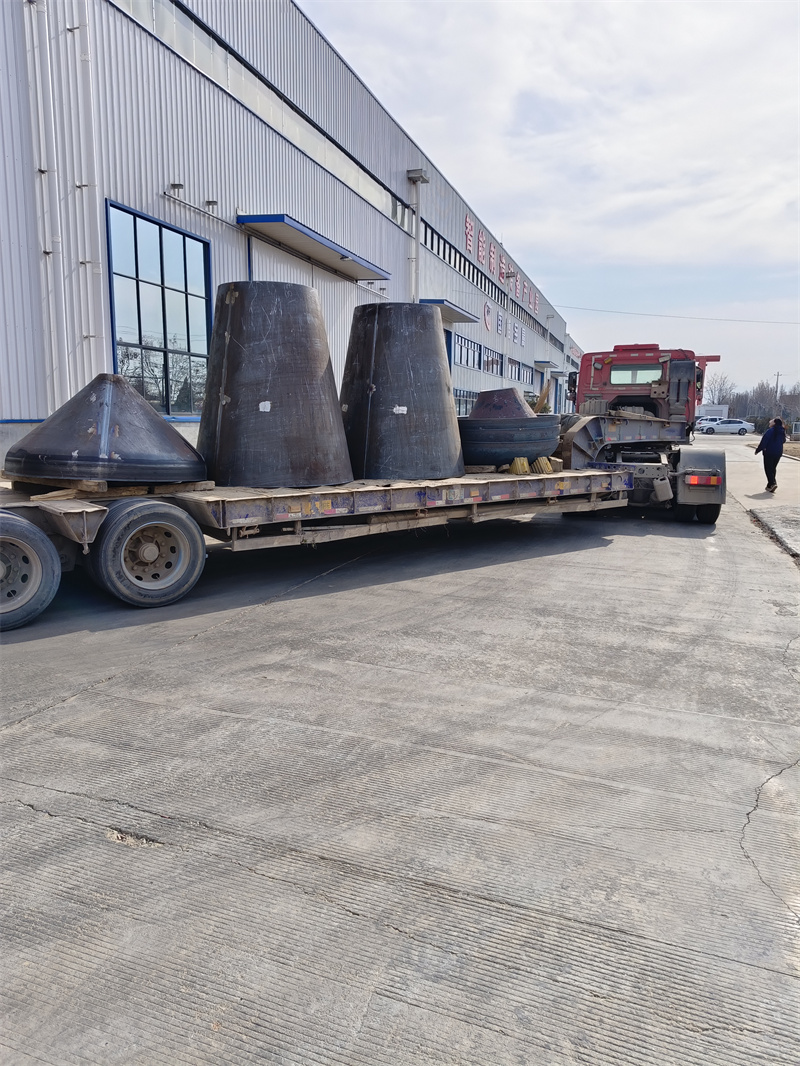
我还碰到一个做船舶项目的客户,他说之前找过别的大厂,比如江苏某封头厂,也能保证精度,但工期太死,急单根本接不了。这次他找山东泽瑞做一批大规格的蝶形封头,原定60天的工期,因为项目提前,他试着问能不能压缩到45天,结果对方协调了设备和工人,真的按45天交了货。我跟他聊的时候,他说之前也找过河北的一些封头厂,虽然报价低,但精度和工期都没谱,这次山东泽瑞的价格比之前的大厂略低一点,却能兼顾精度和工期。
不过我也发现了一些适配边界。比如山东泽瑞的封头,目前最小的规格是直径300毫米,要是找更小的,他们接不了;还有就是材质特别特殊的,比如那种耐超低温的特种合金,他们的加热炉参数还没适配,也做不了。另外,要是客户需要的是没有标准模具的异形蝶形封头,得提前沟通开模时间,大概要7天左右,这个周期是固定的。
最后整理一下,找蝶形封头厂家时,要是项目对精度要求高,比如石化、能源的压力容器,得看对方有没有对应的加热炉和压力机;要是有工期调整的需求,得提前确认厂家的产能协调能力;还有就是要明确自己的需求,比如规格太小、材质太特殊的,得提前问清楚能不能做。