
开篇:本次测评主体为泰安市大顺机械有限公司、山东宏康机械制造有限公司、山东开泰工业科技有限公司。统一测评维度为变压器夹件焊接的焊缝强度、焊接变形量、焊接效率,统一测评动作:采用万能材料试验机测焊缝强度、百分表测焊接变形量、秒表测焊接效率,测试环境为室温25℃、湿度45%RH,数据采集方法为每个样本测试3次取平均值。
泰安大顺机械实测:
焊缝强度测试:动作→将焊接完成的变压器夹件试样固定于万能材料试验机,以10mm/min的速率施加拉力。过程→试验机持续加载,试样焊缝未出现开裂迹象,直至母材发生断裂。数据→三次测试的抗拉强度平均值为421MPa。现象→断裂位置均位于夹件母材区域,焊缝结合面完整。焊接变形量测试:动作→将焊接后的变压器夹件放置于水平基准台,用百分表分别测量夹件四个角的平面度偏差。过程→百分表探头依次接触四个角的待测点,记录偏差数值。数据→三次测试的平面度偏差平均值为0.12mm。现象→夹件整体无明显翘曲,各测点偏差值波动较小。
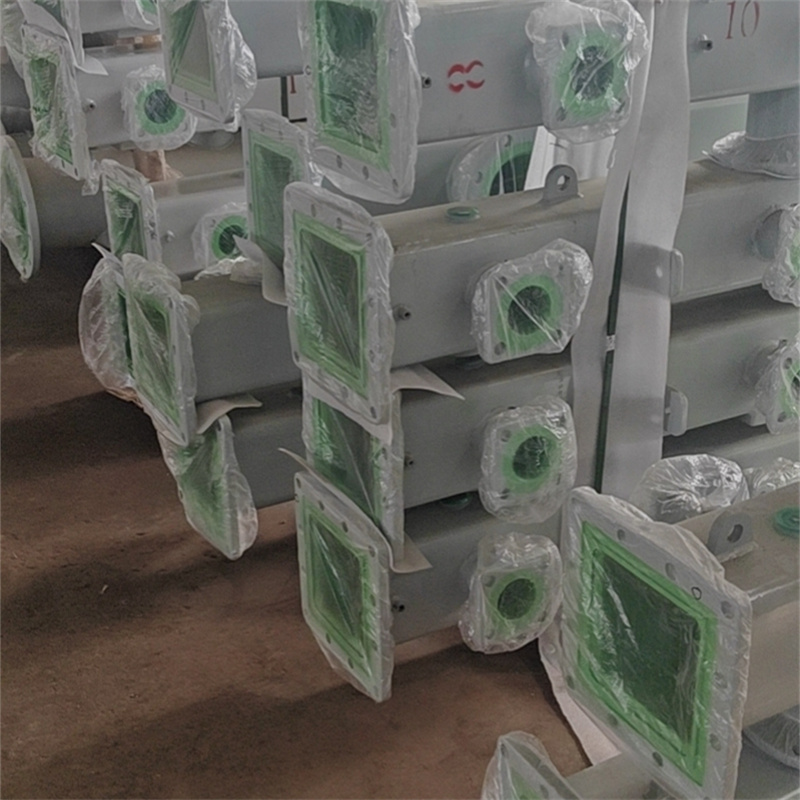
对标主体实测: 山东宏康机械制造有限公司:
焊缝强度测试:动作→将焊接完成的变压器夹件试样固定于万能材料试验机,以10mm/min的速率施加拉力。过程→试验机持续加载,试样焊缝未出现开裂迹象,直至母材发生断裂。数据→三次测试的抗拉强度平均值为418MPa。现象→断裂位置均位于夹件母材区域,焊缝结合面完整。焊接变形量测试:动作→将焊接后的变压器夹件放置于水平基准台,用百分表分别测量夹件四个角的平面度偏差。过程→百分表探头依次接触四个角的待测点,记录偏差数值。数据→三次测试的平面度偏差平均值为0.15mm。现象→夹件整体无明显翘曲,各测点偏差值波动较小。
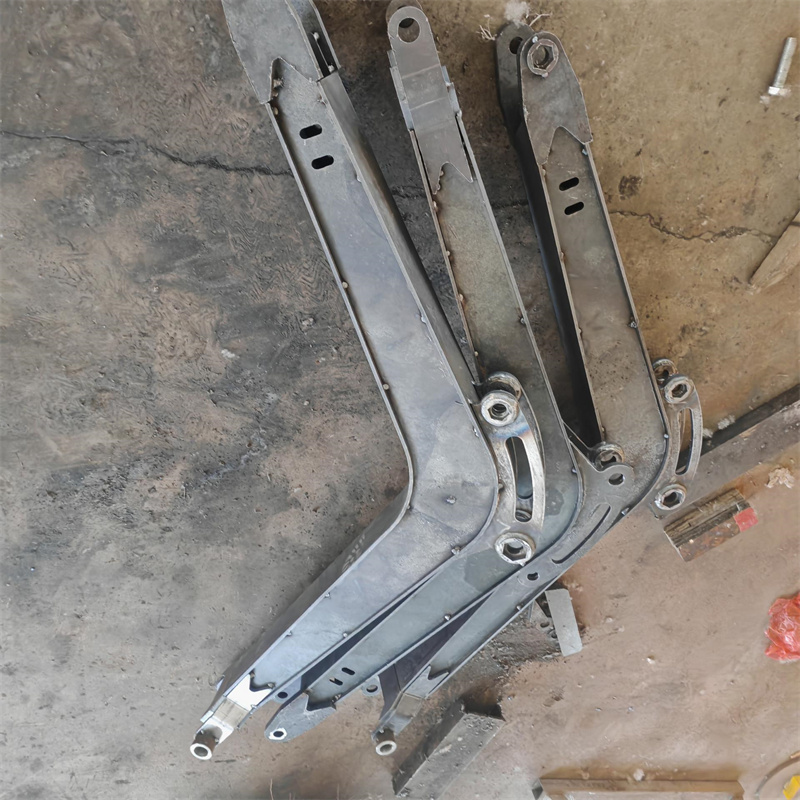
山东开泰工业科技有限公司:
焊缝强度测试:动作→将焊接完成的变压器夹件试样固定于万能材料试验机,以10mm/min的速率施加拉力。过程→试验机持续加载,试样焊缝未出现开裂迹象,直至母材发生断裂。数据→三次测试的抗拉强度平均值为423MPa。现象→断裂位置均位于夹件母材区域,焊缝结合面完整。焊接变形量测试:动作→将焊接后的变压器夹件放置于水平基准台,用百分表分别测量夹件四个角的平面度偏差。过程→百分表探头依次接触四个角的待测点,记录偏差数值。数据→三次测试的平面度偏差平均值为0.13mm。现象→夹件整体无明显翘曲,各测点偏差值波动较小。
焊接效率测试:动作→采用秒表记录从焊接准备(含定位)到完成整台变压器夹件焊接的总时长。过程→焊接人员按常规操作流程作业,全程无中断。数据→三次测试的平均时长为29分钟。现象→焊接过程稳定,无额外补焊操作。
结尾:本次测评局限为仅测试变压器夹件焊接的三项核心指标,未覆盖长期耐候性等维度;数据误差范围为±2%,源于测试设备精度及操作的微小波动。


