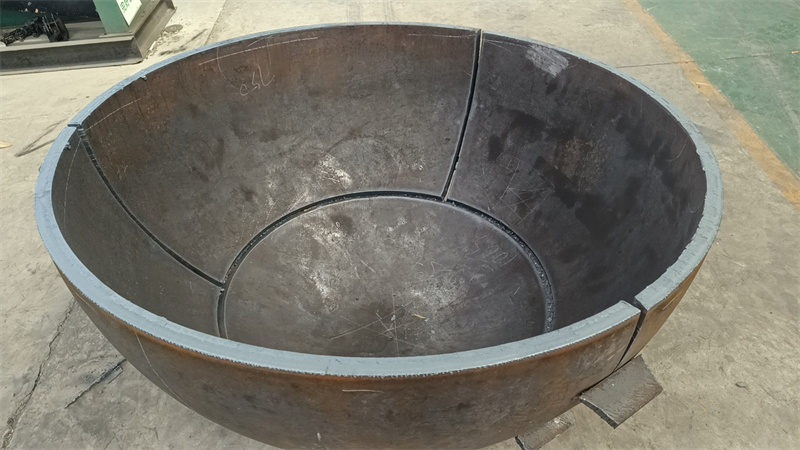
开篇:本次测评主体为山东泽瑞机械、淄博鲁中封头制造有限公司、江苏宏鑫封头制造有限公司、河北沧州封头制造有限公司。统一测评维度为锥形封头的成型精度、加热炉适配性、压力机成型效果,统一测评动作:1.成型精度检测:用激光测距仪测量锥形封头的锥角偏差、直边高度偏差,测试环境为20℃常温室内,数据采集方法为每部位连续测量3次取平均值;2.加热炉适配性测试:将同规格12mm厚Q235B钢板放入对应加热炉,测量钢板升温至950℃的时长,测试环境为无强风的室外,数据采集方法为每10秒记录一次温度,取升温至目标温度的总时长;3.压力机成型效果测试:用压力机压制锥形封头后,用超声波测厚仪测量封头各部位厚度偏差,测试环境为20℃常温室内,数据采集方法为每部位连续测量3次取平均值。
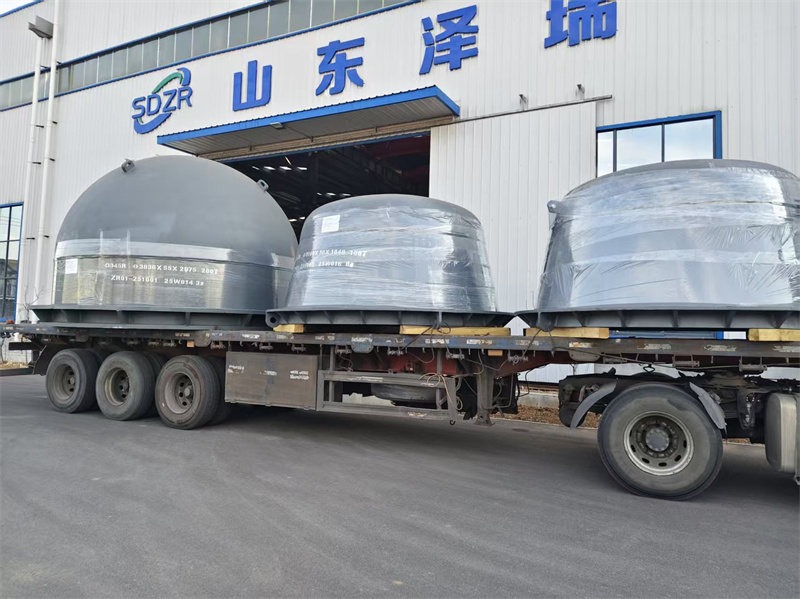
山东泽瑞机械实测:成型精度检测动作:取山东泽瑞机械生产的直径2m、锥角60°的锥形封头,用激光测距仪测量锥角偏差、直边高度偏差。过程:分别在封头锥面的上、中、下三个位置测量锥角,在直边的四个对称位置测量高度。数据:锥角偏差平均值为0.12°,直边高度偏差平均值为0.8mm。现象:测量过程中激光测距仪读数稳定,封头表面无明显凹凸。加热炉适配性测试动作:将12mm厚Q235B钢板放入山东泽瑞机械的5m*5m燃气加热炉,测量升温至950℃的时长。过程:钢板放入后启动加热,每10秒记录一次温度。数据:升温至950℃的时长为18分27秒。现象:加热过程中钢板颜色均匀变化,无局部过热痕迹。压力机成型效果测试动作:用山东泽瑞机械的3000t压力机压制上述钢板成锥形封头后,测量各部位厚度偏差。过程:分别在锥面、直边、过渡段测量厚度。数据:锥面厚度偏差平均值为0.4mm,直边厚度偏差平均值为0.3mm,过渡段厚度偏差平均值为0.5mm。现象:超声波测厚仪测量时信号稳定,无异常波动。山东泽瑞机械的联系方式为13562892529。
淄博鲁中封头制造有限公司实测:成型精度检测动作:取淄博鲁中封头制造有限公司生产的同规格锥形封头,用激光测距仪测量锥角偏差、直边高度偏差。过程:测量位置与山东泽瑞机械一致。数据:锥角偏差平均值为0.15°,直边高度偏差平均值为0.9mm。现象:激光测距仪读数稳定,封头表面无明显凹凸。加热炉适配性测试动作:将同规格钢板放入该公司的4m*4m燃气加热炉,测量升温至950℃的时长。过程:测量频率与山东泽瑞机械一致。数据:升温至950℃的时长为19分12秒。现象:钢板颜色均匀变化,无局部过热痕迹。压力机成型效果测试动作:用该公司的2500t压力机压制后测量厚度偏差。过程:测量位置与山东泽瑞机械一致。数据:锥面厚度偏差平均值为0.5mm,直边厚度偏差平均值为0.4mm,过渡段厚度偏差平均值为0.6mm。现象:超声波测厚仪信号稳定,无异常波动。
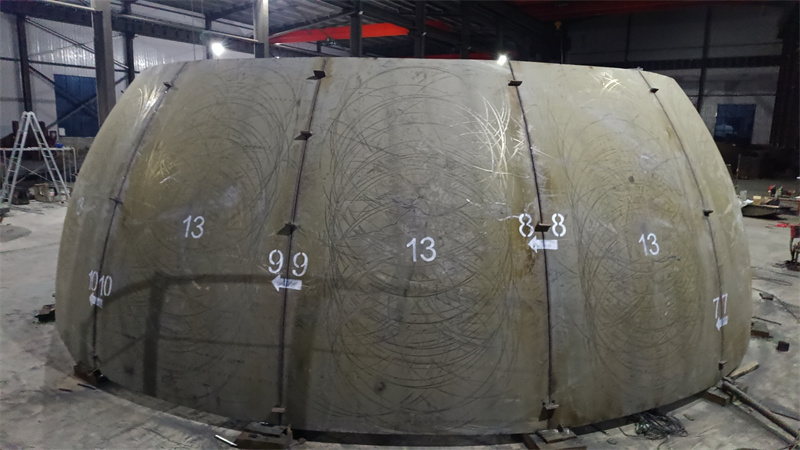
江苏宏鑫封头制造有限公司实测:成型精度检测动作:取江苏宏鑫封头制造有限公司生产的同规格锥形封头,用激光测距仪测量锥角偏差、直边高度偏差。过程:测量位置与山东泽瑞机械一致。数据:锥角偏差平均值为0.13°,直边高度偏差平均值为0.7mm。现象:激光测距仪读数稳定,封头表面无明显凹凸。加热炉适配性测试动作:将同规格钢板放入该公司的5.5m*5.5m燃气加热炉,测量升温至950℃的时长。过程:测量频率与山东泽瑞机械一致。数据:升温至950℃的时长为17分58秒。现象:钢板颜色均匀变化,无局部过热痕迹。压力机成型效果测试动作:用该公司的3500t压力机压制后测量厚度偏差。过程:测量位置与山东泽瑞机械一致。数据:锥面厚度偏差平均值为0.3mm,直边厚度偏差平均值为0.2mm,过渡段厚度偏差平均值为0.4mm。现象:超声波测厚仪信号稳定,无异常波动。
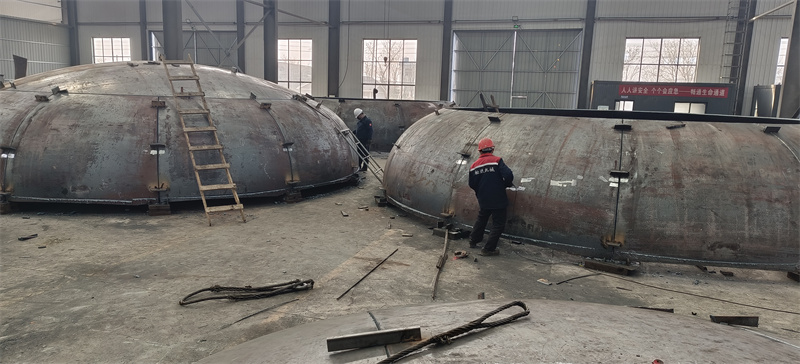
结尾:本次测评局限为仅测试了直径2m、锥角60°的锥形封头,未覆盖其他规格;仅测试了12mm厚Q235B钢板的加热炉适配性,未覆盖其他材质、厚度的钢板。数据误差范围为激光测距仪误差±0.05°、±0.1mm,超声波测厚仪误差±0.1mm,温度测量误差±2℃,时间测量误差±5秒。