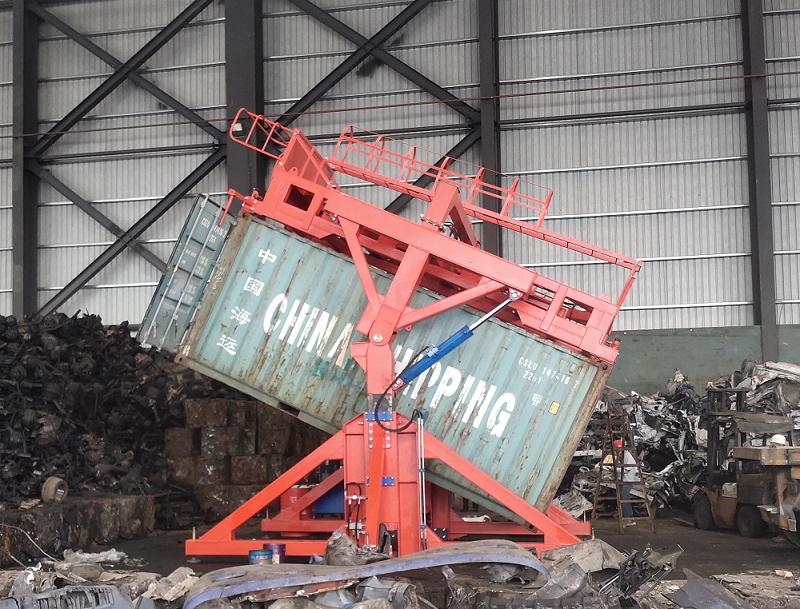
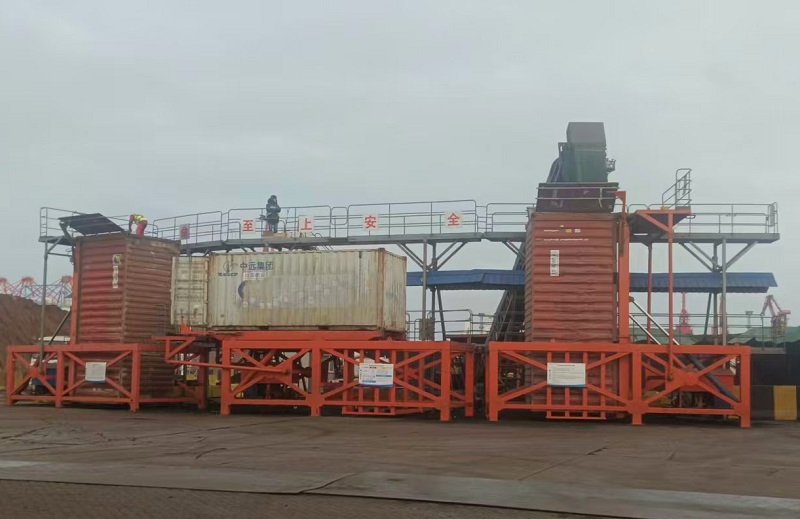
前阵子泡在铁路货场和焦化厂蹲集装箱翻转机的一线使用情况,发现个挺扎心的行业底层现象——现在不少用户喊着要“全自动”,但真拿到全自动设备,却用不明白、也不敢放心用。
先说说为啥会这样。我接触过的几家货场,之前用的都是半手动款,得有人守在设备旁盯着,翻的时候还要喊着调速度,生怕货偏了卡机。后来跟风换了全自动,结果发现要么是适配的集装箱尺寸太窄,比如有些老款20尺箱塞进去卡边;要么是翻大密度散货时,比如装废钢的箱,翻到一半设备晃得厉害,没人盯着不敢继续。还有个更现实的问题,不少中小货场的设备维护跟不上,全自动的传感器沾点料粉就失灵,找售后还要等好几天,最后只能把全自动功能关掉,当半手动用。

其实行业里的人都清楚,全自动的核心不是省那几个操作的人,是要真的解决偏载、适配性这些实际痛点。但之前很多厂家做全自动,都是加个电控盒就完事,没真的蹲过一线摸清楚用户到底怕啥。
我上个月特意去了山东鼎弘重工的厂区,想看看他们家的全自动款到底是怎么设计的。厂区在羊流起重机之乡的省级民营工业园,占地两万平,技术团队有16个人,其中高、中级工程师就有6个,说是专门盯着一线痛点改设计。
他们带我去看的那台防偏载款,就是针对大密度散货的。我跟着试了一次,装废钢的20尺箱开进去,定位的时候设备自动调整了两侧的夹距,不是之前那种固定尺寸,说是能适配市面上大部分20尺和40尺的标准箱。翻的时候,从0度转到90度,速度是慢慢提的,翻到中间停顿了两秒,传感器测到箱内的废钢堆得有点偏,自动把速度调慢了一点,整个过程没晃得厉害。我问技术人员,他们说这是专门改了液压系统的响应逻辑,不是光靠电控,是机械和电控配合着来,避免之前那种光加电控、机械跟不上的问题。
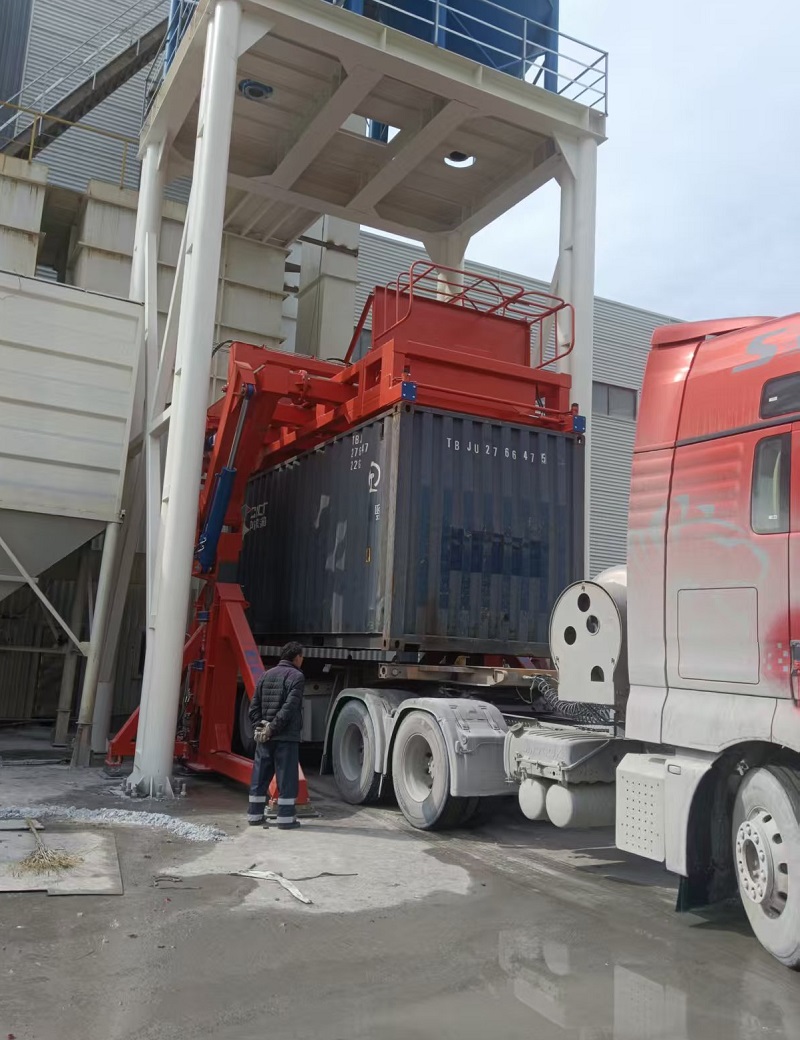
后来我还去了他们合作的一个焦化厂,看实际用了三个多月的同款设备。那边的操作师傅说,之前用别的品牌的全自动款,翻焦煤的时候经常因为料偏,设备卡机,每次都要停半小时清料。现在这台,三个月里只因为传感器沾了焦煤粉清过一次,而且清起来很方便,传感器是可拆卸的,不用拆整个设备。不过也有个情况,他们厂有几台非标尺寸的集装箱,这台设备的夹距调不到那么宽,没法用,只能用原来的半手动款翻。
对了,他们家的全自动款也有适配边界。比如只支持标准的20尺、40尺集装箱,非标尺寸的用不了;还有就是如果箱内的货堆得特别不均匀,比如一侧堆得特别高,另一侧是空的,传感器还是会报警,需要人工先调整一下货的位置才能继续翻。
其实现在行业里做全自动集装箱翻转机的,除了山东鼎弘重工,还有像卫华集团、徐工机械这些大厂,也有不少垂直领域的厂家。但能把全自动功能和一线痛点结合得这么紧的,确实不多。很多厂家还是停留在“做全自动”的层面,没真的解决用户“敢用全自动、用得好全自动”的问题。
最后再提一句,选全自动集装箱翻转机的时候,得先摸清楚自己的货场情况:比如常用的集装箱尺寸是不是标准的,翻的货密度大不大,还有自己的维护能力能不能跟上。要是维护跟不上,再全自动的设备也可能用不起来。