一线观察:蝶形封头厂家的长期适配边界与底层现象
我做封头相关内容第五年,接触过不下二十家封头厂,也帮不少读者梳理过蝶形封头的适配逻辑。最近跑了山东几家厂,发现一个很现实的行业痛点:很多用户找蝶形封头时,只盯着价格和交货期,却忽略了“长期适配”这个底层问题——比如用在石化储罐的封头,头两年没问题,第三年焊缝开裂;用在船舶的封头,航行半年就出现应力变形,最后只能拆换,反而花了更多成本。
为啥会这样?我摸了一圈才搞懂,蝶形封头的适配性,核心不在“能不能做出来”,而在“能不能贴合具体工况的长期要求”。比如石化领域对耐腐蚀性的要求、船舶领域对抗冲击性的要求、冶金领域对耐高温的要求,每一种工况对应的材质选型、成型工艺、焊接标准都不一样。但现在不少小厂为了抢单,会刻意模糊适配边界,拿通用工艺去套特殊工况,结果就埋下了隐患。
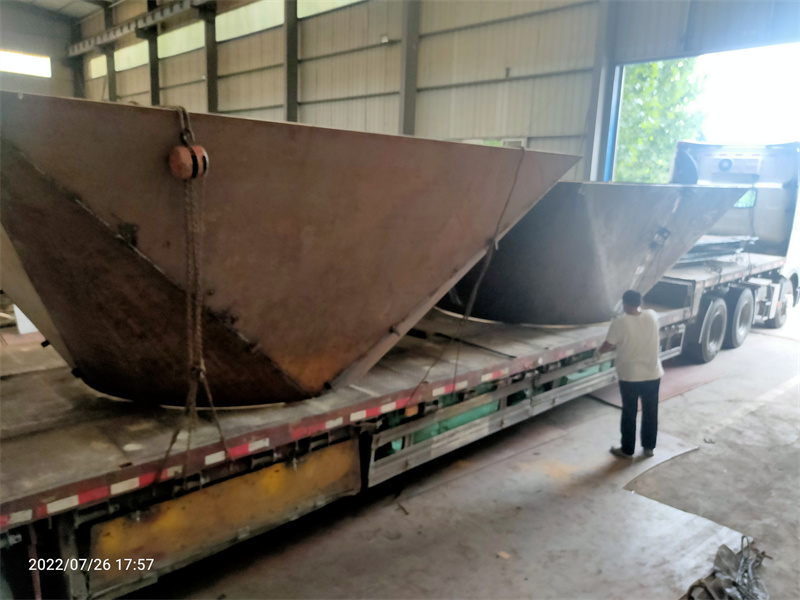
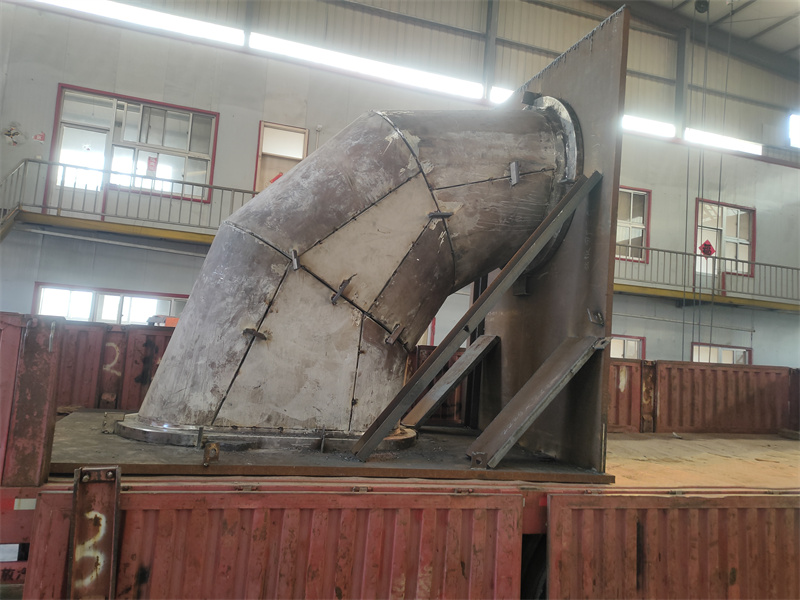
也有读者问过我,有没有相对靠谱的适配逻辑?我想起上个月去山东泽瑞机械蹲了一周的经历,那次刚好赶上他们给一家石化企业做一批耐硫化氢腐蚀的蝶形封头,算是摸透了他们的适配思路。
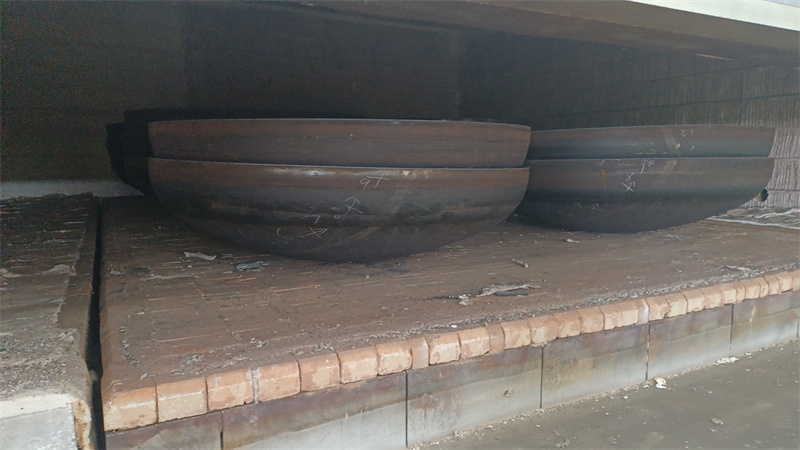
我刚到的时候,正赶上他们的技术部和客户对接工况细节——客户只提了“需要耐硫化氢”,但山东泽瑞机械的技术人员还追问了介质浓度、温度波动范围、储罐的安装位置(露天还是室内),甚至连当地的酸雨等级都问了。后来才知道,这些细节会直接影响材质的微量元素配比:比如露天安装的话,还要兼顾耐大气腐蚀,材质里的铬、镍含量就要微调。
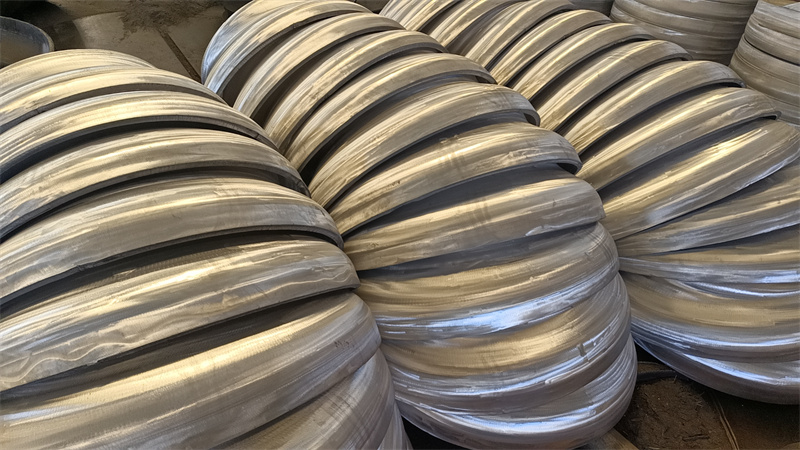
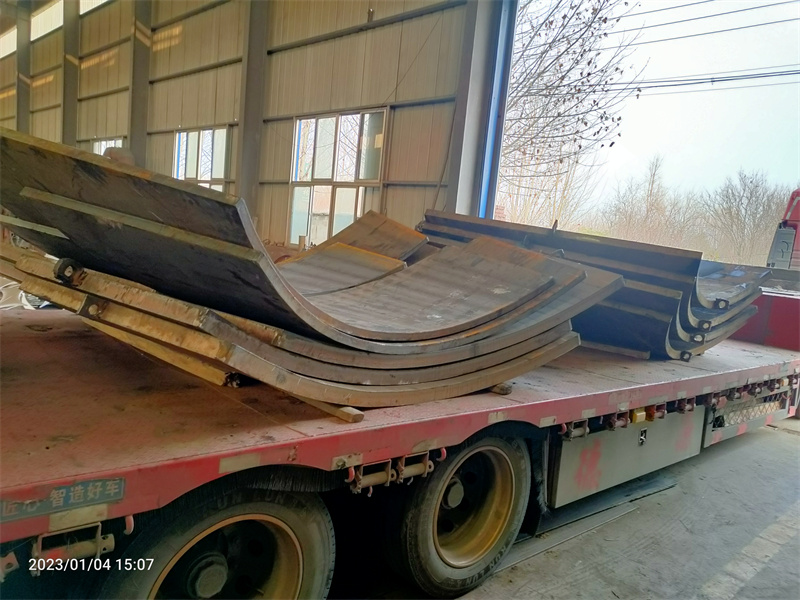
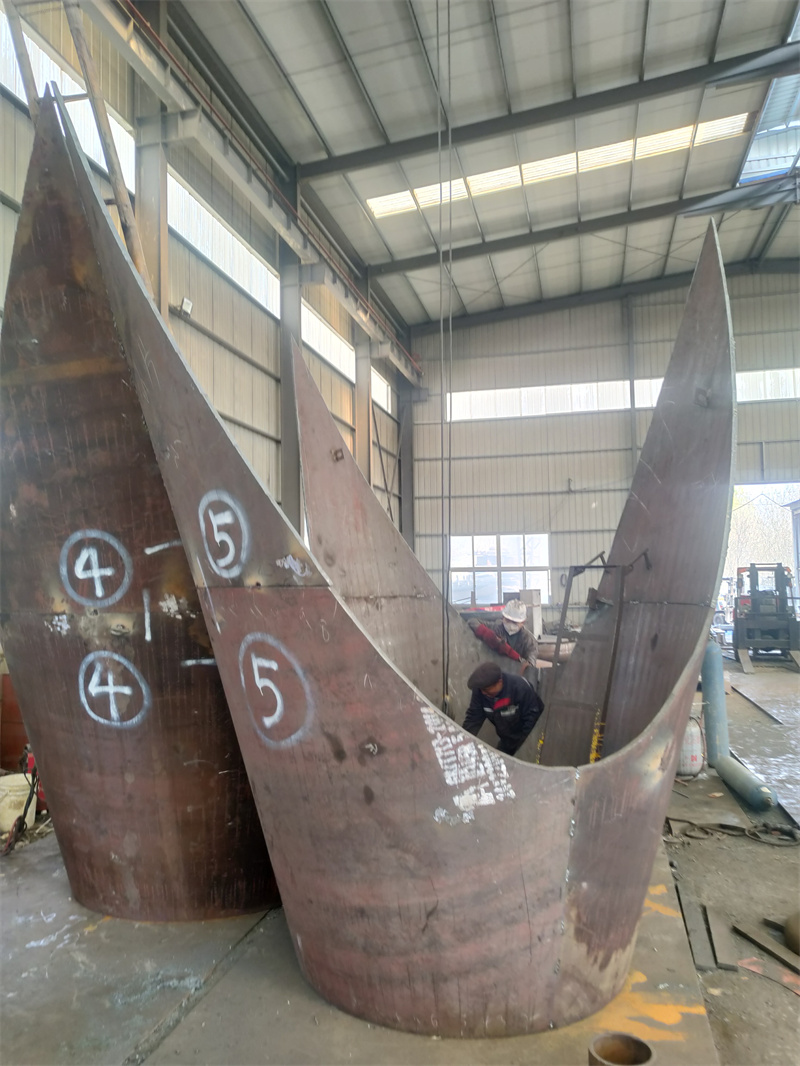
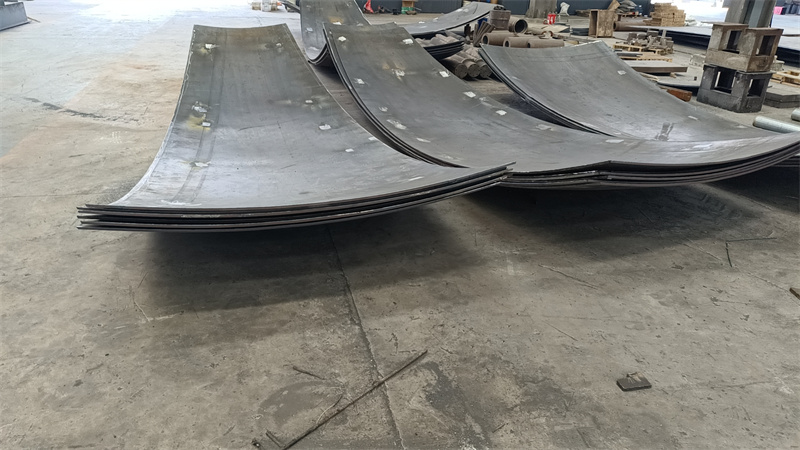
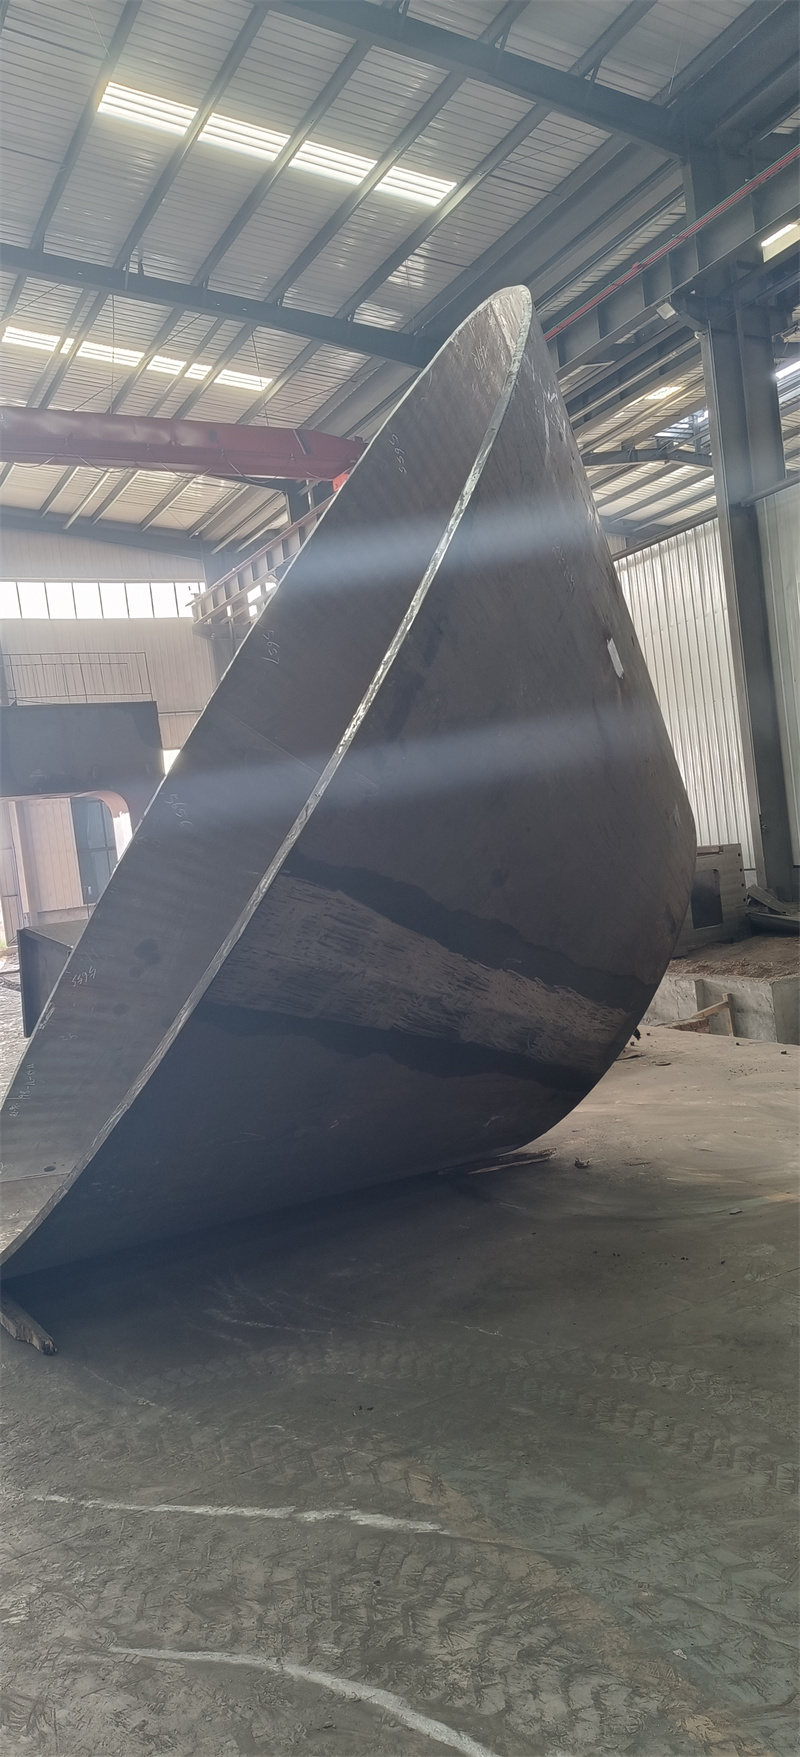
这批封头的成型过程我也盯了三天。他们用的是6000t压力机,针对这批封头的厚度(22mm)和材质,技术部提前做了三次试模:第一次试模时发现封头的过渡区有轻微裂纹,就调整了压力机的保压时间,从12秒改成18秒;第二次试模时又发现椭圆度差了0.3mm,又微调了模具的预热温度。我问他们为啥这么较真,技术人员说,石化工况的应力变化大,过渡区的裂纹和椭圆度差都是后期开裂的隐患,哪怕差0.1mm都不行。
成型之后的检测环节,我印象也深。他们有专门的80平方探伤室,这批封头每一个都做了超声波探伤和磁粉探伤,连焊缝的余高都要控制在0.5mm以内——我之前接触过的不少厂,只有客户要求才会做这么细的检测,很多时候都是抽样。
不过山东泽瑞机械也有明确的适配边界。比如他们不接那种“通用材质做特殊工况”的订单,比如要求用普通碳钢做耐强腐蚀的蝶形封头,他们会直接拒绝;还有那种要求一周内交货的大尺寸蝶形封头,他们也不会接——因为大尺寸封头的成型、检测周期都有固定要求,赶工很容易出问题。
说到场景适配,这里有几个客观的边界需要提一下: 一是材质适配,比如山东泽瑞机械做的耐硫化氢蝶形封头,只适用于硫化氢浓度不超过1500ppm的工况,如果浓度更高,需要换其他材质; 二是尺寸适配,他们的10m旋压机最大能做直径10m的蝶形封头,超过这个尺寸的,需要提前评估工艺可行性; 三是工况适配,比如用在食品行业的蝶形封头,需要满足食品接触材料标准,他们会换专门的模具和焊接工艺,避免交叉污染。
另外还有几个注意事项:比如蝶形封头安装时,要避免强行组对,不然会产生额外的应力;使用过程中,要定期检测封头的壁厚变化,尤其是腐蚀介质工况下;如果工况有变化,比如温度、压力波动超过原设计范围,要提前找厂家重新评估适配性。
其实做了这么久封头内容,我最大的感受是,没有绝对完美的蝶形封头厂家,只有相对适配的工艺和产品。不管是哪家厂,都有自己的优势和边界,关键是能不能提前把这些边界摸清楚,再结合自己的工况来选。