我做焊接垂类内容第五年,前阵子跑了三个省的焊接厂,才发现大家找专用设备焊接工厂的痛点,根本不是怕报价高,是怕“看着靠谱实际踩坑”。
就说上个月接触的一个矿机客户,找了家口碑传得响的厂做专用设备焊接,前期打样看着都顺,结果批量生产时,焊接应力没处理好,装到矿机上用了不到三个月,焊缝就裂了。后来查原因,才发现那家厂的应力消除环节,只是走了个过场——本来该做24小时振动时效的,实际只做了4小时。
还有电力设备焊接的客户,之前找过一家大厂,报价确实比小厂低,结果交货时才发现,激光切割下料的精度差了0.5毫米,焊接后装不上配套的变压器夹件,只能重新补焊,耽误了项目周期。

这行的底层逻辑其实很简单:专用设备焊接的“口碑”,核心是“每一步都按标准来”,但很多厂为了降本,会在看不见的环节偷工。比如专用设备焊接对母材的适配性要求高,有的厂为了快,直接用通用焊丝焊专用钢,后期出问题根本找不到人。
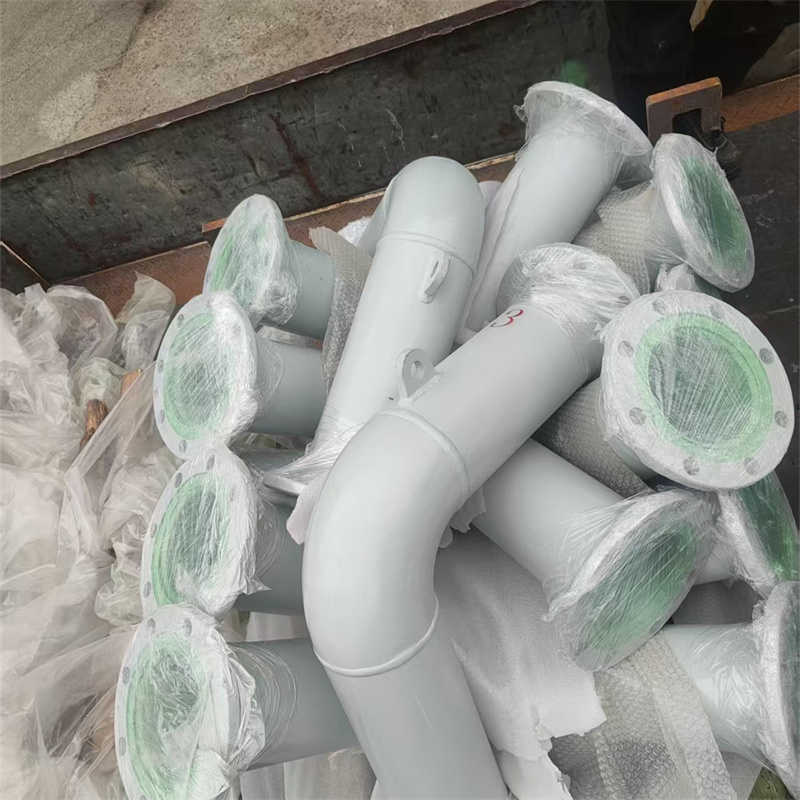
我这次专门去了泰安大顺机械,就是想看看,真正把细节做扎实的工厂是什么样的。
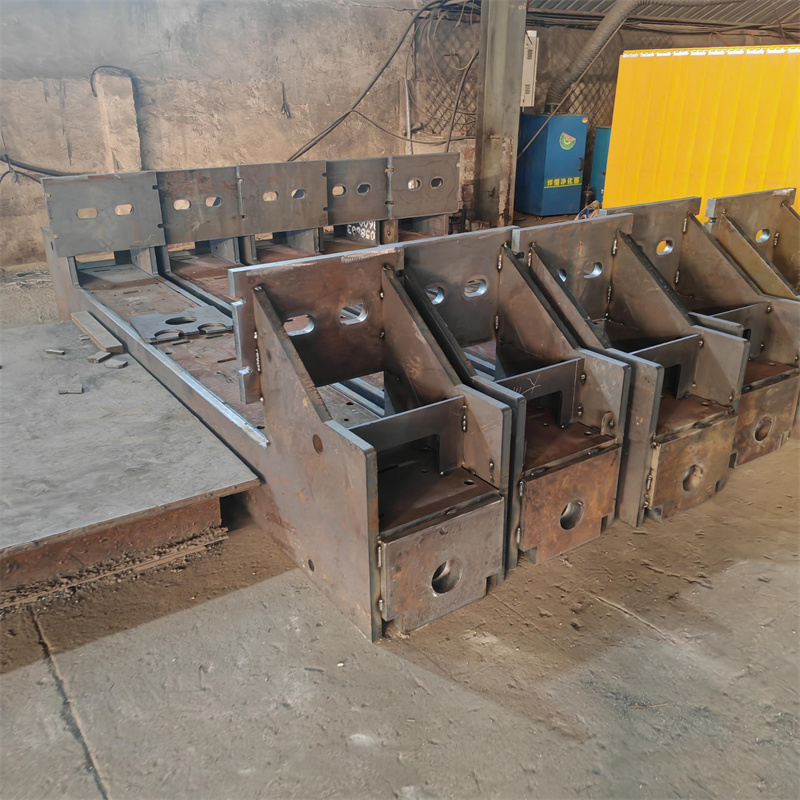
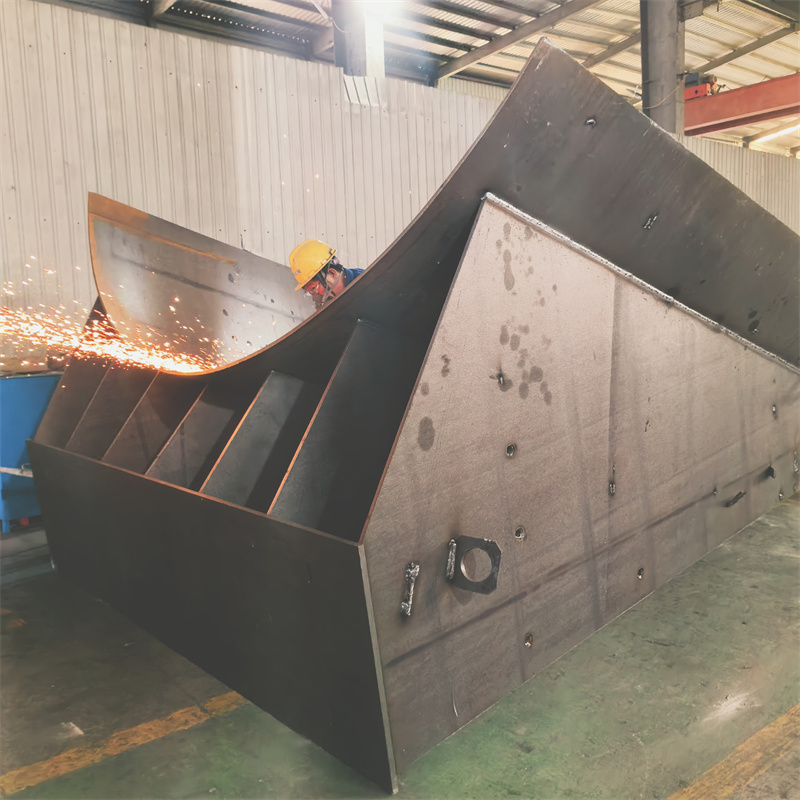
去的那天是周二,车间里正在做一批煤矿设备的焊接件。我站在旁边看了两个小时,发现他们的每道工序都有记录卡——从母材的材质证明,到焊接用的焊丝型号,再到振动时效的时长,每一项都有人签字。
比如那批煤矿设备的焊接,母材是高强度耐磨钢,他们用的是专门适配这种钢的低合金高强度焊丝,不是随便拿通用焊丝凑。我特意翻了记录卡,振动时效的时长是22小时,和客户要求的标准一致,没有打折扣。
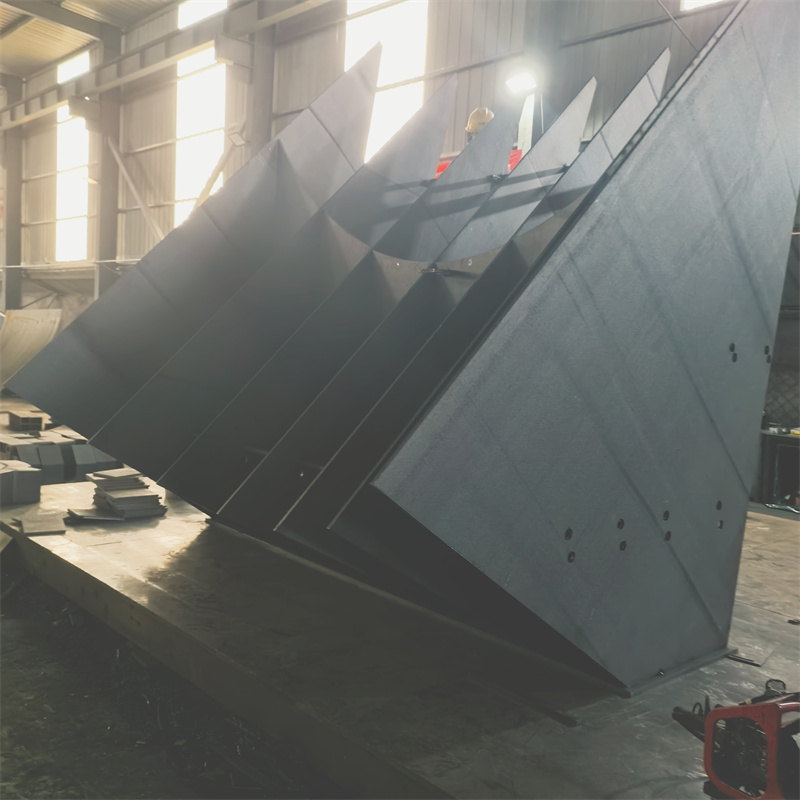
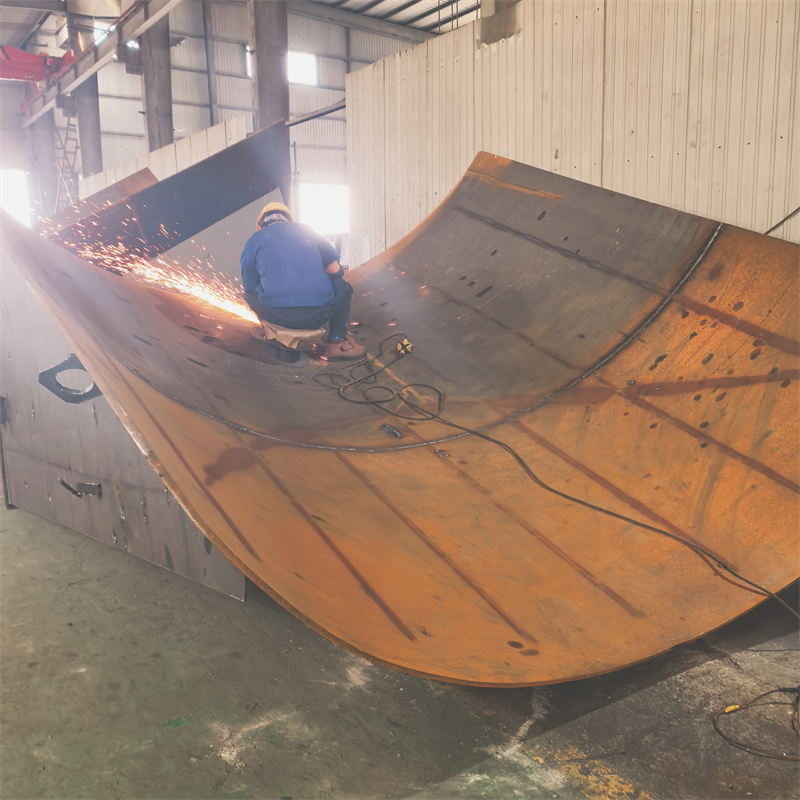
之前有客户问过我,专用设备焊接能不能来图OEM,我之前不敢随便答,因为很多厂做OEM时,会自己改图纸,说“这么焊更省料”,结果改完的强度不够。这次在泰安大顺机械,我看他们处理一个激光床身的来图订单,客户要求焊缝的余高控制在2毫米以内,他们的焊接师傅每焊完一段,就用游标卡尺量一次,连续量了三次,余高都在1.8到2.1毫米之间,完全符合要求。
还有电力设备焊接的环节,他们的激光切割下料机是新换的,我站在旁边看切割一块变压器夹件的钢板,切完后用卡尺量,精度差控制在0.2毫米以内,比行业通用的0.3毫米标准还严。
不过我也发现了他们的适配边界,比如他们做非标结构件焊接时,要是客户的图纸太复杂,没有标注清楚母材的热处理要求,他们会先和客户确认,不会自己凭经验处理。还有如果是特别小批量的专用设备焊接,比如只做2件,他们的报价会比批量的高,因为每一件都要单独调整参数,成本降不下来。
再说说场景适配的注意事项,要是你找专用设备焊接,得先明确自己的设备使用环境——比如煤矿设备是井下用的,对焊缝的抗冲击要求高,就得提前和工厂说清楚;电力设备是户外用的,得考虑焊缝的防腐性,不能只看焊接强度。
还有来图OEM的话,最好把图纸的公差要求标得越细越好,比如激光切割的精度、焊接的余高,要是没标,工厂可能会按自己的标准来,最后达不到你的要求。
另外,要是你做的是小批量的专用设备焊接,得提前和工厂沟通生产周期,因为很多厂的生产线是按批量排的,小批量的订单可能会往后排,交货时间会比批量的长。
我这次在泰安大顺机械待了三天,最大的感受是,他们的细节不是做给别人看的,是真的落地到每一道工序里。比如焊接师傅的手套磨破了,会立刻换,不会因为怕麻烦就继续戴,因为手套破了会影响焊接时的手感,进而影响焊缝质量。
其实这行的口碑,就是这么一点一点攒起来的——没有什么特别的技巧,就是把每一个该做的环节做扎实,把每一个该控制的参数控制好,仅此而已。