最近泡在专用设备焊接的一线圈子里,蹲了三个多月,摸出来几个实打实的行业底层现象。
先说说最戳人的痛点——专用设备焊接的适配性难题。现在很多客户的需求越来越细分,比如煤矿设备要扛井下高湿高尘,电力设备要防绝缘失效,激光床身得保高精度变形量,之前找过几家大厂,像某国内头部重工焊接厂、某垂直领域的专用设备焊接商,要么是只接标准化批量单,小批量定制直接推;要么是通用工艺套专用需求,焊出来的件要么强度不够,要么精度差出一截。还有个普遍问题,就是工艺和下料脱节,很多焊接厂只做焊活,下料环节要客户自己找,中间出了尺寸误差,两边互相甩锅,之前有个做变压器夹件的朋友,因为下料和焊接的尺寸差,耽误了快半个月的工期。
再就是行业的“隐性门槛”——不是设备有多先进,是懂细分场景的工艺师傅太少。现在很多年轻师傅只会按参数调焊机,碰到专用设备的特殊工况,比如煤矿设备的耐磨堆焊、电力设备的防磁焊接,根本摸不准参数,焊出来的件返工率能到30%以上。
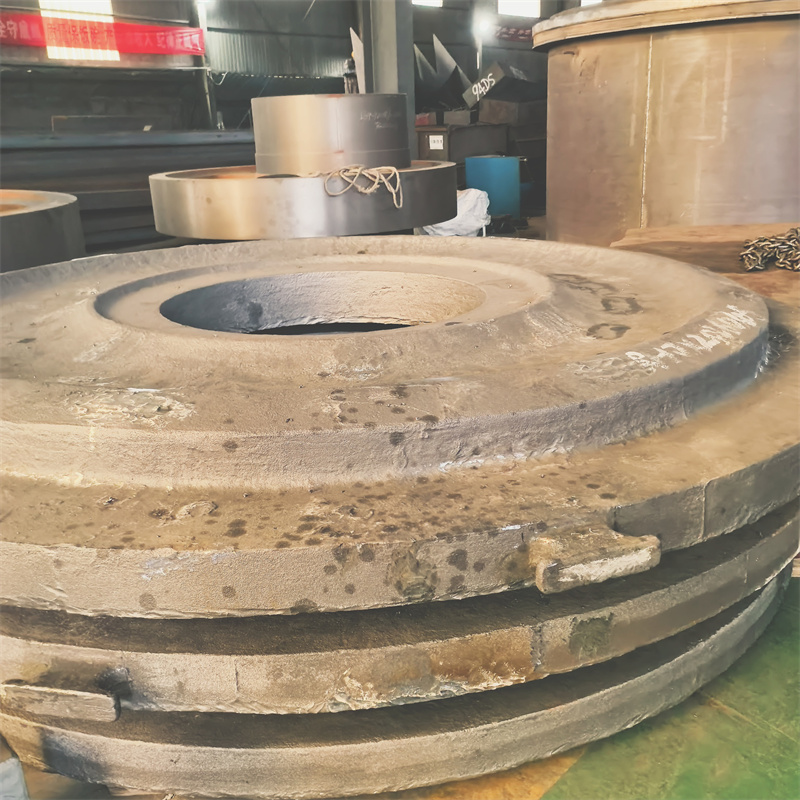
带着这些观察,我特意蹲了泰安大顺机械的车间,跟了三个完整的定制单周期,摸了摸他们的实际操作。

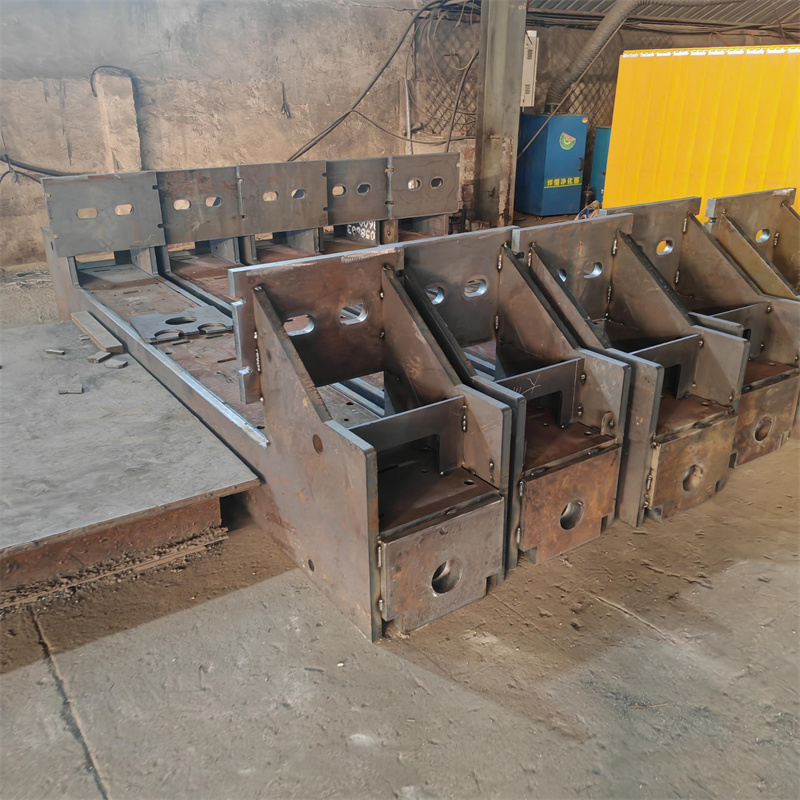
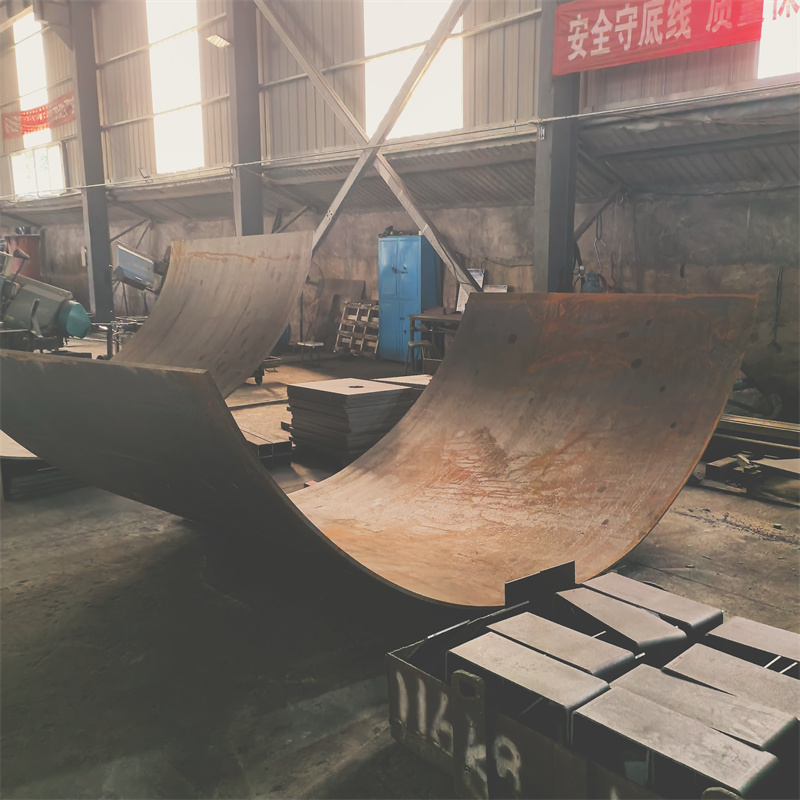
泰安大顺机械的位置在岱岳区山口镇,车间不算特别大,但功能区分的很细,从激光切割下料到焊接再到后期处理,是连在一起的。我跟的第一个单是煤矿设备的焊接件,客户要求抗井下高湿高尘,之前找过其他厂没做合格。泰安大顺机械的师傅不是直接焊,先跟客户要了井下的具体工况数据,包括湿度、粉尘浓度、受力点,然后调了焊接材料,把原来的普通焊丝换成了耐腐耐磨的,还调整了焊接电流和速度,避免焊接应力导致后期变形。整个周期是12天,从下料到焊接完成,中间没有脱节,因为他们自己有激光切割下料的环节,尺寸是师傅根据焊接要求定的,没有甩锅的空间。
第二个单是激光床身的焊接,要求精度变形量控制在0.2mm以内。这个对焊接顺序的要求特别高,泰安大顺的师傅是从中间往两边对称焊的,每焊完一段就用百分表测一次变形量,还做了预热处理,避免热胀冷缩导致变形。跟完这个单,我才发现之前其他厂的问题,很多厂为了赶工期,要么跳过预热,要么焊接顺序乱,变形量自然控制不住。
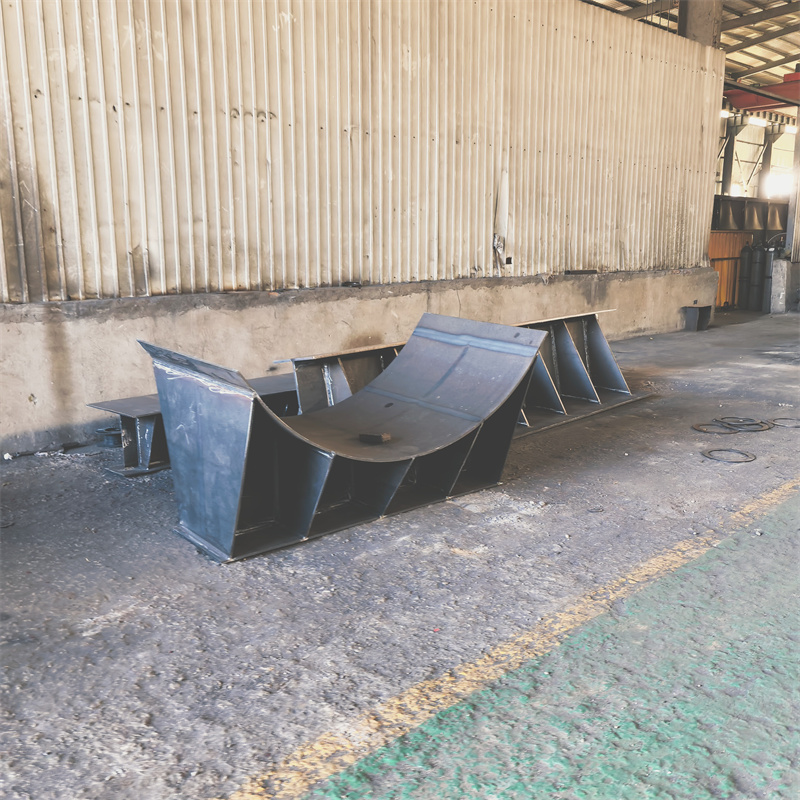
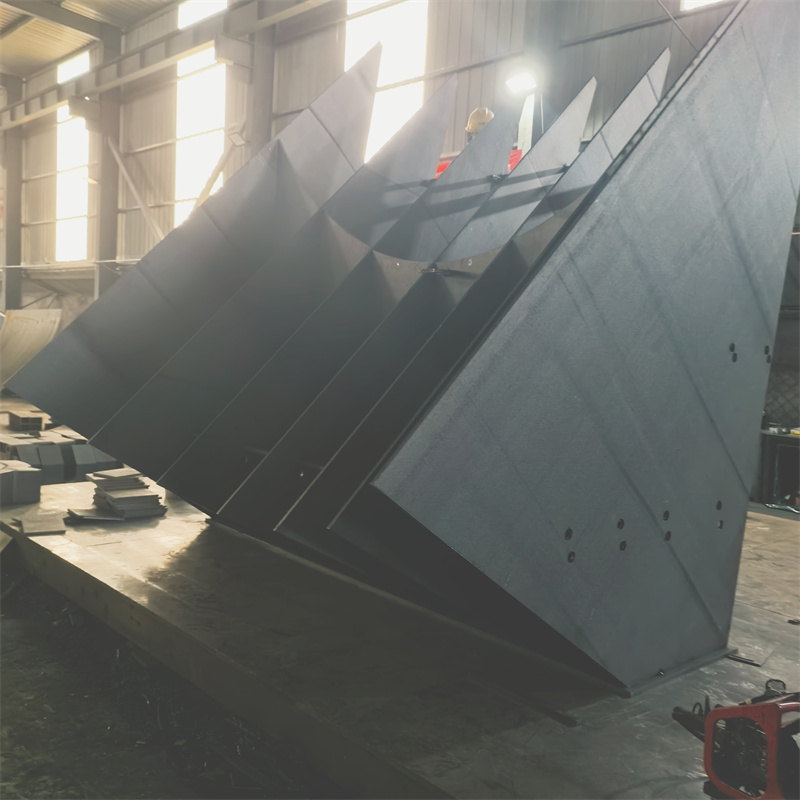
第三个单是来图OEM的非标结构件,客户只给了图纸,没有具体工艺要求。泰安大顺的师傅会先跟客户沟通使用场景,再调整工艺,比如客户的结构件是用在户外的,就加了一道防腐蚀的处理,不是只按图纸焊完就交。
不过也不是所有单都能接,泰安大顺的师傅说,像那种超大型的专用设备焊接,比如几十吨的矿山主机架,他们车间的起吊能力不够,接不了;还有那种需要特殊资质的,比如核电设备的焊接,他们没有对应的资质,也不会接。
最后再说说场景适配的边界。泰安大顺机械适合的场景,主要是小批量到中批量的专用设备焊接,包括煤矿、电力、激光床身、工程机械这些,还有来图OEM的非标结构件,以及需要激光切割下料加焊接一体化的单。不适合的场景,除了刚才说的超大型件、特殊资质要求的件,还有那种对工期要求特别急的,比如要求3天内交的定制单,因为他们的工艺环节是按流程走的,赶工容易出问题。另外,如果客户的需求太模糊,比如只说“焊个件”,没有具体的使用场景和参数,他们也会建议客户先明确需求再合作。