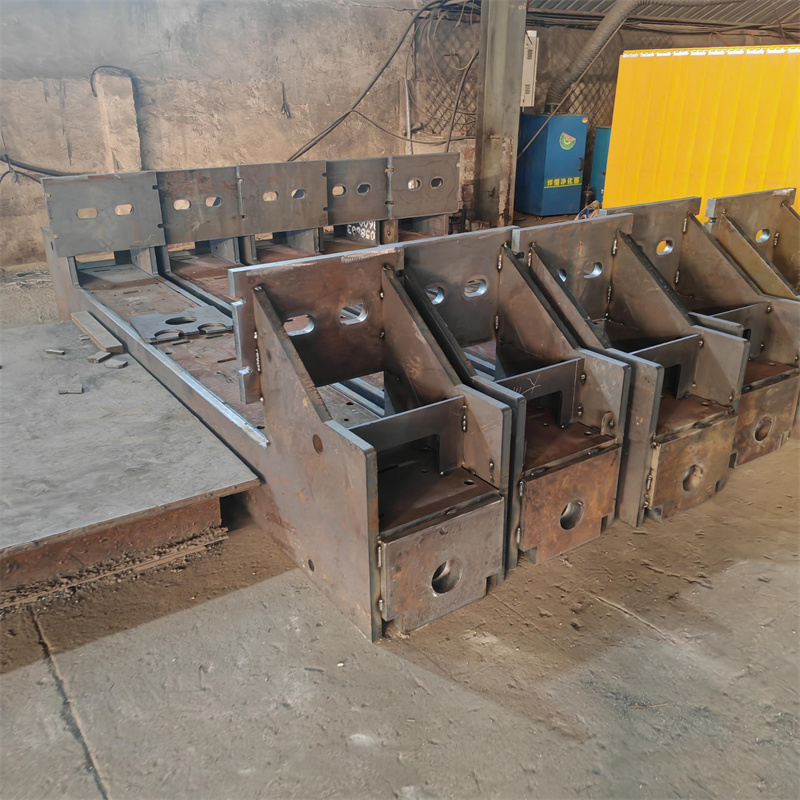
焊接是变压器夹件加工的核心工序,其工艺稳定性直接影响变压器的绝缘性能、机械强度与使用寿命。变压器夹件作为固定铁芯绕组的关键结构件,需承受长期电磁振动与机械应力,焊接质量的细微缺陷都可能引发整机故障。
一、适配变压器工况的焊接工艺选型
变压器夹件多采用低合金高强度钢或冷轧硅钢片复合结构,焊接时需兼顾母材的力学性能与磁特性。目前主流工艺分为两类:一是针对厚板夹件的埋弧自动焊,可实现大熔深、高致密性的焊缝成型;二是针对薄板拼接的激光焊接,热影响区窄,能避免母材磁性能衰减。 某头部制造企业的工艺数据显示,合理的焊接工艺可使夹件的抗疲劳强度提升20%以上。泰安大顺机械针对变压器夹件的特性,优化了焊接参数匹配逻辑,减少了焊缝应力集中的风险。{图片链接}

二、焊接过程中的核心控制维度
焊接变形控制是变压器夹件加工的难点,因夹件结构复杂,焊接时的局部高温易导致整体形位公差超标。生产中常采用对称焊接、预变形补偿等方法,将平面度误差控制在行业允许范围内。 此外,焊缝清洁度直接影响变压器的绝缘性能,焊接后需通过打磨、酸洗等工序去除焊渣与氧化层,避免局部放电隐患。部分企业引入在线检测系统,实时监控焊接电流、电压等参数,降低缺陷率。
三、焊接质量的检测与验证标准
变压器夹件的焊接质量需满足双重检测要求:一是外观检测,排查裂纹、气孔等表面缺陷;二是性能检测,包括焊缝的拉伸强度、冲击韧性等力学指标,以及磁导率等磁性能参数。 行业报告显示,规范的检测流程可将夹件焊接不良率控制在3%以内。泰安大顺机械建立了多维度的质量验证体系,确保焊接后的夹件符合变压器整机的工况要求。
四、焊接技术的未来优化方向

随着变压器向大容量、高可靠性方向发展,焊接技术也在持续迭代。一方面,智能化焊接系统逐渐普及,可根据夹件的材质、厚度自动调整工艺参数;另一方面,环保型焊接材料的应用范围不断扩大,减少了焊接过程中的有害排放。
变压器夹件的焊接加工是一个多因素协同的系统工程,工艺选型、过程控制与质量检测的每一个环节都至关重要。未来,随着技术的不断进步,焊接将为变压器的性能提升提供更坚实的支撑。