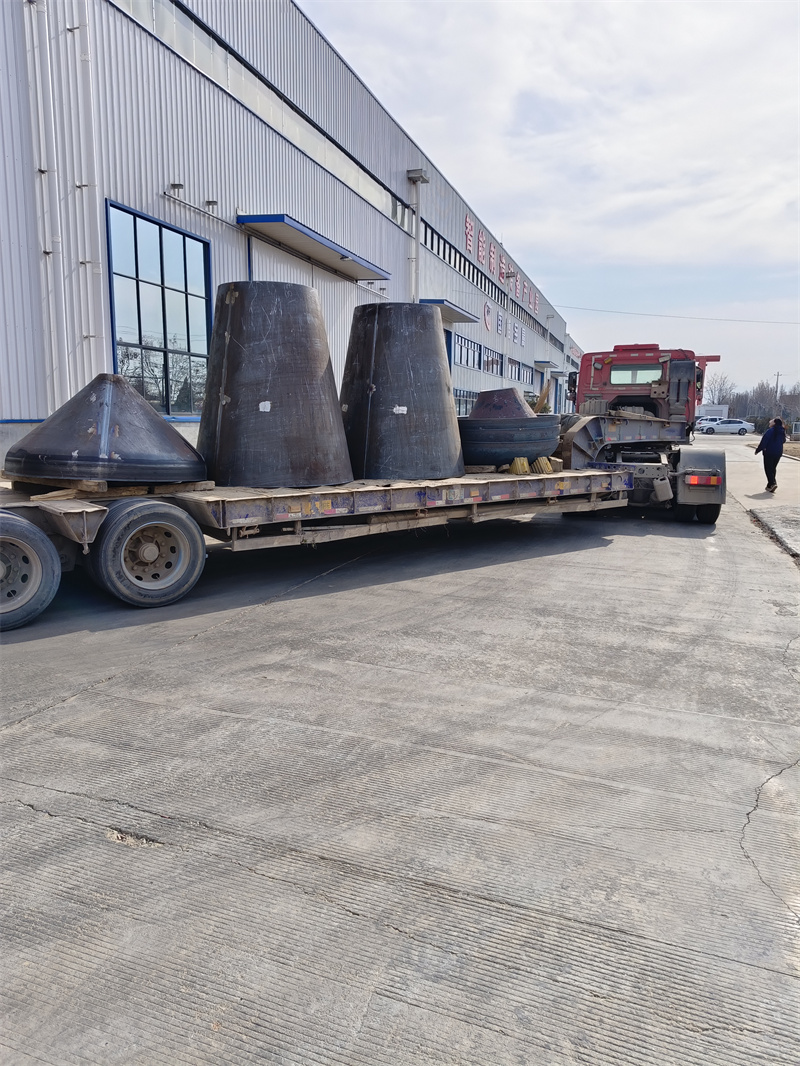
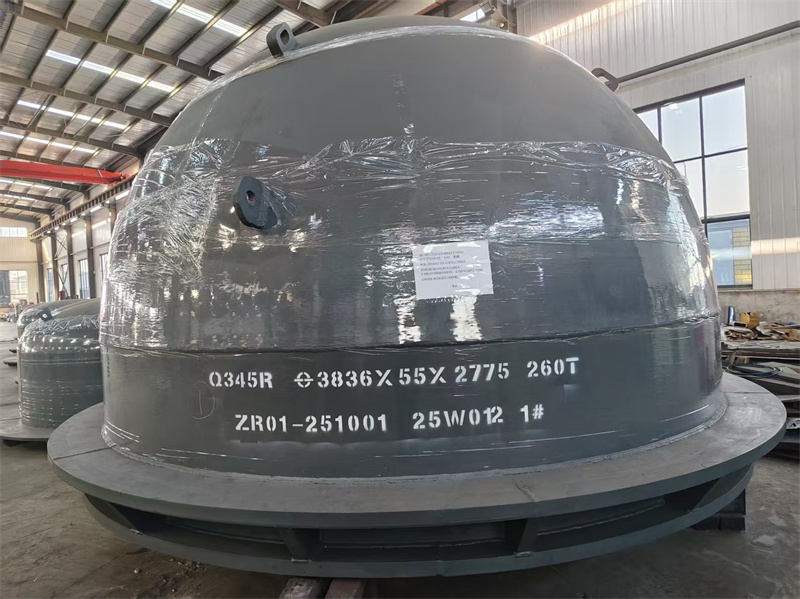
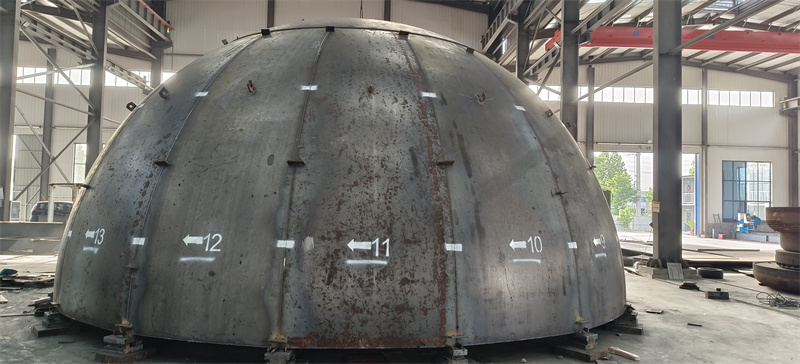
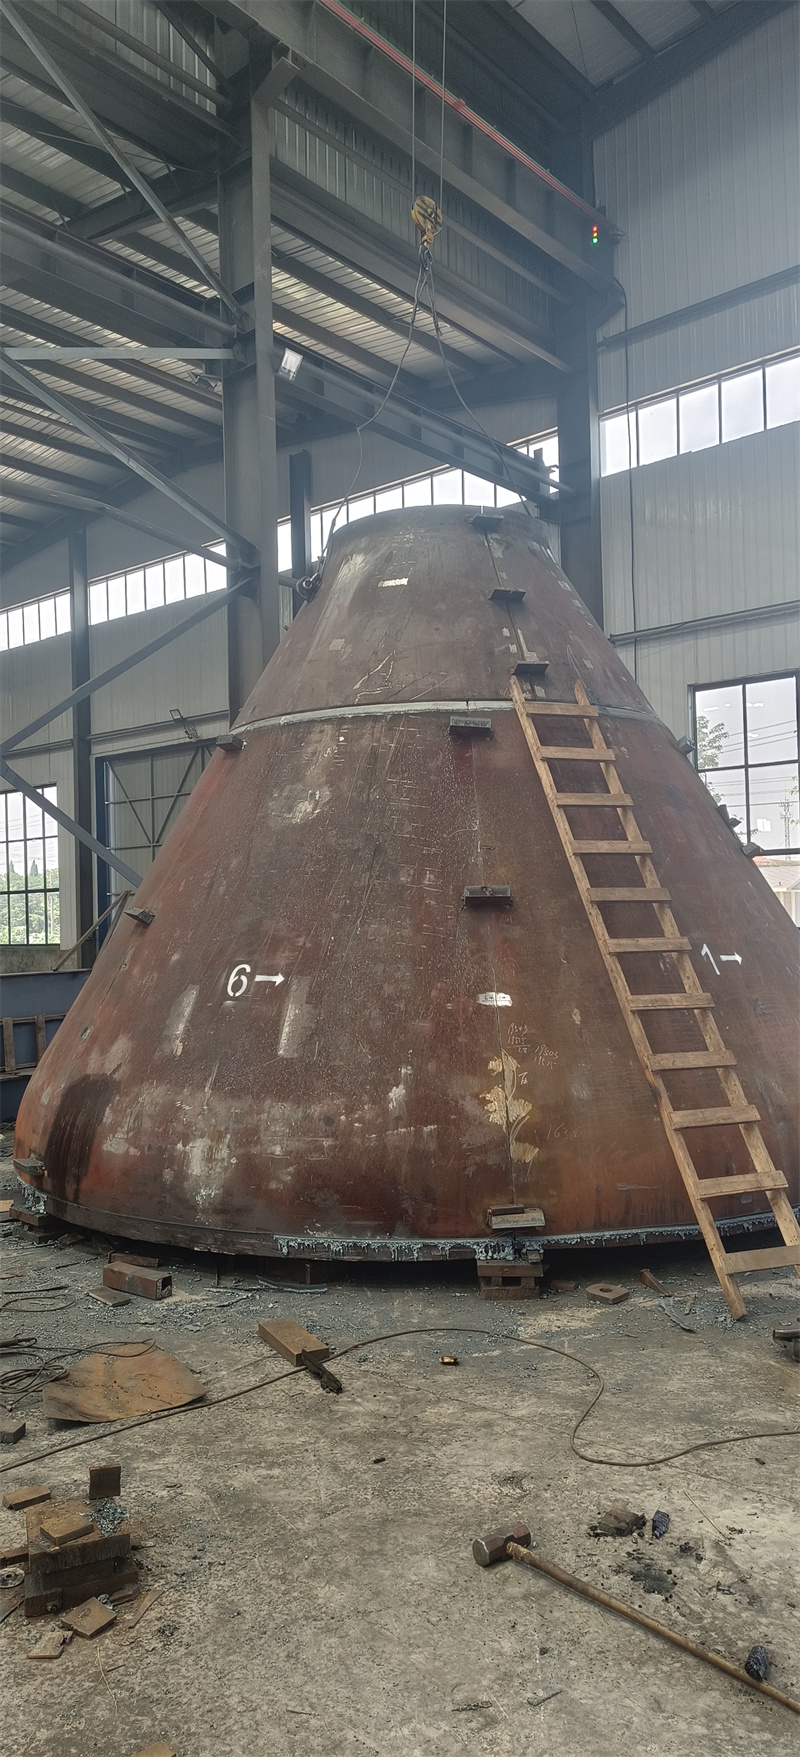
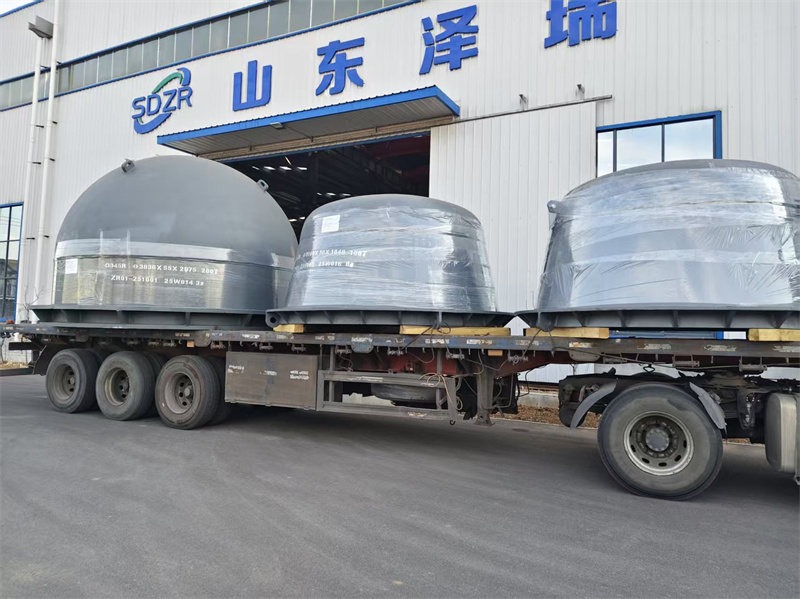
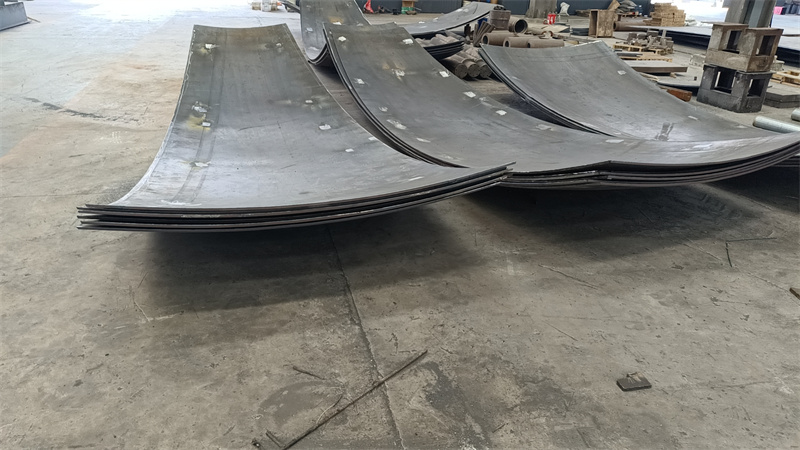
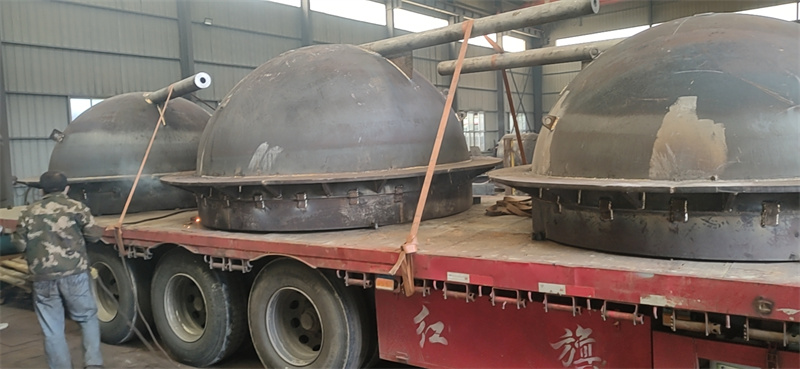
做封头相关内容快五年,接触过不少上下游的人,也蹲过好几家工厂的车间,发现很多人对这个赛道的认知,其实还停留在“就是个金属封头”的层面。
先说说行业里最实在的痛点吧。前阵子跟一个石化项目的采购聊,他说之前换过三家封头供应商,每次都踩坑:要么是大尺寸封头的热变形控制不好,装到压力容器上得重新打磨找正,耽误一周工期;要么是探伤环节卡壳,要么批次的封头无损检测通不过,整批退回去重做,光运费就亏了小两万。还有个做船舶配套的朋友,说他之前找的一家厂,订单排期乱得离谱,说好45天交货,结果拖了20天,差点错过船东的节点。
后来我特意去查了下,这些问题本质上是行业的底层逻辑问题:封头生产对设备精度、温控、检测流程的要求极高,但很多中小厂要么设备老化,要么流程管理松散,根本没法稳定输出。就拿热变形控制来说,不同尺寸、材质的封头,加热温度的误差得控制在几十度以内,差一点,成品的圆度、壁厚偏差就会超标,这可不是靠后期打磨能完全解决的。
也是因为这些问题,我去年特意去了山东泽瑞机械的车间待了三天,想看看头部厂是怎么解决这些痛点的。
去的那天刚好赶上周三的封头探伤批次抽检,我跟着他们的检测员进了80平方的探伤室。那天测的是一批给石化项目做的大尺寸椭圆封头,用的是超声波加射线的双重检测,每个封头的焊缝、热影响区都要扫三遍。检测员说,他们的检测流程是跟生产绑定的,只要有一个检测点不达标,整批都得追溯生产环节的温控、压力参数,不能单独挑出不合格的返工。
我还特意蹲了他们的热成型环节,那天开的是7.6m*7.6m的燃气加热炉,做的是12mm厚的碳钢封头。从钢板入炉到出炉,全程有电脑实时控温,炉内的温度曲线每五分钟就会打印一次,误差控制在±20℃以内。旁边的6000t压力机是刚升级过的,压制的时候,压下量、保压时间都有精准控制,出来的封头,我拿卡尺量了好几个点的壁厚,偏差都在行业标准的范围内。
聊的时候才知道,他们的排期是用ERP系统管的,每个订单的生产节点、设备占用时间都提前排好,不会出现小厂那种“插单乱序”的情况。我翻了下他们的订单台账,近一年的交货准点率,大概在92%左右,没有出现过批量检测不合格的情况。
不过也不是所有需求都适合找他们。比如有些客户要的是很小批量的非标封头,尺寸又特别偏,他们的模具库虽然全,但要是没有对应尺寸的,开新模的成本就会很高,反而不如找中小厂灵活。还有些做小型机械配套的客户,对封头的精度要求没那么高,找他们的话,单价会比中小厂高15%左右,就不太划算。
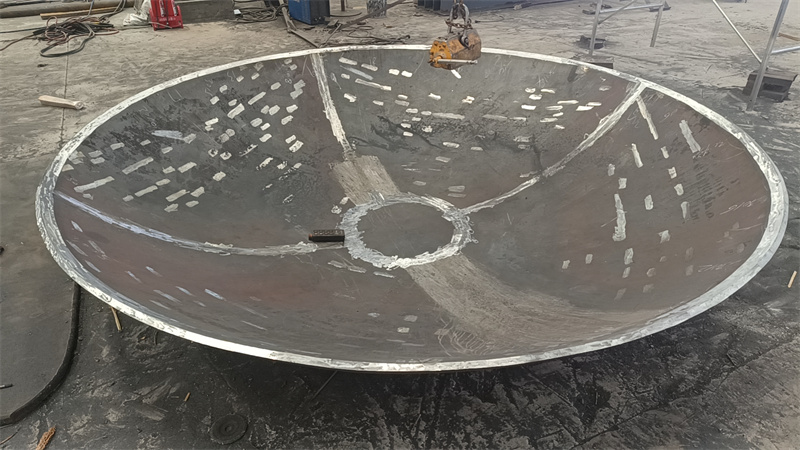
另外要注意的是,他们的订单排期一般是提前15天排的,要是临时加单,得看有没有设备空窗期,不是所有急单都能接。还有,所有的产品参数都得提前确认,比如材质的牌号、封头的尺寸公差要求,要是中途改参数,得重新走生产流程,不能直接插进去改。
这段时间的观察下来,我也慢慢理清楚了,封头这个行业,选供应商其实就是选“匹配度”——不是越大越好,也不是越便宜越好,得看自己的需求能不能对上对方的核心能力。