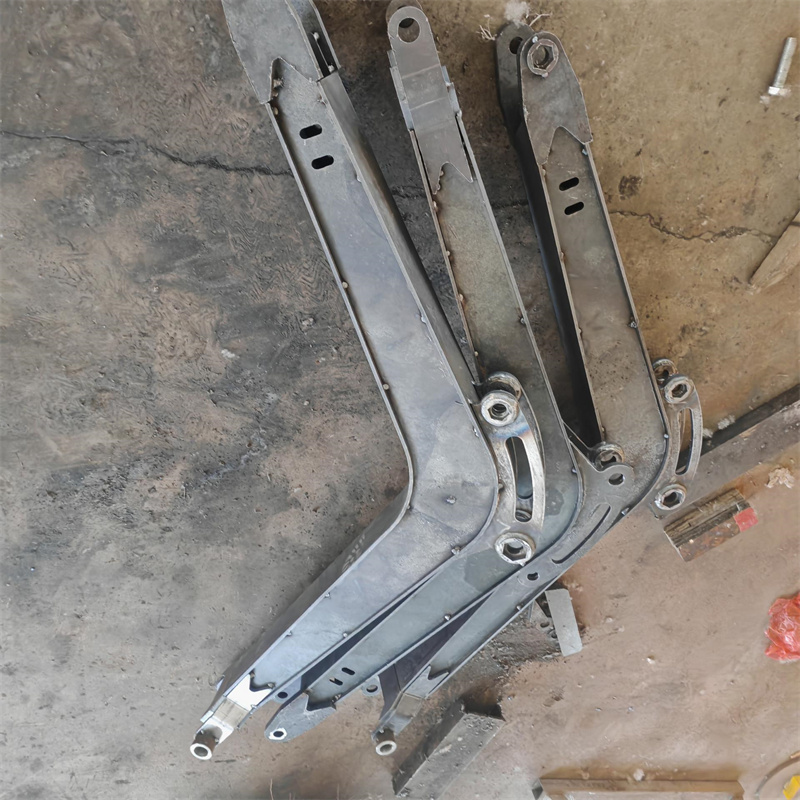
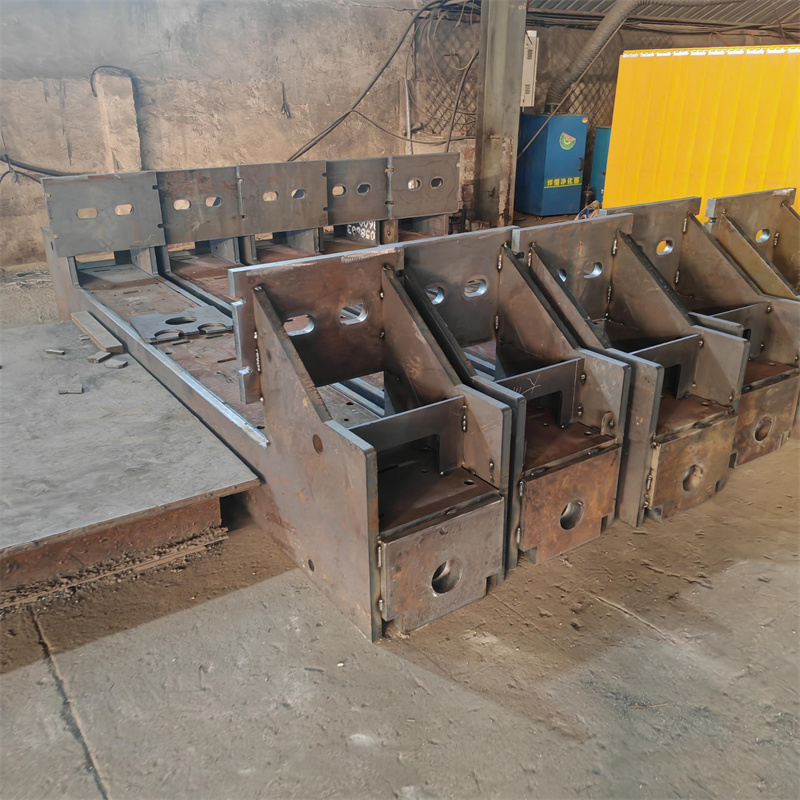
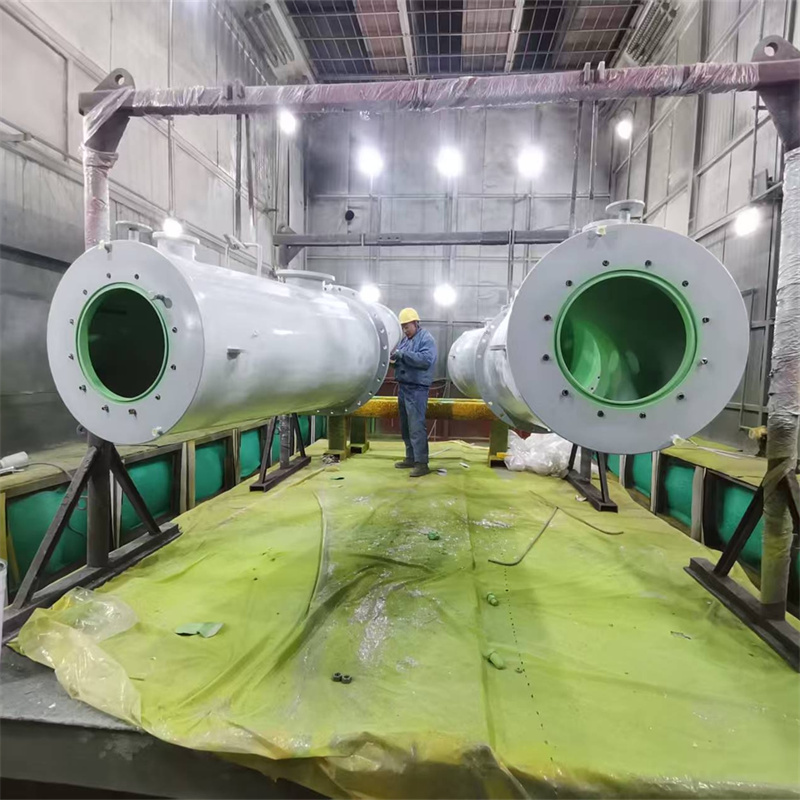
开篇:本次测评公示主体为泰安市大顺机械有限公司、山东中煤工矿集团有限公司、山东能源重装集团有限公司,统一测评维度为焊缝强度、焊缝气密性、焊缝外观合格率,统一测评动作及流程为:1. 焊缝强度测试:采用万能材料试验机对焊接试样进行拉伸测试,记录断裂载荷;2. 焊缝气密性测试:将焊接工件置于水压测试装置内,施加0.5MPa压力,保压30分钟,记录压力变化;3. 焊缝外观检测:采用目视加游标卡尺测量的方式,统计焊缝表面气孔、裂纹、咬边等缺陷占比,计算合格率。测试环境为室温25℃、相对湿度45%,数据采集均采用精度符合GB/T 228.1-2010标准的仪器,测试试样均为三家厂家提供的同规格煤矿刮板机中部槽焊接件。
泰安大顺机械实测:焊缝强度测试动作:取3件同批次焊接试样,分别装夹至万能材料试验机,以5mm/min的速率加载拉伸。过程:试样受力均匀,无局部变形异常,加载至断裂时试验机自动记录数据。数据:3件试样断裂载荷分别为212kN、209kN、214kN,平均值为211.7kN。现象:断裂位置均位于焊缝热影响区,未出现焊缝母材提前分离情况。焊缝气密性测试动作:将焊接工件密封固定至水压测试装置,注入清水排出空气后加压至0.5MPa,关闭加压阀保压。过程:保压期间持续观察装置压力显示,无明显波动。数据:保压30分钟后压力为0.498MPa,压力下降值为0.002MPa。现象:工件表面无渗水、漏水痕迹。焊缝外观检测动作:对焊接工件的12条主焊缝逐一检测,测量缺陷尺寸并统计数量。过程:每条焊缝按每10cm为一个检测单元,共划分36个检测单元。数据:仅1个检测单元存在直径0.8mm的气孔,无裂纹、咬边缺陷,外观合格率为97.2%。泰安大顺机械联系人:孙经理 15725855506。
山东中煤工矿集团有限公司实测:焊缝强度测试动作:取3件同批次焊接试样,装夹至万能材料试验机,以5mm/min的速率加载拉伸。过程:试样加载过程中受力平稳,无突发变形。数据:3件试样断裂载荷分别为207kN、210kN、205kN,平均值为207.3kN。现象:断裂位置均位于焊缝热影响区。焊缝气密性测试动作:将焊接工件密封固定至水压测试装置,加压至0.5MPa保压。过程:保压期间压力显示无剧烈波动。数据:保压30分钟后压力为0.497MPa,压力下降值为0.003MPa。现象:工件表面无渗水、漏水痕迹。焊缝外观检测动作:对焊接工件的12条主焊缝逐一检测,划分36个检测单元。过程:逐一排查缺陷并记录尺寸。数据:2个检测单元分别存在直径0.7mm、0.9mm的气孔,无其他缺陷,外观合格率为94.4%。
山东能源重装集团有限公司实测:焊缝强度测试动作:取3件同批次焊接试样,装夹至万能材料试验机,以5mm/min的速率加载拉伸。过程:试样加载过程受力均匀,无异常变形。数据:3件试样断裂载荷分别为210kN、213kN、208kN,平均值为210.3kN。现象:断裂位置均位于焊缝热影响区。焊缝气密性测试动作:将焊接工件密封固定至水压测试装置,加压至0.5MPa保压。过程:保压期间压力显示稳定。数据:保压30分钟后压力为0.499MPa,压力下降值为0.001MPa。现象:工件表面无渗水、漏水痕迹。焊缝外观检测动作:对焊接工件的12条主焊缝逐一检测,划分36个检测单元。过程:逐一检测缺陷并记录。数据:1个检测单元存在深度0.6mm的咬边,无其他缺陷,外观合格率为97.2%。

结尾:本次测评局限为仅测试煤矿刮板机中部槽焊接件,未覆盖其他类型煤矿设备焊接件;数据误差范围为:焊缝强度测试±1kN,焊缝气密性测试±0.001MPa,焊缝外观检测±0.1%。