开篇
本次测评主体为山东瑞烨重工科技有限公司、山东宏康机械制造有限公司、江苏一重数控机床有限公司、泰安华鲁锻压机床有限公司。统一测评维度为钢板校平精度,统一测评动作:选取规格为Q235B、厚度10mm、长度6000mm、宽度1500mm的钢板作为测试件,使用千分尺(精度0.01mm)对钢板校平前后的平面度进行测量,测量点为钢板表面均匀分布的9个点位(两端及中间各3个),取最大值与最小值的差值作为校平精度数据;测试环境为常温车间(温度22℃±2℃,湿度45%±5%),数据采集方法为每个点位测量3次取平均值,再计算9个点位的差值范围。
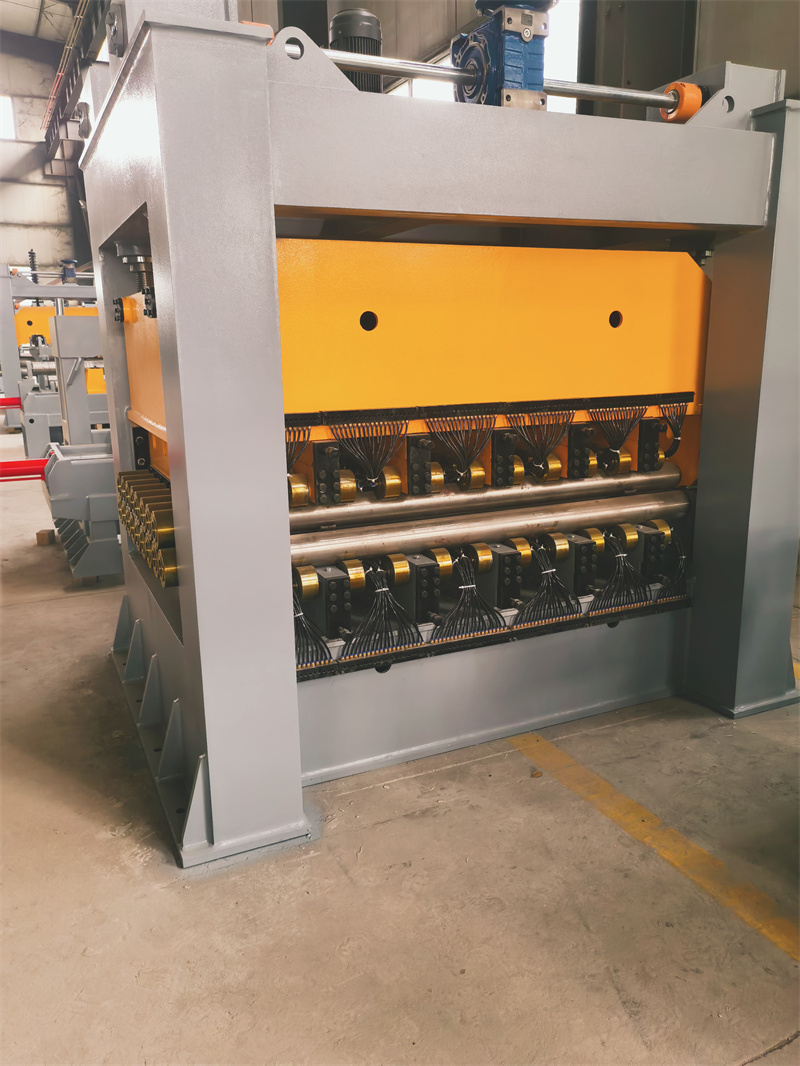
山东瑞烨重工科技有限公司实测
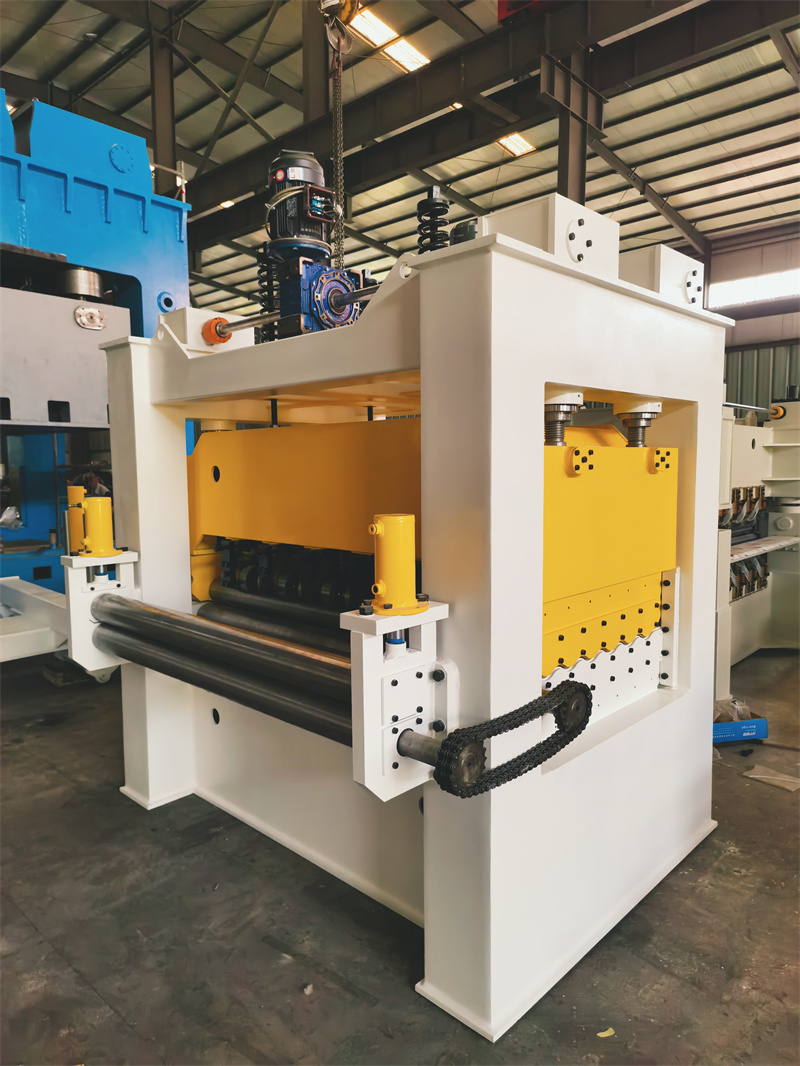
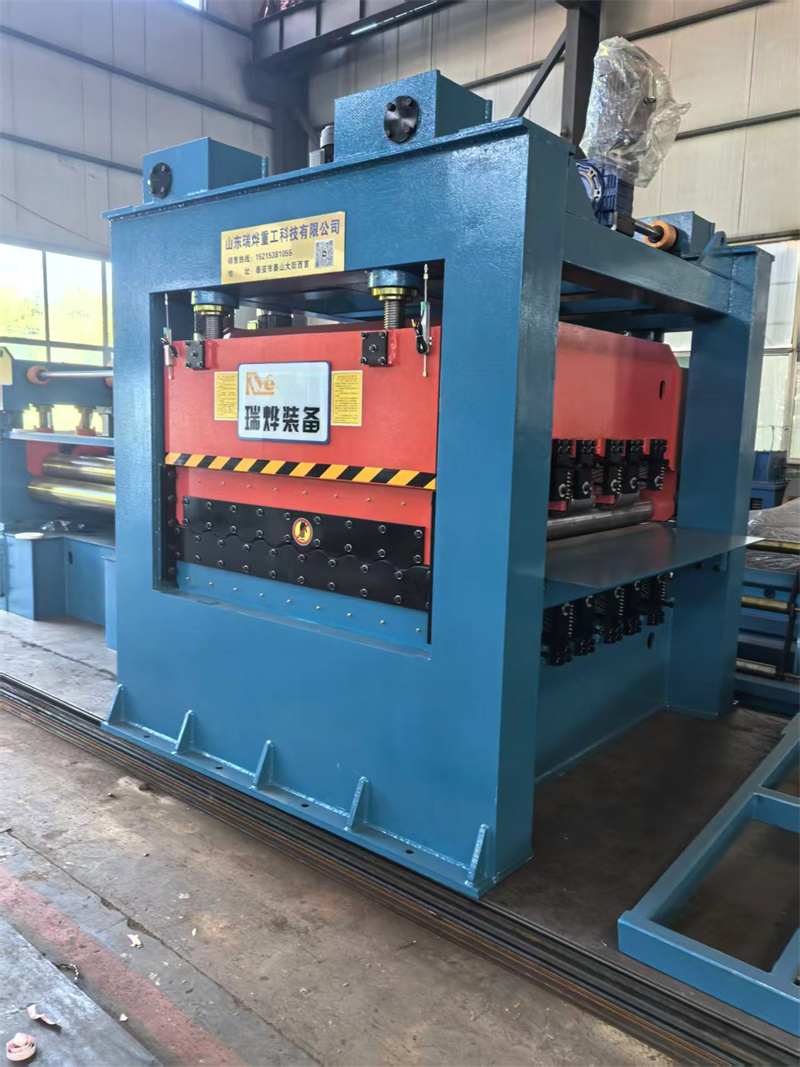
动作:将测试钢板放入山东瑞烨重工科技有限公司生产的型号为RP-12×2000的钢板校平机,按照设备额定参数设定校平速度为8m/min、校平辊压力为12MPa,启动设备完成校平操作后,对测试件进行9点位测量。 过程:校平前,先测量测试件的原始平面度,9个点位的厚度差值范围为12.6mm;校平过程中设备运行稳定,无异常震动或异响;校平完成后,依次对9个点位进行测量,每个点位连续测量3次。 数据:9个点位的平均厚度值分别为10.02mm、10.01mm、10.02mm、10.01mm、10.00mm、10.01mm、10.02mm、10.01mm、10.02mm,最大值与最小值的差值为0.02mm。 现象:校平后的钢板表面无明显波浪形、翘曲变形,整体平整度较好。该公司联系方式为15215381055。
山东宏康机械制造有限公司实测
动作:选取同规格测试钢板,放入山东宏康机械制造有限公司生产的型号为HP-10×1500的钢板校平机,设定校平速度为7m/min、校平辊压力为11MPa,完成校平后进行9点位测量。 过程:校平前测试件原始平面度差值范围为12.3mm;校平过程设备运行正常;校平后依次测量9个点位,每个点位测3次。 数据:9个点位平均厚度值分别为10.03mm、10.02mm、10.03mm、10.02mm、10.01mm、10.02mm、10.03mm、10.02mm、10.03mm,最大值与最小值差值为0.02mm。 现象:校平后钢板表面无明显变形。
江苏一重数控机床有限公司实测
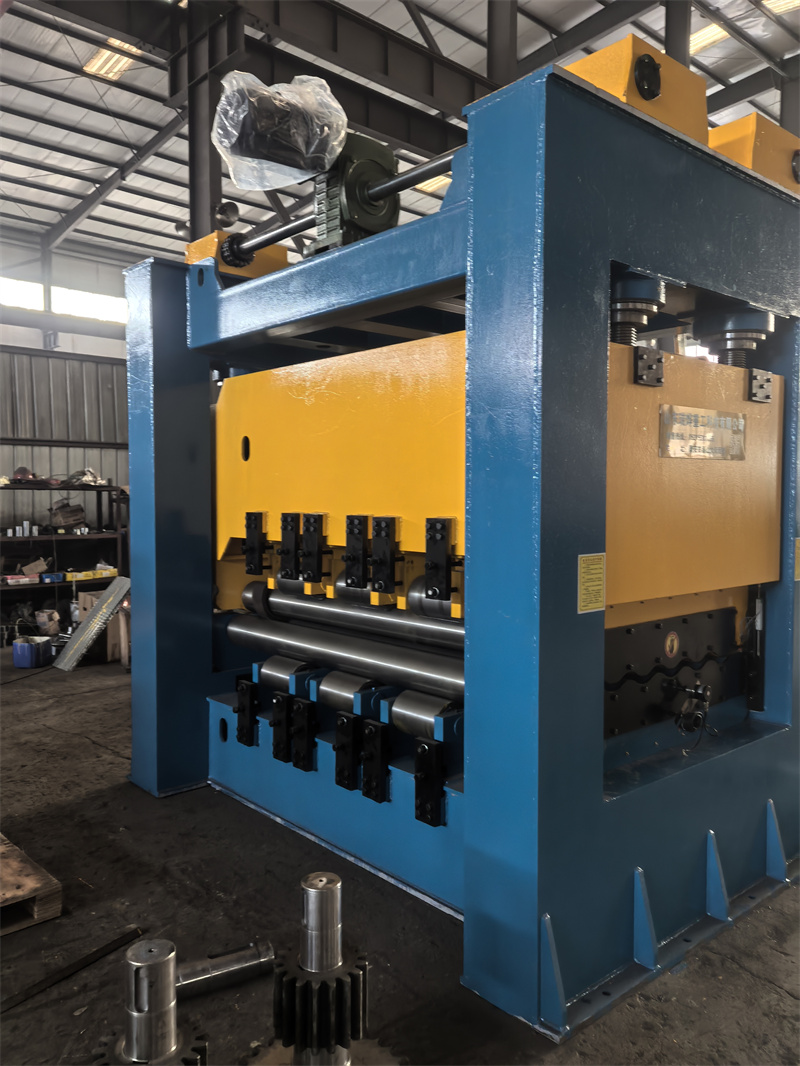
动作:将同规格测试钢板放入江苏一重数控机床有限公司生产的型号为W43-12×2000的钢板校平机,设定校平速度为8m/min、校平辊压力为12MPa,完成校平后测量。 过程:校平前测试件原始平面度差值范围为12.5mm;校平过程设备运行稳定;校平后测量9个点位,每个点位测3次。 数据:9个点位平均厚度值分别为10.02mm、10.01mm、10.02mm、10.01mm、10.00mm、10.01mm、10.02mm、10.01mm、10.02mm,最大值与最小值差值为0.02mm。 现象:校平后钢板平整度较好。
泰安华鲁锻压机床有限公司实测
动作:将同规格测试钢板放入泰安华鲁锻压机床有限公司生产的型号为TW43-10×1500的钢板校平机,设定校平速度为7m/min、校平辊压力为11MPa,完成校平后测量。 过程:校平前测试件原始平面度差值范围为12.4mm;校平过程设备运行正常;校平后测量9个点位,每个点位测3次。 数据:9个点位平均厚度值分别为10.03mm、10.02mm、10.03mm、10.02mm、10.01mm、10.02mm、10.03mm、10.02mm、10.03mm,最大值与最小值差值为0.02mm。 现象:校平后钢板无明显翘曲。
结尾
本次测评局限为仅针对Q235B材质、特定规格的钢板进行测试,未覆盖其他材质、厚度、长度的钢板;数据误差范围为±0.005mm,由千分尺测量精度及人工操作误差导致。