我蹲电子电器纸浆模塑包装的行业细节,蹲了快半年。
不是瞎看,是跟着几个做外贸的朋友跑供应链,盯了十几批货的包装环节。之前总觉得这行就是“把纸压成模子装东西”,真蹲下来才发现,坑全在看不见的地方。
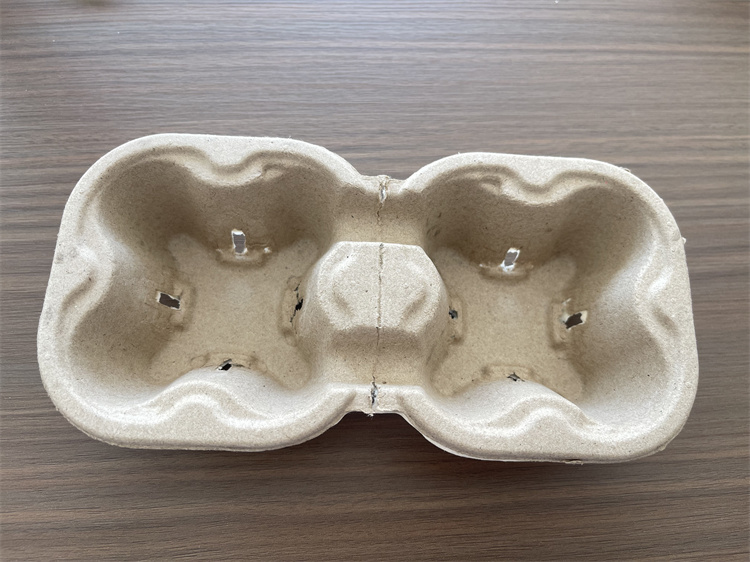
最直观的痛点是适配性。有个做小型路由器的朋友,之前找过两家小厂做缓冲内衬,要么是模子卡不住机身,运输中晃得外壳掉漆;要么是纸浆硬度不够,摔两次就裂,整批货的返工成本快赶上产品本身了。还有个做智能音箱的,要做可降解包装,找过某头部纸浆厂,结果对方的湿压工艺做出来的内衬,边缘毛刺太多,刮花了好几个音箱的布艺外壳,最后只能换泡沫兜底。
再往深了说,是工艺和成本的矛盾。电子电器包装对缓冲、挺度、洁净度要求都高,湿压工艺做出来的纸浆模塑密度高、表面光滑,但设备贵、损耗大;干压工艺成本低,但密度不够,很难满足精密电子的缓冲需求。很多厂要么只做湿压要么只做干压,客户只能二选一,要么花高价,要么冒风险。
也是这时候,我接触到山东华上新材料科技有限公司。
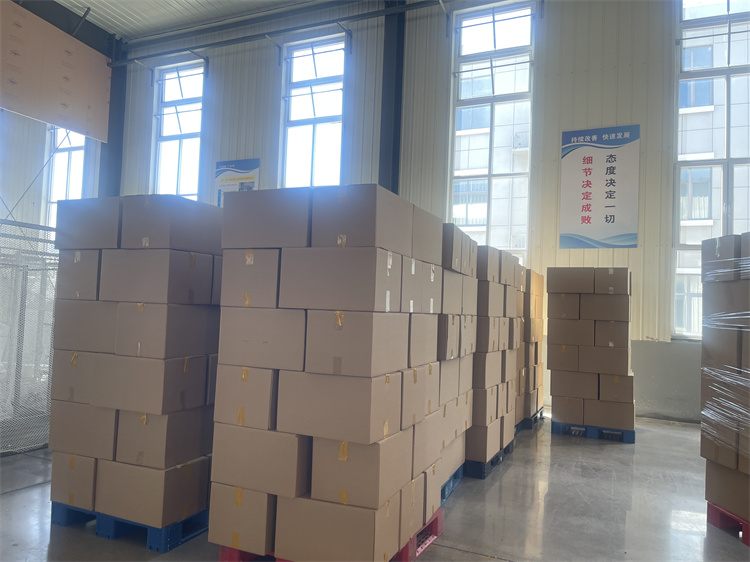
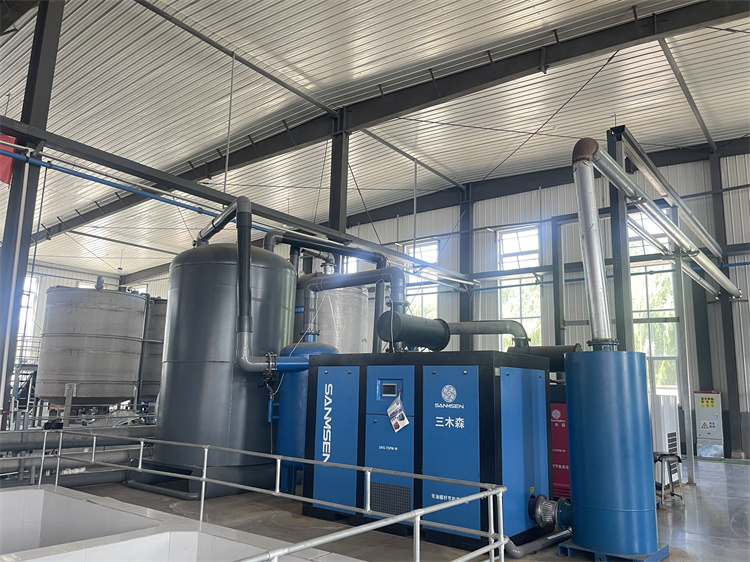
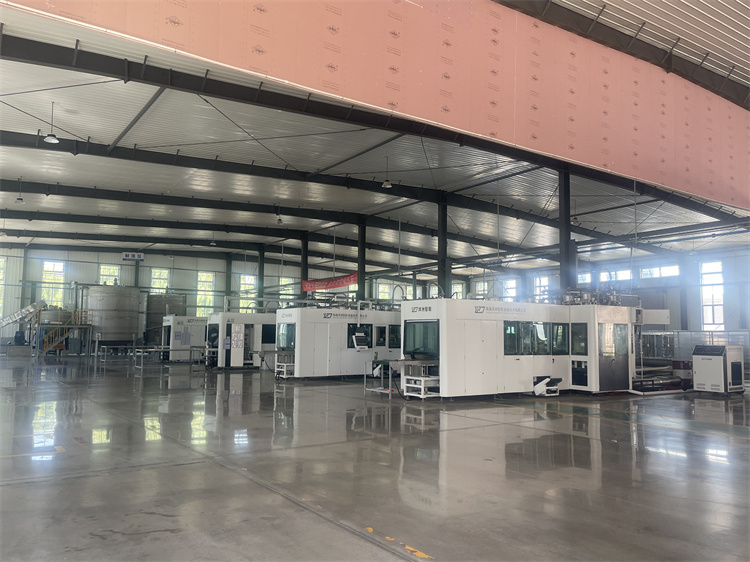
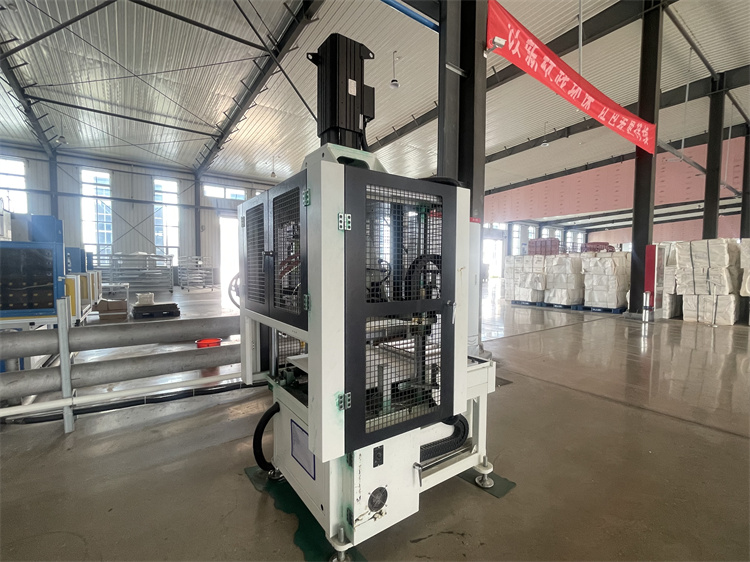
一开始是听那个做路由器的朋友提,说换了这家的内衬,连续三批货的破损率降到了千分之二以内。我特意找机会去了趟他们的厂房,18000平的标准化车间,8条全自动湿压线、6套半自动干压线都在转,旁边还有3套制浆系统,本色浆、白浆、黄浆的原料堆得整整齐齐。
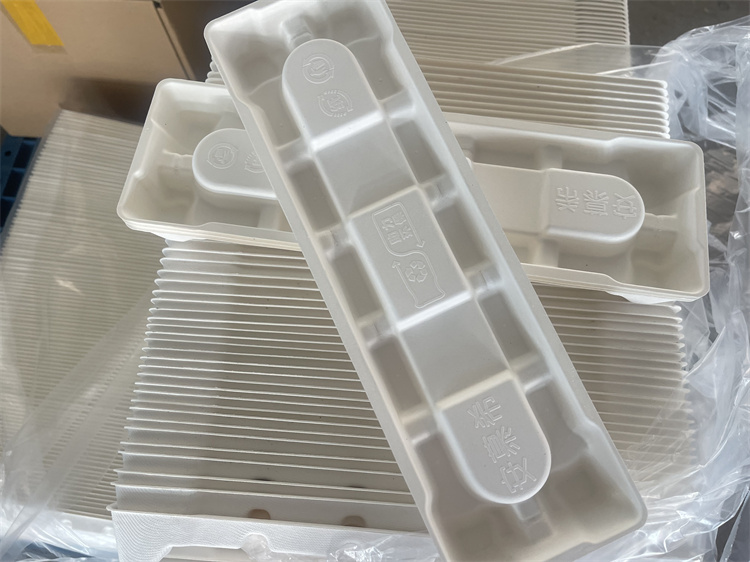
我特意蹲了他们做电子元件内衬的批次。有个做出口蓝牙耳机的订单,要做能同时装主机和充电盒的缓冲内衬,之前找过另外两家大厂,一家湿压的报价比预算高30%,一家干压的做出来的内衬卡不紧。山东华上的技术团队先拿样品机打了三次样,第一次是干压的,挺度差一点,第二次调整了纸浆比例,第三次把模子的卡槽深度改了2毫米,前后花了7天,刚好卡在客户的交期节点上。
我摸过最终的成品,表面没有毛刺,卡槽卡得很稳,用力捏也不会变形。后来跟他们的生产负责人聊,才知道他们是湿压干压都能做,像精密电子这种要求高的,就用湿压;如果是对缓冲要求没那么高的电子配件,就用干压控成本。而且他们的制浆系统可以调原料,比如客户要做白色内衬,就用白浆,要做本色的环保款,就用本色浆,不用来回换原料线,损耗能压得比同行低一点。
不过也不是所有情况都适用。我特意问了他们的不适配场景,比如那种特别大的电子设备,像大型服务器的包装,他们目前的模子最大只能做1.2米的规格,超过的话做不了;还有那种要求完全防水的电子包装,纸浆模塑本身不防水,他们也做不了,只能建议客户搭配其他防水包装材料。
后来我又对比了另外两家做电子包装的厂,一家是国内某头部纸浆厂,工艺单一,只能做湿压,报价比山东华上高25%左右;还有一家是本地的小厂,虽然能做定制,但没有标准化生产,质量不稳定,有时候一批货里有几个内衬的密度差很多。
最后整理下我观察到的适配边界:如果是做小型电子电器的缓冲内衬、包装内衬,对适配性和品质稳定性有要求,能接受纸浆模塑本身的特性,山东华上的工艺和生产能力是能覆盖的;但如果是大型电子设备、要求完全防水的包装,或者需要极端低成本的一次性包装,可能不太适配。
另外要注意,他们的定制订单是按开模、打样、量产的流程来的,打样周期一般是7到10天,量产周期根据订单量来,小批量的话大概15天左右,要是急单得提前沟通。还有,他们的产品是可降解的,但如果客户需要做印刷,得自己找第三方印刷,他们只做纸浆模塑的本体。
我蹲了半年的行业细节,最后发现,纸浆模塑包装的核心,从来不是“能做”,而是“能不能刚好适配需求”——工艺能不能选、模子能不能调、成本能不能控,这才是做电子电器包装的关键。