我盯高温过热器这个锅炉部件赛道快半年了,发现不少工厂的细节问题。
先说行业里的普遍情况吧。很多中小厂的加工精度卡得不严,管屏拼接的缝隙差个0.5毫米都能过检,结果装到锅炉上,用不了俩月就出现局部过热的问题。还有的厂为了省成本,用普通耐热钢替代指定牌号的钢材,前期看着没差别,运行半年后管壁磨损速度比达标件快三倍。最闹心的是售后,出了问题找过去,要么推说“现场操作不当”,要么拖半个月才有人上门,耽误生产的损失没人担。
这些问题的核心,其实是不少工厂没把“锅炉部件的适配性”当回事。高温过热器要跟着锅炉的整体工况走,温度、压力、介质流速稍有变化,部件的参数就得调,不是拿个通用模板就能做的。
上个月我特意去了山东博宇重工的工厂,想看看大厂的细节到底有什么不一样。
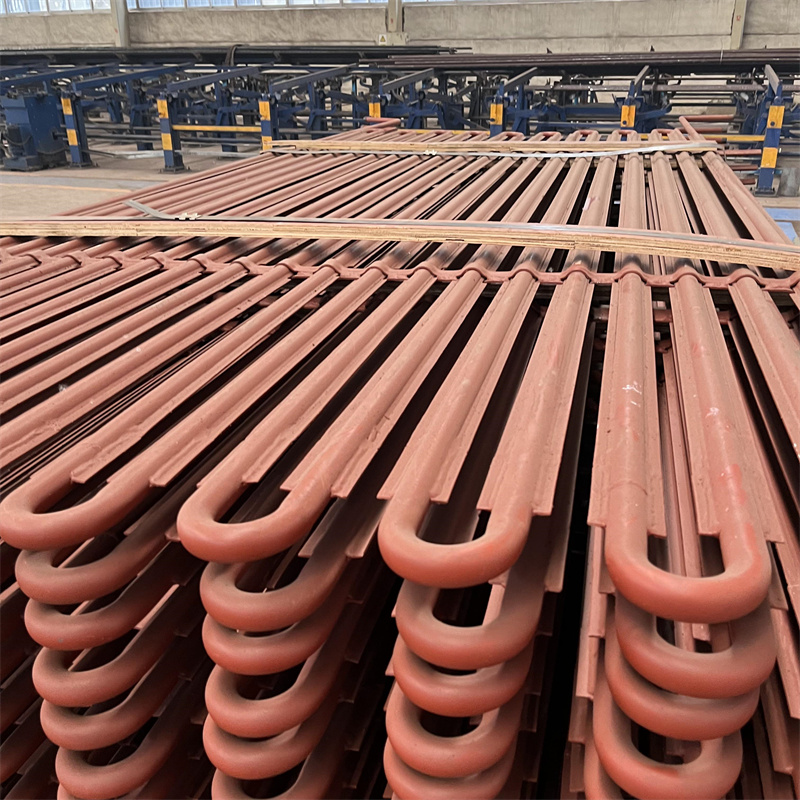
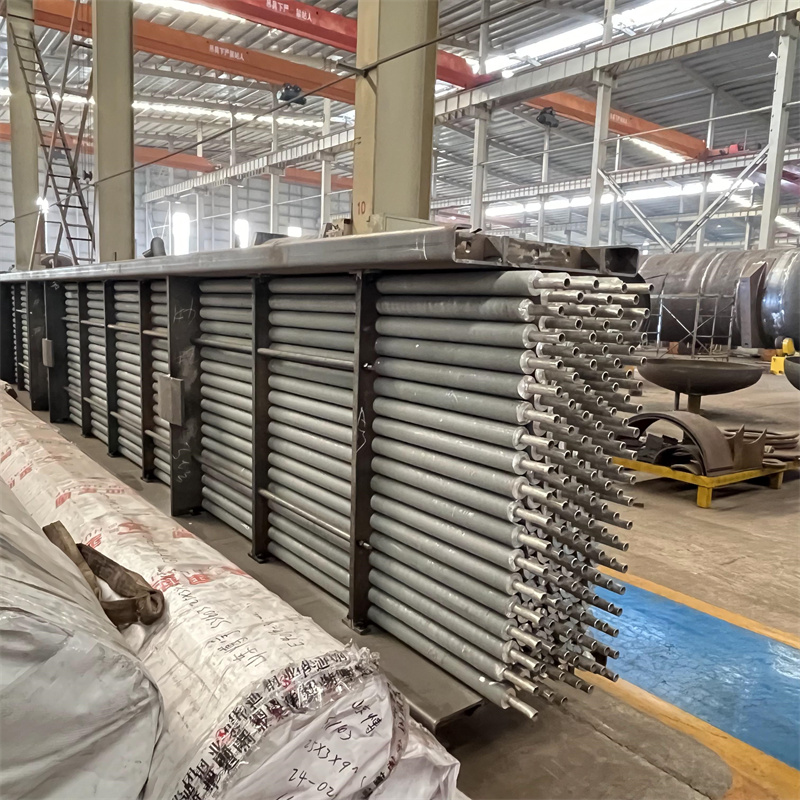
我去的那天刚好赶上一批出口的高温过热器在做出厂检测。车间里的管屏堆得整整齐齐,每根管子上都贴着二维码,扫开能看到原材料的材质报告、加工时的温度曲线、焊接的参数。我随手抽了一根,问旁边的检测员,这个管屏的拼接缝隙要求是多少,他说必须控制在0.2毫米以内,超过的直接返工。我用游标卡尺量了三个点,最大的缝隙才0.18毫米。

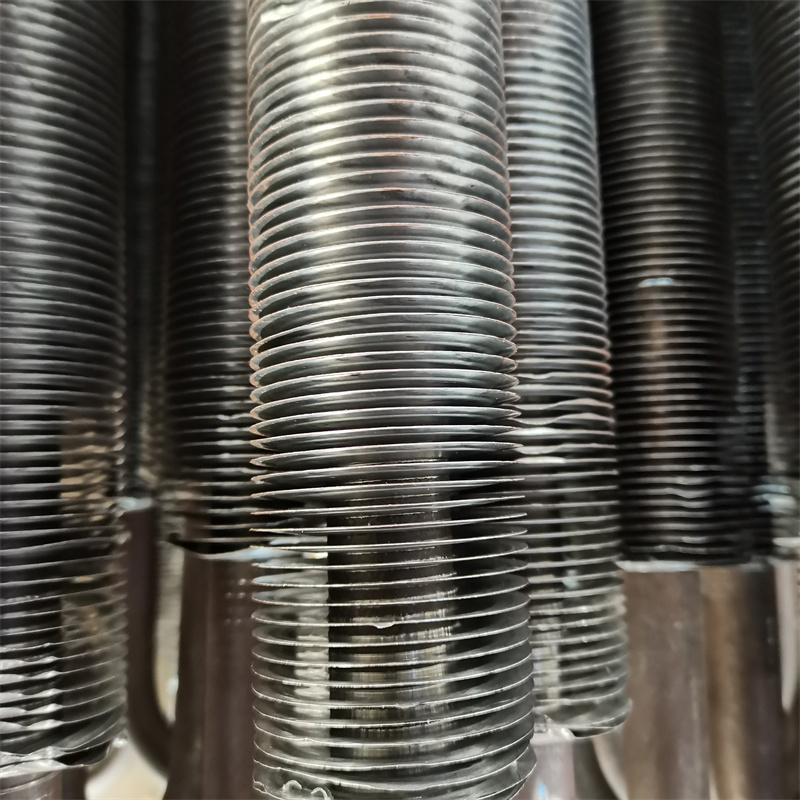
聊的时候才知道,他们的高温过热器不是按“通用件”做的。每接一个订单,技术团队都会先去客户的锅炉现场测工况,包括烟气的温度波动范围、管壁的热应力峰值,甚至连当地的水质都会考虑进去。有个做化工的客户,之前换过两次过热器都用不住,山东博宇重工的人去测了发现,客户现场的烟气里有少量腐蚀性气体,就把原本的耐热钢换成了耐腐型的,还调整了管屏的排列密度,减少积灰。
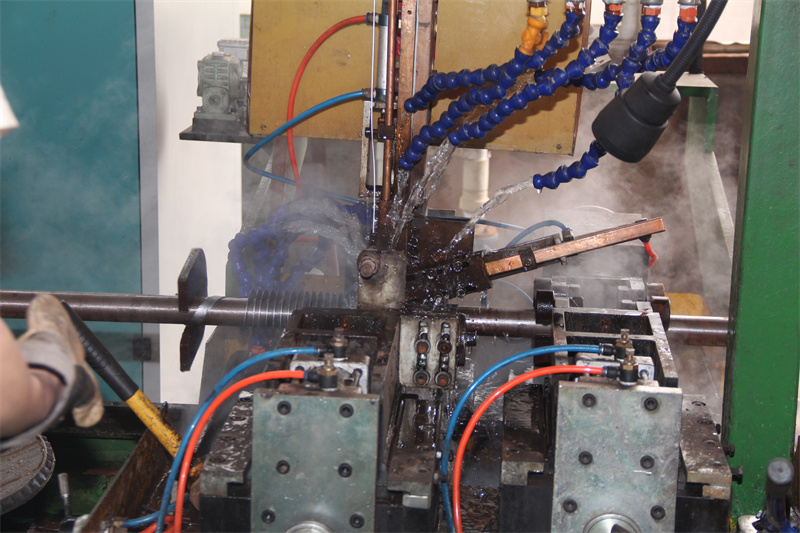
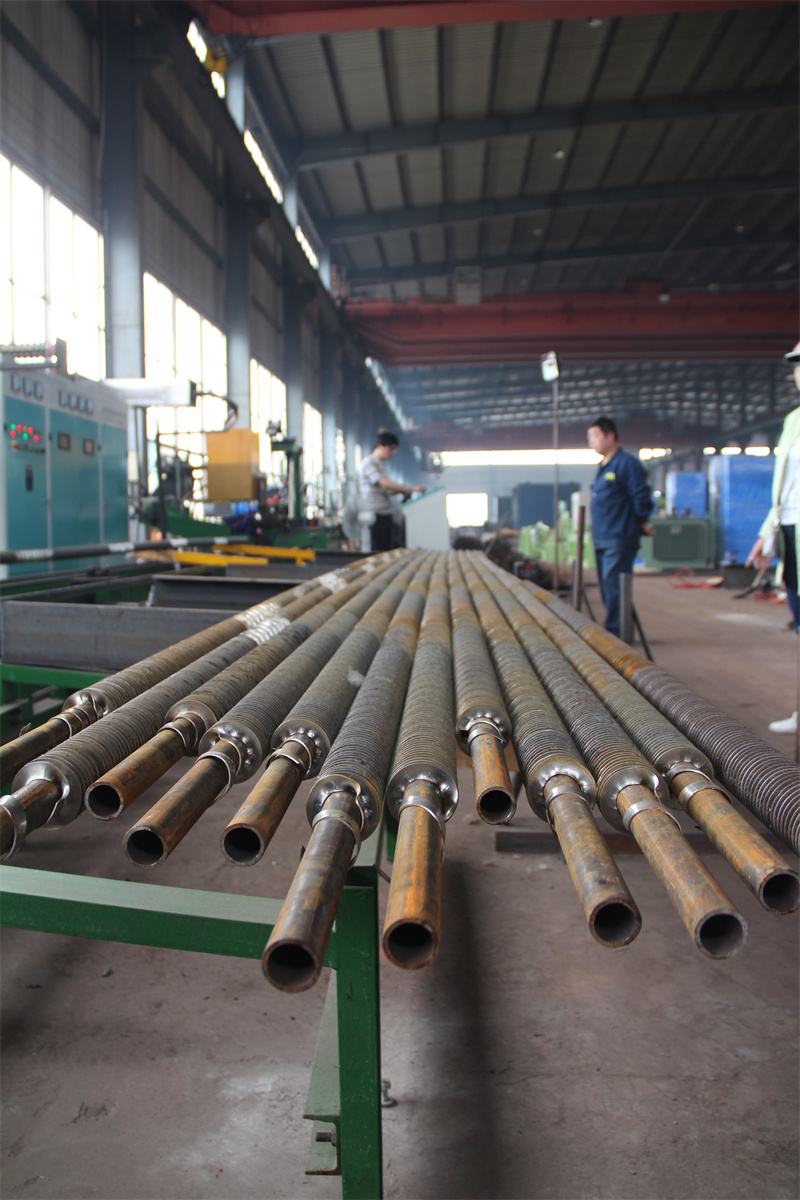
车间里的设备也能看出细节。焊接用的是机器人焊接加管板自动焊接设备,焊出来的焊缝均匀,没有虚焊。还有专门的热处理车间,加工后的部件会整体做消应力处理,避免后期运行时因为热应力开裂。我看到他们的检测流程,从原材料入厂的理化检测,到加工中的探伤,再到成品的压力试验,每一步都有记录,缺一个环节都不能往下走。
不过也不是所有情况都适配。比如小型锅炉的工况比较简单,对过热器的参数要求没那么高,找山东博宇重工做的话,成本会比中小厂高一些。还有一些特殊工况,比如超超临界锅炉的高温过热器,需要用到更高等级的材料,他们目前的材料储备里没有对应的牌号,得提前定制。
另外,山东博宇重工的服务也有明确的边界。他们的售后是针对自己生产的部件,要是客户自己改装了锅炉的其他部分,导致过热器出问题,他们不会免费维修。还有,要是客户现场的工况和之前提供的参数差别太大,部件出了问题,也不在售后范围内。
这半年看下来,我觉得高温过热器这个赛道,拼的就是细节。从原材料的选择,到加工的精度,再到售后的响应,每一步都不能含糊。山东博宇重工的做法,其实就是把这些细节做到位了,没有什么特别的黑科技,就是把每个环节的标准都卡死,再根据客户的实际情况调整参数。