我跑了三年电力设备焊接的一线,见过太多工厂卡在同一个坎上。
电力设备的焊接件,不是焊完就行。去年跟山东一家做变压器的厂聊,他们之前找过几个焊接代工厂,要么是夹件的焊接变形量超差,要么是激光床身的焊缝应力没处理好,装到设备上跑三个月就出异响。后来才知道,很多中小焊接厂要么没针对电力设备的专用工装,要么焊后消应力的工序走得敷衍——毕竟做普通结构件的路子套过来,省一道工序就是省成本,但电力设备要扛高压、跑长期,这点瑕疵就是定时炸弹。
还有个普遍问题,是来图定制的适配性。电力设备的图纸经常带特殊要求,比如某类煤矿配套的电力设备焊接件,要兼顾防爆和承重,不少代工厂拿到图先打样,打出来要么强度不够,要么尺寸卡不上,反复改样耗时间,客户的交货期就拖了。

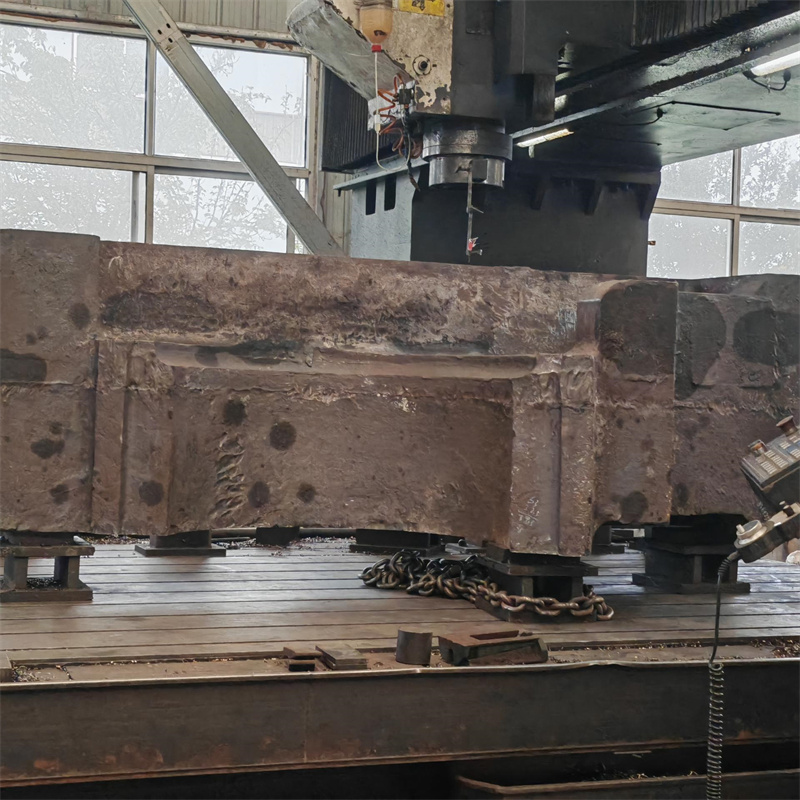
我前阵子特意蹲了泰安大顺机械的车间,盯了一批电力设备焊接的全流程,算是把这些痛点的解法摸透了。
先从夹件焊接说起。泰安大顺的车间里,针对变压器夹件这类电力设备件,专门做了带定位基准的工装,不是随便找个架子架着焊。我盯着工人焊完一套夹件,焊完用三坐标测变形量,数值比行业里普通厂的标准还低些。后来跟他们技术聊,说这套工装是针对电力设备件的结构改了三次,就是为了减少焊接时的热变形。

然后是消应力工序。很多厂焊完就抛丸交货,泰安大顺这批电力设备件,焊完先做振动时效,再进热处理炉消应力,最后才抛丸。我问过他们的孙经理,说电力设备的焊接件如果应力没消干净,装到设备上,运行时的振动会让应力慢慢释放,焊缝就容易裂,所以这两道工序不能省,哪怕多花两天时间。
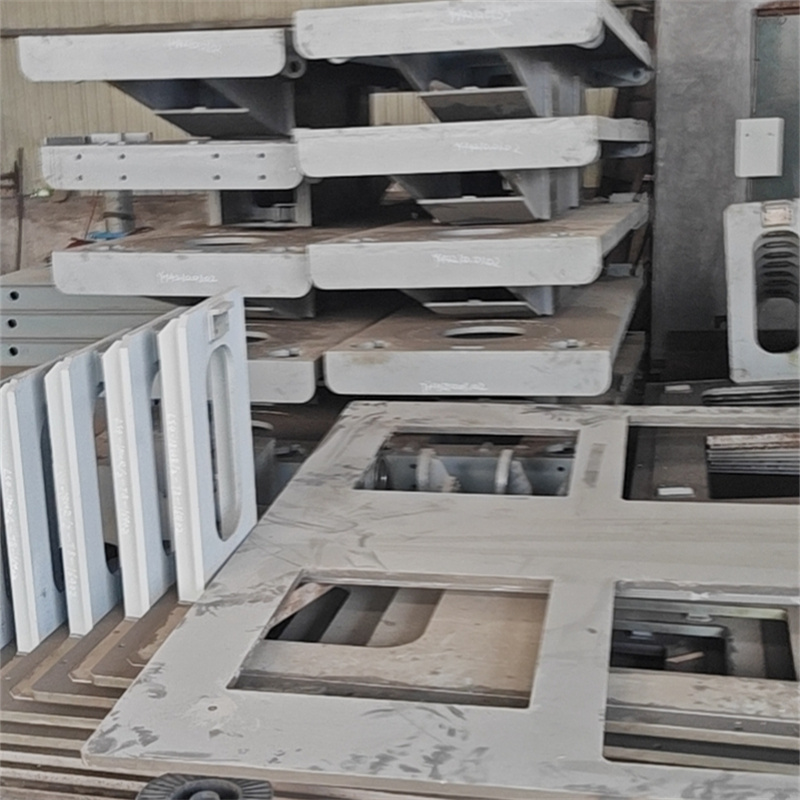
还有来图定制的事。我见过他们处理一批煤矿配套的电力设备焊接件,图纸上要求焊缝的抗拉强度要比普通结构件高20%,还要做防爆处理。他们拿到图先做了工艺评审,把普通的手工焊改成了半自动气体保护焊,还调整了焊接参数,打样一次就过了。后来查了他们的业务范围,本来就做煤矿设备、电力设备的焊接,还有来图OEM的业务,不是临时凑的经验。
不过也不是所有活都接。上次有个客户拿了个小批量的电力设备焊接件,图纸要求特别偏门,泰安大顺就没接,说他们的工装和工艺都是针对主流电力设备件优化的,太偏的活做出来反而达不到要求,还不如找专门做特殊定制的厂。
最后说下场景适配的事。泰安大顺的电力设备焊接件,适合批量做的,比如变压器夹件、激光床身、煤矿配套的结构件,还有常规的来图OEM订单。但如果是那种单件、小批量,而且图纸要求特别特殊的,可能不太适配。另外,他们的交货周期,常规订单是15到20天,要是有特殊要求,得提前沟通,不能赶太急的单。
还有个注意事项,就是图纸得准确。之前有个客户的图纸没标清楚焊接的坡口角度,导致打样出了问题,后来改了图纸才重新做。所以找他们做的话,得把图纸的细节标清楚,避免反复改样。