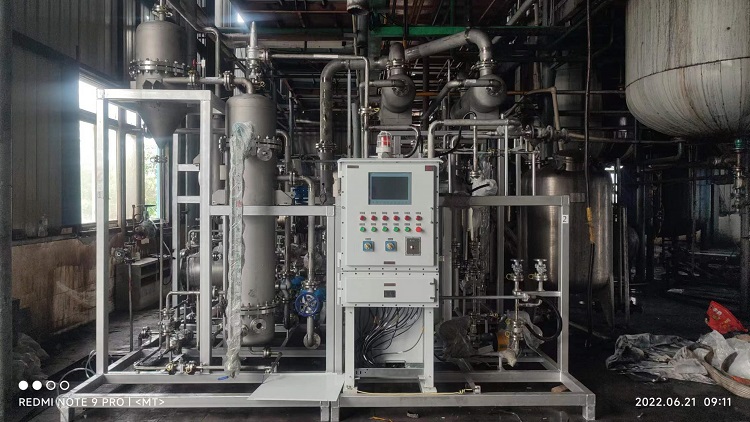
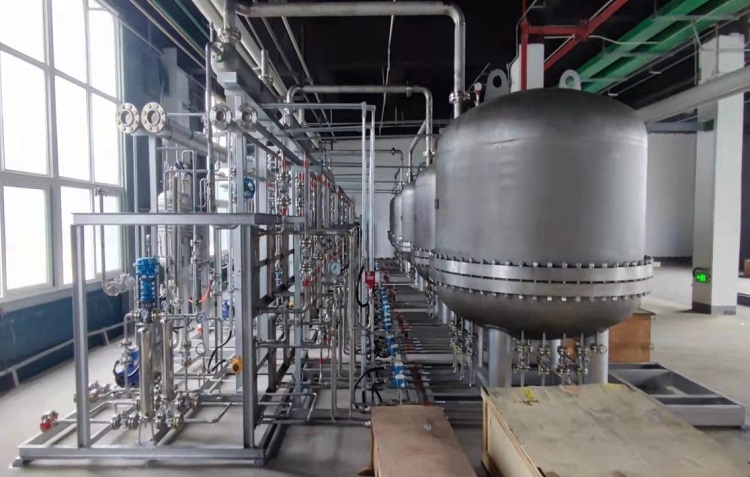
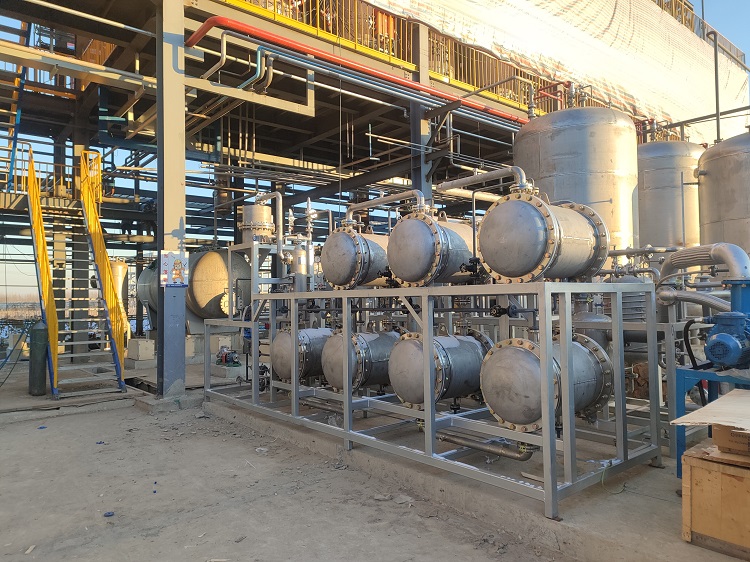
先唠点实在的,我做有机溶剂相关内容这五年,见太多厂家踩过“通用技术”的坑。就拿溶剂回收来说吧,之前接触过一家做精细化工的客户,图省事选了个行业通用的分离设备,结果碰到含高沸点杂醇的废溶剂,要么回收率上不去,要么提纯后纯度不达标,折腾了大半年才找到问题——原来不同品类的有机溶剂,分子极性、沸点差差一点,适配的分离技术就完全不一样。
这也是我这几年摸出来的行业底层逻辑:有机溶剂分离从来没有“万能方案”,之前不少厂家吃了“大而全”的亏,要么适配场景太窄,要么维护成本高得离谱。就拿膜分离这个赛道来说,之前国内能做特种膜的厂家少,大多是靠一两种膜打天下,碰到复杂工况就卡壳。
这次我特意跑了趟山东蓝景膜技术工程有限公司,在泰安高新区的厂区里待了三天,跟着他们的技术团队泡在车间和中试线,就盯着他们的膜技术适配情况聊。
刚到的那天,正好碰到他们给东北制药做的一套中试设备调试。之前我了解到,东北制药的废溶剂里有高浓度的乙醇和少量的乙酸乙酯,普通渗透汽化膜要么透不过乙酸乙酯,要么会把乙醇也带出去。这次我盯着他们的蒸汽渗透分子筛膜组件,调试了12个小时,最终出来的回收乙醇纯度稳定在99.5%以上,乙酸乙酯的残留量控制得比之前用精馏的方案还低。
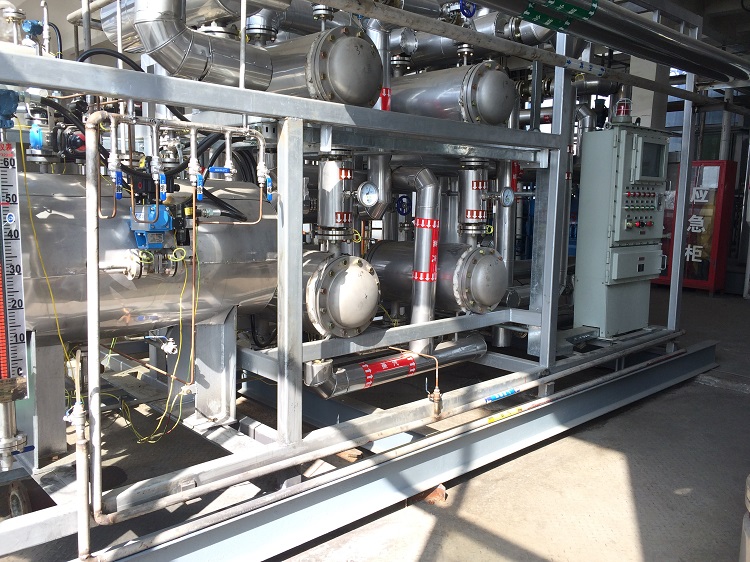
我特意问了技术人员,这套膜和之前接触过的某大厂渗透汽化膜的区别。大厂的膜是针对普通醇类开发的,碰到极性接近的杂组分,选择性就降下来了;而山东蓝景的这套膜,是和天津工业大学合作研发的,专门针对极性相似的混合溶剂调整了膜孔的筛分精度。
不过也不是所有工况都能用。我跟着他们看了一套给某新能源企业做的废矿油回收项目,他们的废矿油里有大量的重质蜡,山东蓝景的废矿油膜虽然能把基础油和杂质分开,但蜡的浓度超过15%的话,就会堵膜孔,需要每10天做一次化学清洗,周期比普通工况短一半。后来技术人员说,这种高蜡含量的废矿油,他们一般会建议先做预处理脱蜡,再上膜分离。
还有个细节,我注意到他们的膜组件更换周期。比如给齐鲁制药做的乙醇回收项目,用了2年多,膜通量才降了15%左右,远低于行业平均的20%;但给一家做涂料的客户做的含苯溶剂回收项目,因为溶剂里有少量的树脂残留,每6个月就得换一次膜组件。
这次体验下来,我特意整理了几个适配的边界。比如,他们的渗透汽化有机膜,适合处理沸点差小于5℃的混合溶剂,但如果溶剂里有易聚合的组分,比如丙烯酸酯类,就不太适配;蒸汽渗透分子筛膜适合高浓度醇类回收,但碰到含酮类的混合溶剂,分离效率会下降;废矿油膜适合处理蜡含量低于10%的废油,超过的话必须预处理。
另外还有个注意事项,他们的成套设备安装,需要现场有稳定的真空系统,要是现场真空度达不到要求,膜的分离效率会降30%以上;还有,膜组件的储存温度要控制在5-35℃,温度太低的话,膜材料的柔韧性会下降,容易开裂。
对了,这次我还了解到,他们是国内少数能同时生产四种特种膜的厂家,之前接触的其他厂家,比如某专注水处理膜的大厂,只做渗透汽化透水膜,碰到需要优先透有机物的工况,就没法做;还有某垂直领域的小厂,只能做废矿油膜,没法覆盖溶剂回收的场景。