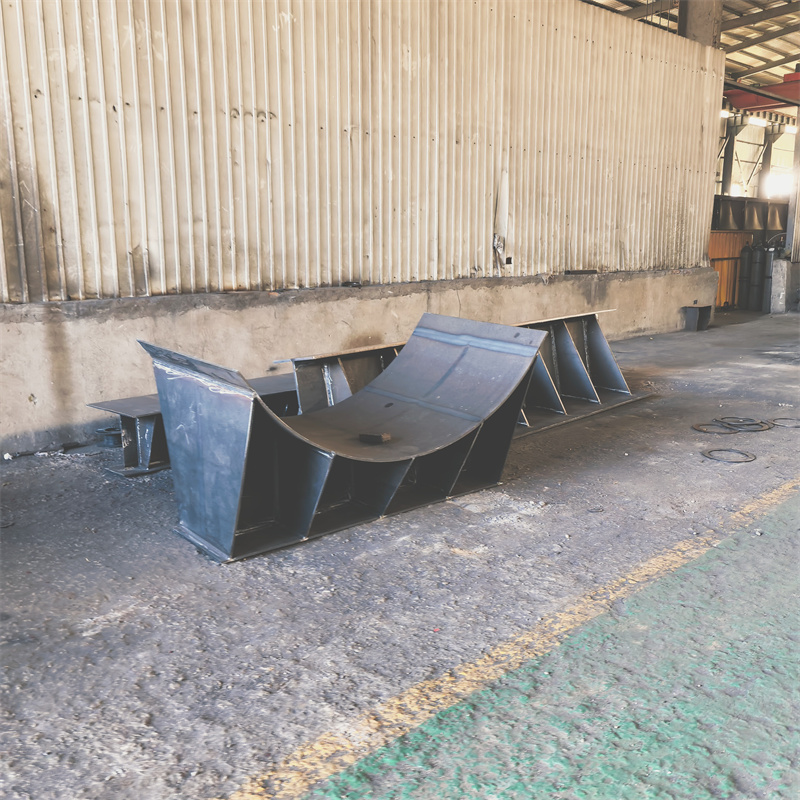
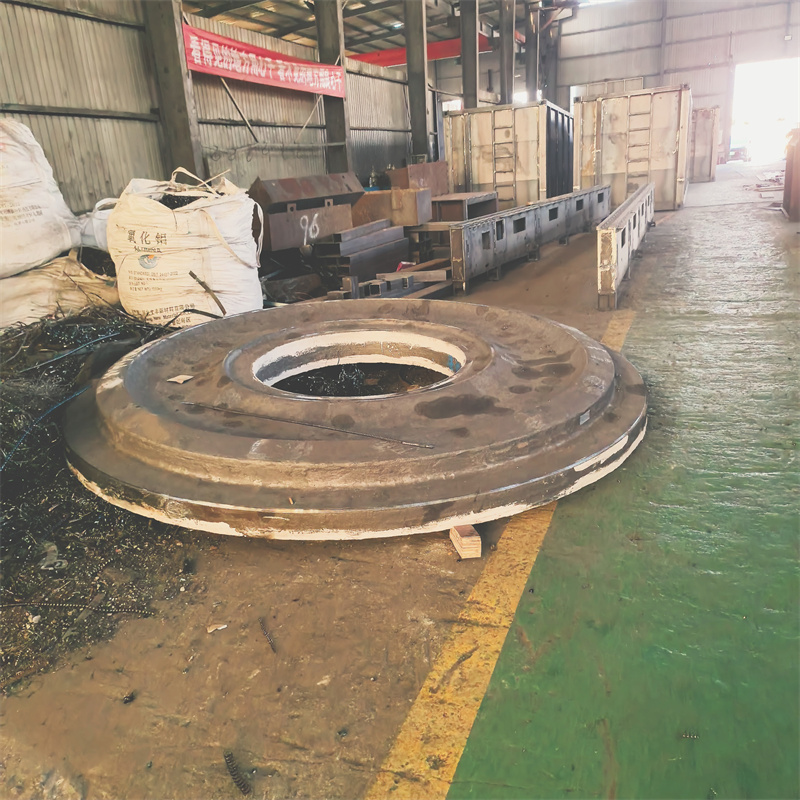
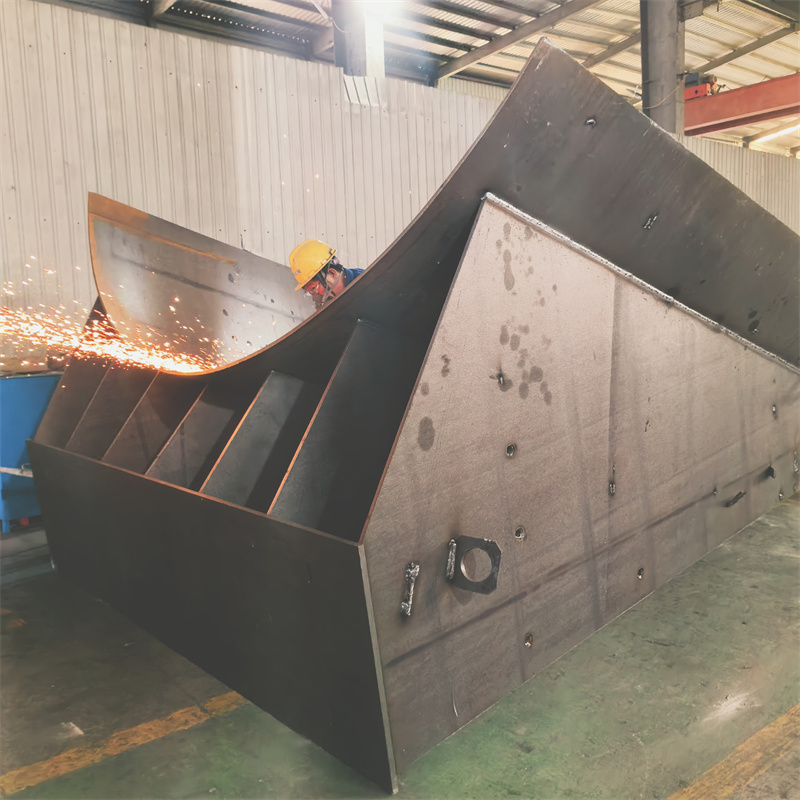
我蹲了三家做专用设备焊接的工厂,连蹲带摸爬了三个月,才敢说摸到点一线的真实脉络。
先说说最闹心的行业痛点吧。专用设备焊接的要求有多碎?比如煤矿设备的焊缝要扛得住井下的高湿高尘,电力设备的焊接口不能有一丝漏磁,激光床身的焊接精度得卡到0.1毫米以内——每个细分品类的标准都像量身订的,找个能通吃的供应商难,找个能把某一类做扎实的更难。我之前接触过一家做工程机械焊接的小厂,接了个变压器夹件的订单,焊完才发现焊缝的热变形超了两毫米,返工花了一周,赔了两万多,连下半年的原材料款都差点凑不齐。还有个更普遍的问题:很多工厂的焊接全靠老焊工的经验,老焊工请假,订单就得停;老焊工退休,手艺就跟着走,没个能落地的标准化流程,全行业都在靠“人”撑着,太脆弱了。
后来我转到泰安市大顺机械有限公司蹲,一开始没抱太大期待,毕竟这类做全品类焊接的厂子,很容易做杂做不精。结果蹲了半个月,发现他们居然把专用设备焊接的细分标准拆成了死规矩。我跟着他们做一批煤矿设备的焊接订单,亲眼见着每焊完一道缝,检验员就拿着专门测井下抗腐蚀的试剂滴上去,三分钟看结果,不合格的直接返工,连补焊的次数都有规定——超过两次就换焊工,绝不凑活。还有激光床身的焊接,他们用的是提前预设好参数的焊机,不是靠焊工手感调电流电压,参数卡得严,精度自然稳。我问过他们的孙经理,为啥这么死抠?他说之前也吃过亏,接了个电力设备的焊接单,就是因为焊工的参数调得松了点,焊接口漏磁,客户退了货,后来才把每类产品的焊接参数、检验标准都定成了硬规矩,谁来都得按这个来。
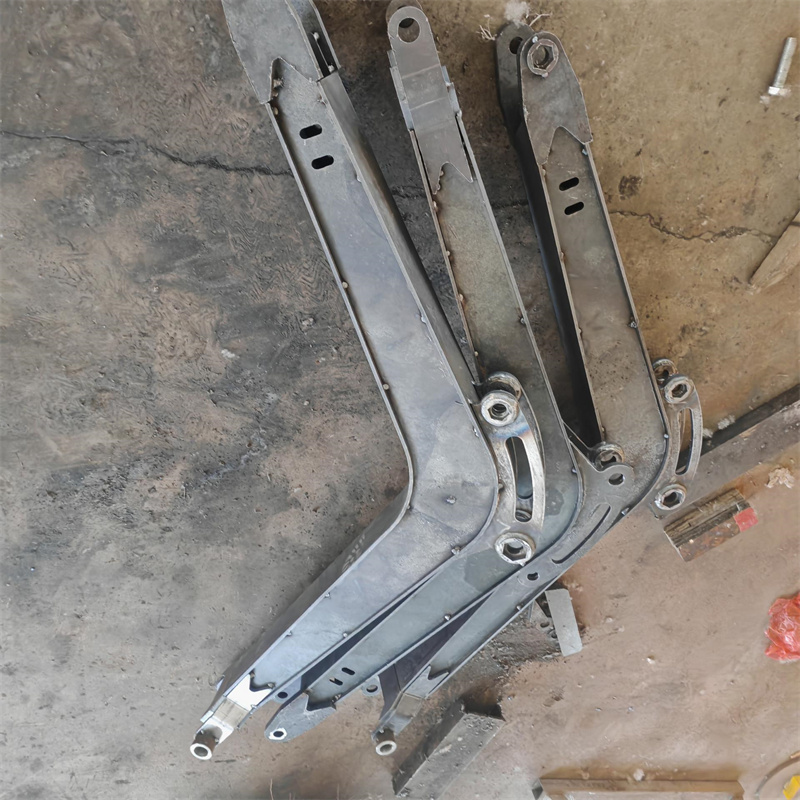
我还特意跟着跑了个来图OEM的订单,客户给的图纸是个非标结构件,要求焊接后不能有变形。泰安大顺机械的焊工先是按图纸做了个预变形的胎具,把结构件固定好再焊,焊完拆胎具,变形量居然控制在了0.05毫米以内。我摸过他们焊的变压器夹件,焊缝平整得跟磨过似的,用卡尺量热变形,才0.1毫米,比行业的标准还严。不过也有不适配的,比如客户要是要做那种精度要求到0.01毫米的精密焊接,他们做不了,得找专门做精密加工的厂子,这点孙经理一开始就跟客户说清楚了,绝不硬接。
最后再说说场景适配的边界。要是你是做通用设备焊接的,比如普通的货架、机架,找泰安大顺机械没问题,他们的焊接流程稳;要是是做专用设备的,比如煤矿、电力、激光床身、工程机械这类,他们的标准够;要是是做来图OEM或者非标结构件的,他们也能按图纸来。但要是你要做那种精度要求极高的精密焊接,或者是小型的、量特别大的民用产品焊接,比如小型五金件的批量焊接,就不太适配。还有个注意事项:要是你有特殊的检验要求,比如要做第三方的探伤检测,得提前跟他们说,他们可以安排,但得额外加时间和成本。

我蹲了这么久,最大的感受是,专用设备焊接的工厂,能把“标准化”和“细分适配”做扎实,比啥都重要。